
Смазка волочения проволоки: почему на медной проволоке появляются темные пятна

Узнайте, почему появляются темные пятна на медной проволоке и как правильно выбрать смазку волочения проволоки для предотвращения дефектов.
Темные пятна на медной проволоке появляются не только из-за окисления. Причиной могут быть перегрев и недостаточное охлаждение, загрязнение смазки, остатки оксидов и масел на поверхности, влага или нарушения после отжига, при сушке и намотке. Чтобы устранить дефект, нужно определить, на каком этапе он возникает, и проверить состояние охлаждающей среды, смазки и поверхности проволоки.
Статья поможет инженерам и техническим специалистам разобраться в причинах потемнения, а закупщикам - учесть особенности смазки волочения проволоки при подборе состава. Ниже разобраны температурные факторы, контроль эмульсии и загрязнений, порядок замены смазки и различия между решениями для меди и других металлов.
Почему темнеет медная проволока
При недостаточном охлаждении растет температура проволоки, а перегрев эмульсии или масляной системы повышает риск окисления и появления темных участков. В одном из материалов температурный порог для эмульсии указан как выше 45 °C; температура проволоки после выхода из цилиндра выше 30 °C также отмечена как фактор риска. Эти значения помогают выявить неблагоприятный режим, но не заменяют диагностику конкретной линии.
Не всякое темное пятно означает, что медь окислилась. Дефект могут вызвать загрязнения смазки маслами и хлорид-ионами, остатки оксидов на металле, а также влага и грязь, попавшие на поверхность после волочения. Масляные следы с оснастки, перчаток или рук персонала способны проявиться уже на готовой проволоке. Поэтому важно проследить весь маршрут материала, а не ограничиваться проверкой волочильного узла.
Причина может находиться и на участках после волочения. Остатки материалов, нарушения сушки или намотки, а также длительное хранение во влажной среде способны ухудшить внешний вид проволоки. Если пятна заметны не сразу после выхода из машины, нужно проверить операции между волочением и обнаружением дефекта.
Цвет сухой смазки тоже не следует путать с цветом проволоки. Составы для нержавеющей и высокоуглеродистой проволоки могут выглядеть как серо-черные порошки. Это характеристика самого порошка, а не признак того, что медная проволока должна темнеть. Для диагностики оценивают поверхность металла и условия процесса, а не только цвет материала в зоне нанесения смазки.
Как определить причину потемнения медной проволоки
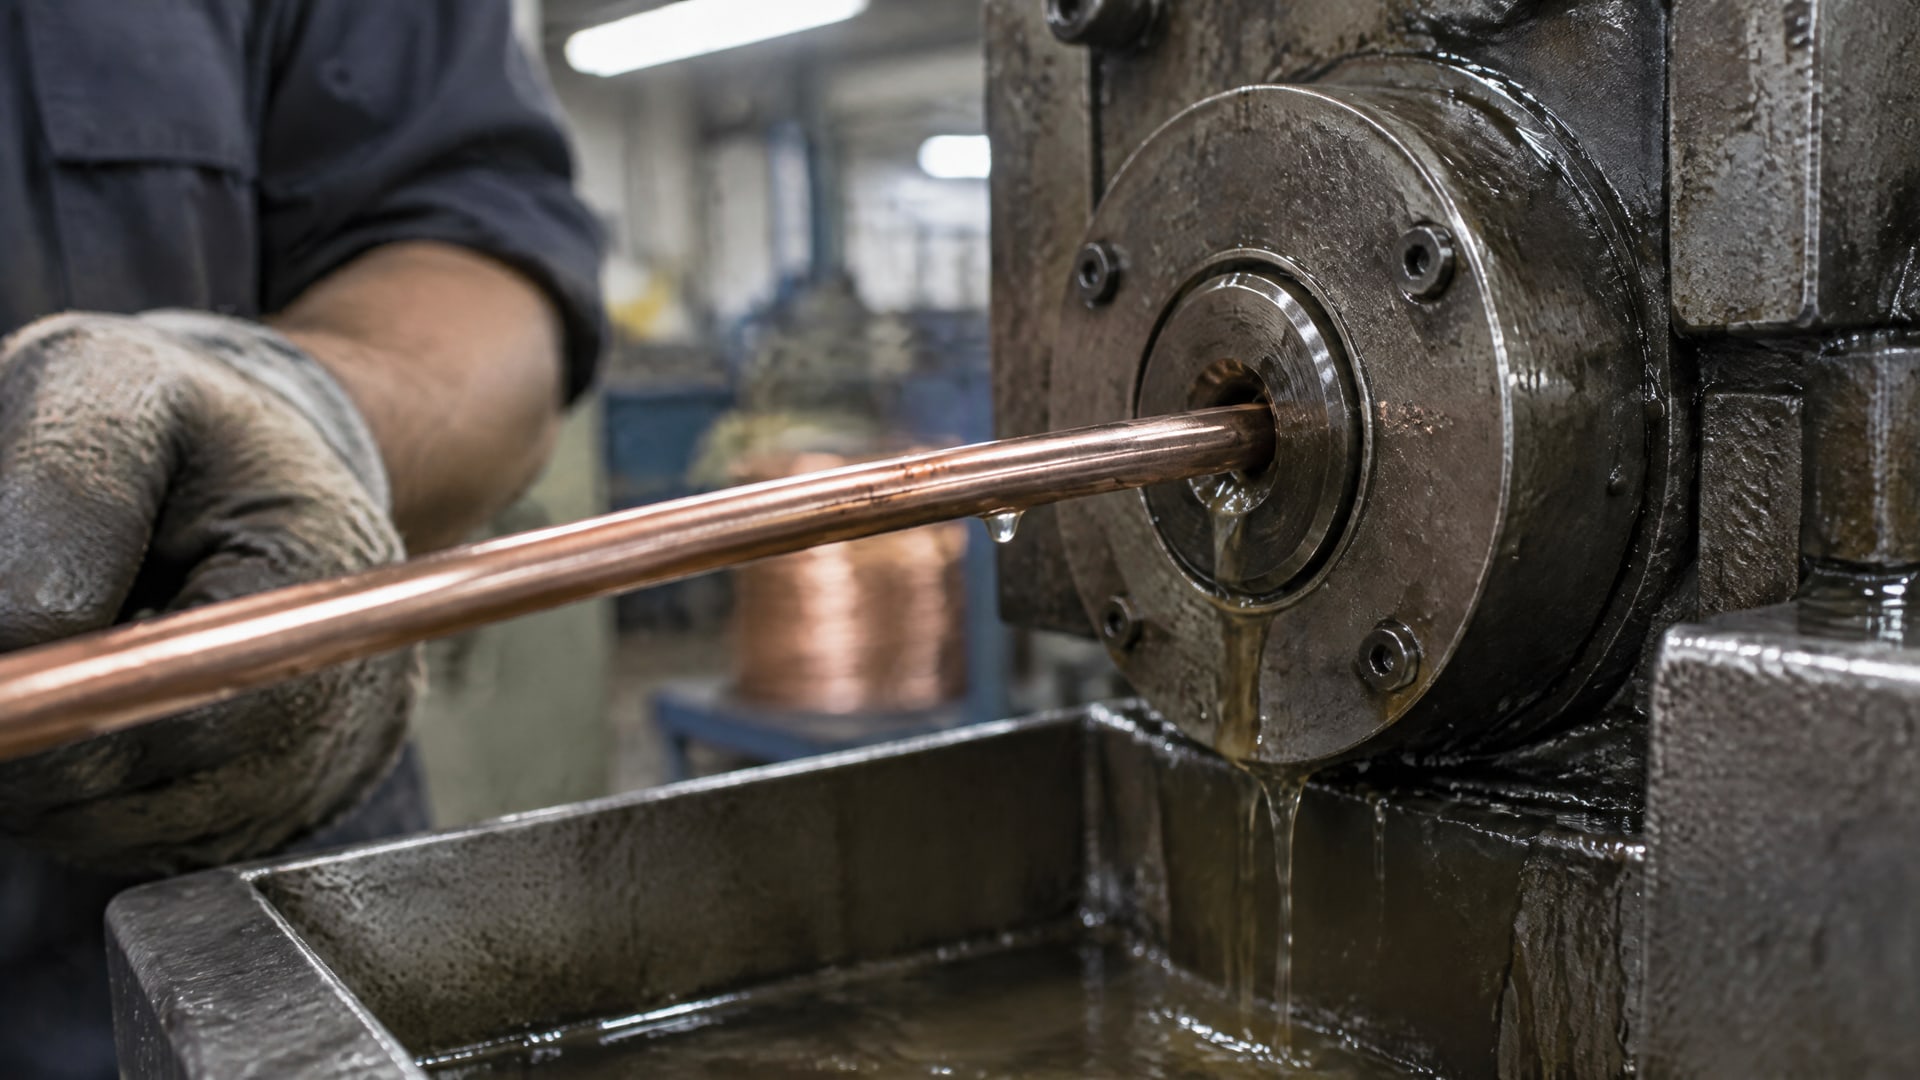
Проверьте, видны ли пятна сразу после выхода проволоки из волочильного цилиндра или они появляются после отжига, сушки, намотки либо хранения. Если потемнение заметно уже на выходе, в первую очередь изучают тепловой режим, охлаждение и состояние смазки. Если дефект обнаруживается позже, проверяют контакт проволоки с оснасткой, загрязнениями и влагой на последующих участках.
Затем оцените температуру охлаждающей среды и проволоки. Значения выше 45 °C для эмульсии и выше 30 °C для проволоки после выхода из цилиндра приведены как факторы риска. При наличии таких условий нужно разбираться в причине перегрева или недостатка охлаждения, а не только менять состав смазки. Само по себе добавление свежего материала не устраняет тепловую проблему.
Для водосмешиваемой системы проверьте pH и содержание жировой фазы. В материалах по теме указано, что при низком pH и недостаточном содержании жировой фазы защитные свойства эмульсии могут ухудшаться, а вероятность потемнения - возрастать. Численные нормативы для этих показателей не приведены, поэтому значения следует сверять со спецификацией применяемого состава и технологическими требованиями линии.
Осмотрите также проволоку, оснастку и участки после волочения на предмет остатков масел, оксидов, хлоридов, грязи и влаги. Сопоставьте состояние поверхности до и после каждого этапа: так проще локализовать источник загрязнения. Если признаки дефекта совпадают с перегревом, загрязнением или ухудшением состояния эмульсии, корректирующие действия нужно направлять именно на выявленную причину, а не на цвет пятен как таковой.
Как охлаждение и состояние эмульсии влияют на потемнение
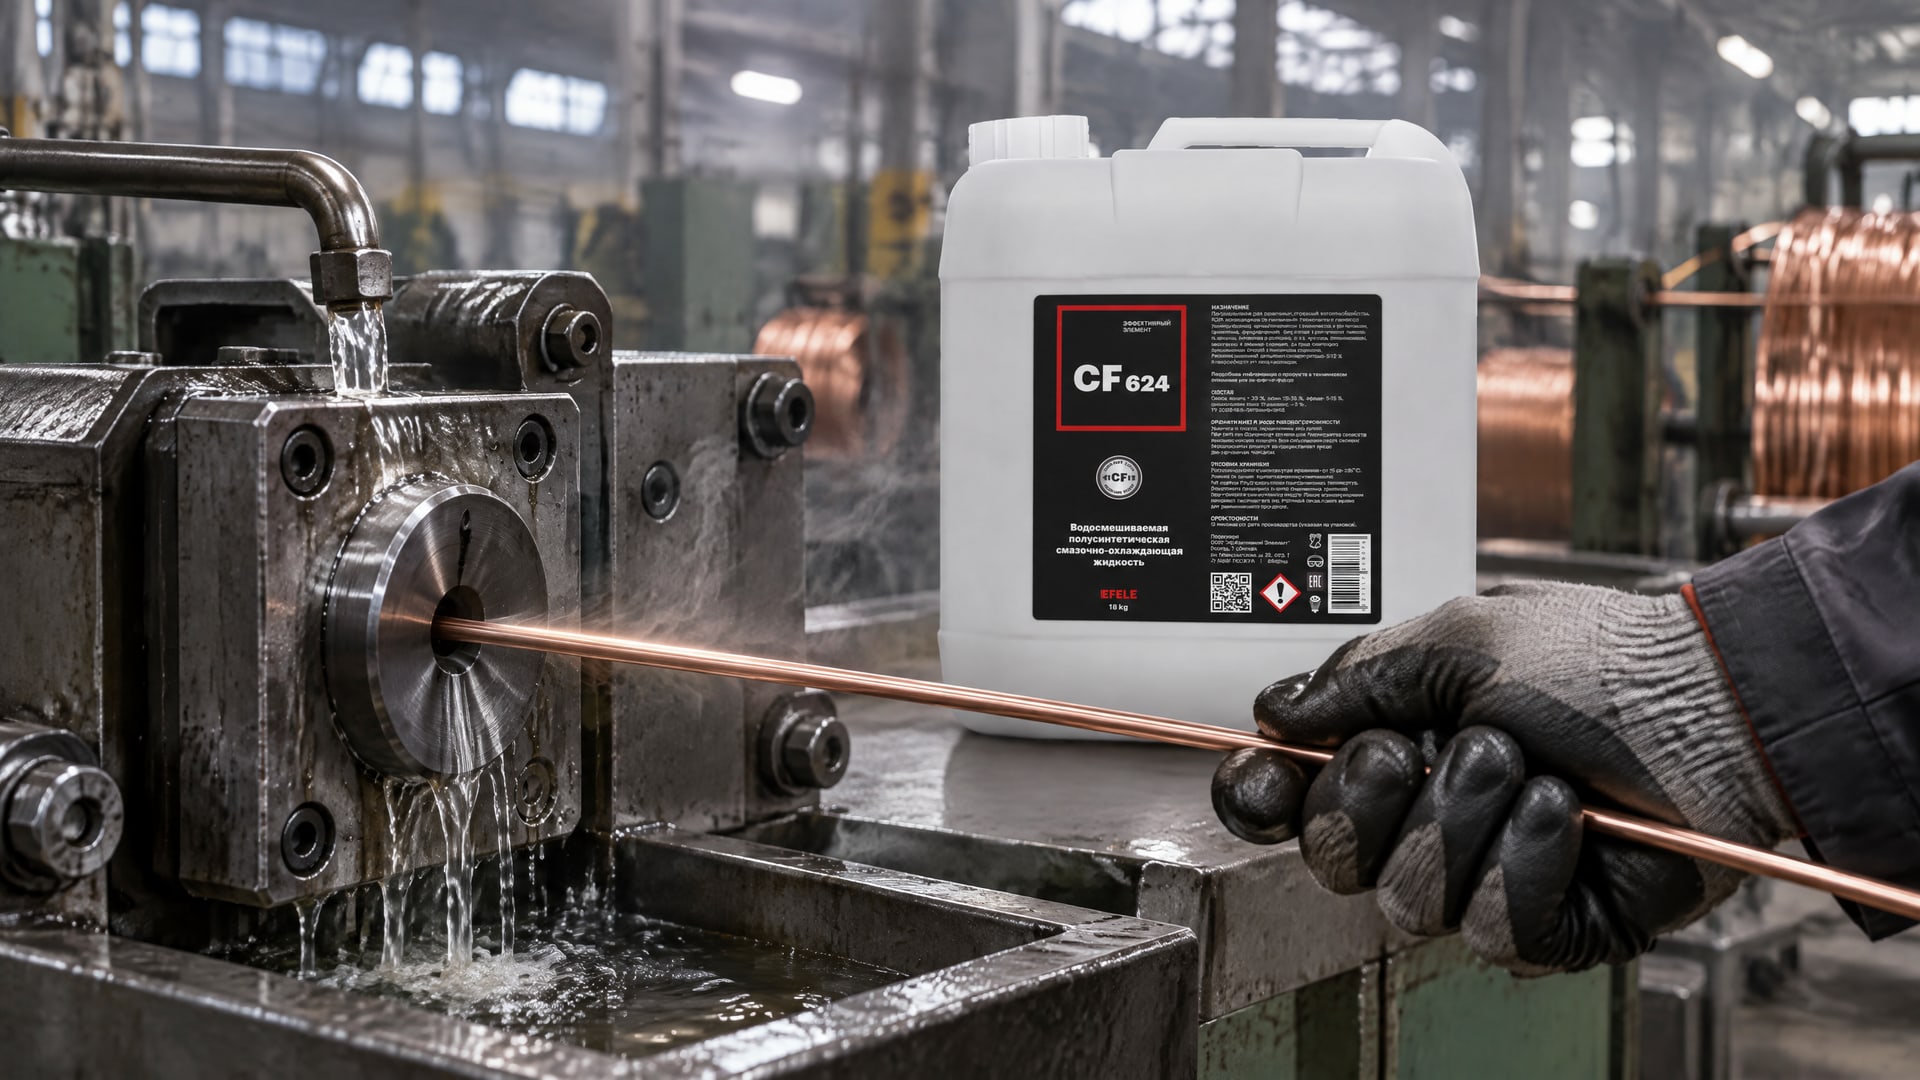
При перегреве риск потемнения растет, поэтому важно поддерживать стабильный режим и не допускать недостаточного охлаждения. Отдельно контролируют температуру проволоки после выхода из цилиндра: значение выше 30 °C указано как фактор риска. Для эмульсии таким ориентиром служит температура выше 45 °C.
Проверяйте не только нагрев, но и состояние самой эмульсии. Низкий pH и недостаточное содержание жировой фазы связывают с ослаблением защиты поверхности. Если параметры изменились, необходимо выяснить причину и сопоставить их с требованиями применяемого состава. Конкретные значения pH или содержания жировой фазы в доступных материалах не указаны, поэтому задавать их без спецификации нельзя.
Загрязнение также снижает предсказуемость процесса. Масла, хлорид-ионы и остатки оксидов способны приводить к пятнам и потемнению. Если проволока загрязняется уже после волочения, замена эмульсии сама по себе не устранит контакт с грязной оснасткой или влагой на последующих операциях. Проверяйте чистоту оборудования и мест, где материал касается рук, перчаток и рабочих поверхностей.
Когда для волочения меди используют водосмешиваемую систему, требуется состав, рассчитанный на такую технологию. В ситуации, где потемнение связывают с состоянием эмульсии и стабильностью процесса, в работе применяют полусинтетическую водорастворимую СОЖ EFELE CF-624. Она предназначена для волочения и устойчива к воде любого качества. При этом подбор состава не отменяет контроля температуры, pH, жировой фазы и чистоты контура: эти факторы проверяют отдельно.
Когда нужна замена смазки волочения
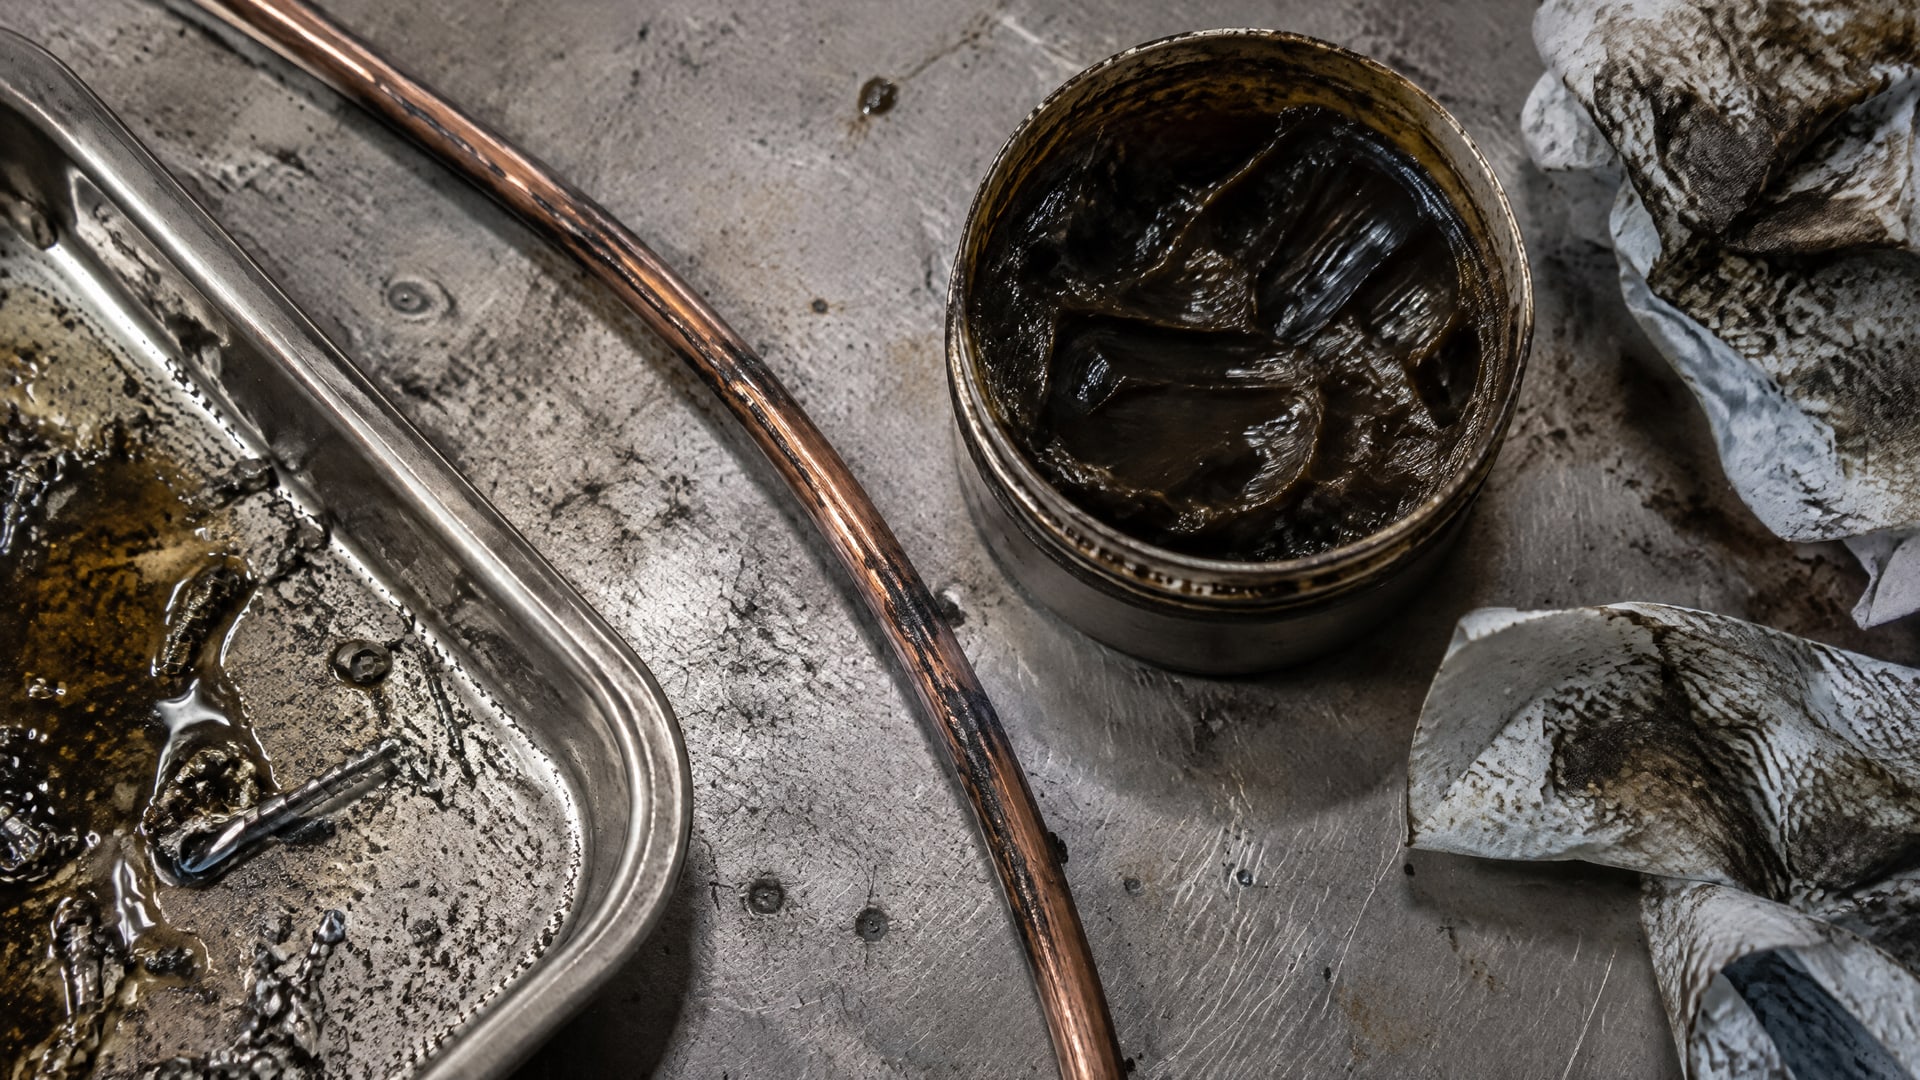
Загрязненные маслами и хлорид-ионами системы связывают с появлением пятен и потемнением меди. В таких случаях проверяют состояние смазки и при необходимости заменяют ее, а контур промывают. Решение принимают по результатам осмотра и оценки процесса, а не только по внешнему виду проволоки.
Перед заменой локализуйте источник загрязнения. Проверьте, не попадают ли в систему посторонние масла, остатки оксидов и другие загрязнения, а также не переносится ли грязь на поверхность с оснастки и последующих участков. Иначе новый состав снова окажется в неблагоприятных условиях. Одновременно проверьте температуру и охлаждение: замена смазки не компенсирует перегрев.
После обновления системы оцените результат на тех же этапах, где ранее наблюдался дефект. Сравните поверхность проволоки после волочения и после последующих операций, включая сушку и намотку. Такой подход помогает понять, устранено ли загрязнение в контуре или источник потемнения находится дальше по технологической цепочке.
Избыток смазки не гарантирует более чистую поверхность. Загрязненный остаток может сам стать причиной пятен, поэтому важно контролировать не только подачу, но и чистоту состава и оборудования. Если после замены смазки и очистки контура потемнение сохраняется, вернитесь к проверке температуры, pH, жировой фазы, влажности и контактов проволоки с загрязненными поверхностями.
Как выбрать смазку для волочения проволоки
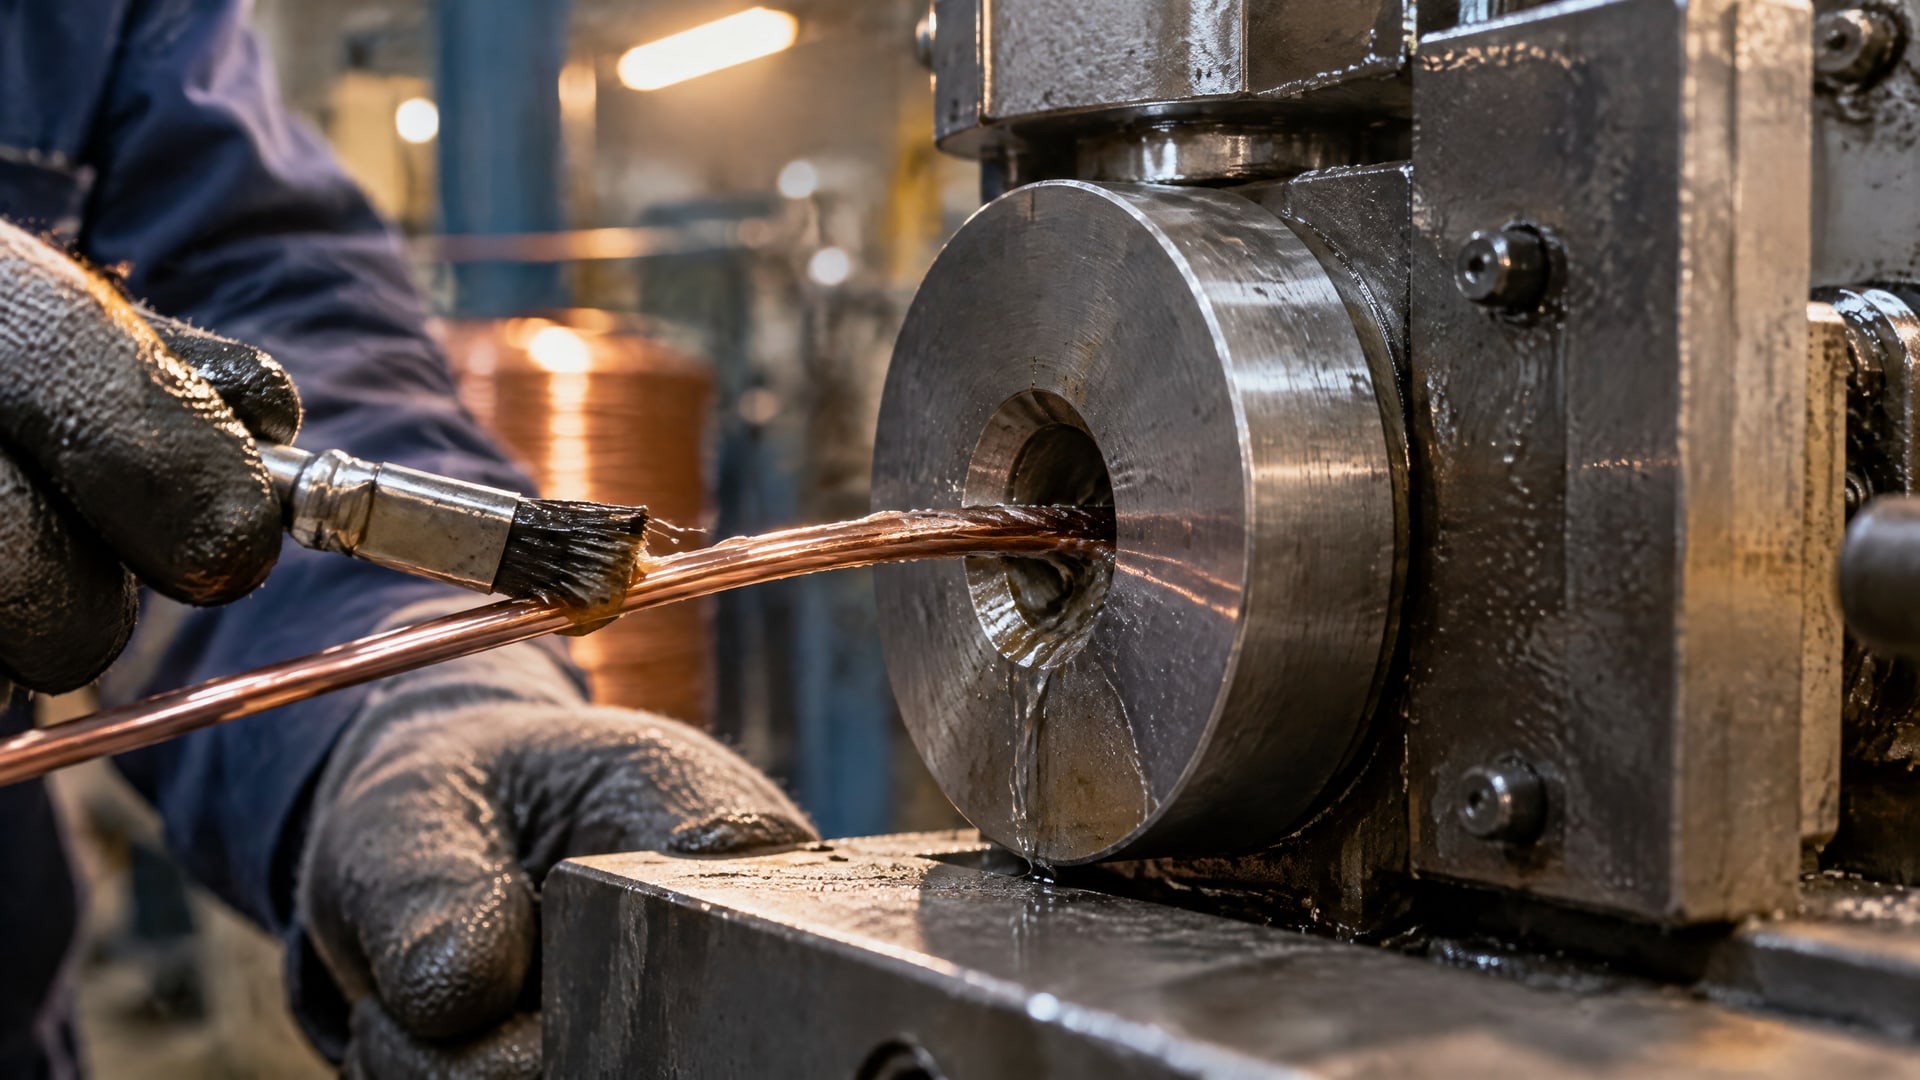
Для медной проволоки выделяют водосмешиваемые и прямые масляные продукты. При подборе учитывают состояние поверхности после процесса и остаток смазки: именно загрязненная или избыточная пленка может ухудшить внешний вид готового материала. Универсальное решение без учета металла и технологии не позволяет обоснованно оценить риск потемнения.
Для сухого волочения применяют составы на базе стеаратов натрия, калия и кальция с функциональными присадками. В сухих смазках также используют синтетические воски для улучшения смазывающей способности и коррозионной защиты. Важна равномерность нанесения порошка или мыла: неоднородная пленка может усиливать локальный нагрев и способствовать дефектам поверхности.
Смазки для волочения нержавеющей проволоки подбирают отдельно от составов для меди. Условия трения и тепловыделение различаются, поэтому подходящий для одного металла сухой состав нельзя автоматически считать подходящим для другого. Серо-черный цвет некоторых порошков для нержавеющей и высокоуглеродистой проволоки также не следует воспринимать как норму для поверхности медной проволоки.
При выборе сначала определите, используется ли водосмешиваемая, прямая масляная или сухая технология. Затем сопоставьте состав с материалом проволоки, условиями охлаждения и требованиями к чистоте поверхности. Если задача связана именно с потемнением меди, проверьте, подходит ли смазка для медной проволоки и не накапливает ли система загрязнения. Это точнее, чем ориентироваться только на то, что тот же состав применяется на другом металле.
Часто задаваемые вопросы
Почему появляется окисление медной проволоки?
Окисление - одна из причин потемнения, но не единственная. Риск повышают перегрев и недостаточное охлаждение; температура эмульсии выше 45 °C и температура проволоки после выхода из цилиндра выше 30 °C указаны как факторы риска. Пятна также могут появиться из-за загрязнений, влаги и остатков оксидов.
Как понять, что смазку волочения пора менять?
Основанием для проверки служат загрязнение смазки маслами, хлорид-ионами или остатками оксидов, а также появление пятен на проволоке. Если система загрязнена, добавление свежего состава может оказаться недостаточным: может потребоваться замена смазки и промывка контура. Перед этим проверьте источник загрязнения и состояние охлаждения.
Подходит ли одна смазка для меди и нержавеющей проволоки?
Не следует выбирать состав только потому, что он применяется для другого металла. Для медной проволоки выделяют водосмешиваемые и прямые масляные продукты, а сухие смазки для нержавеющей проволоки рассматривают отдельно. Учитывайте материал, тип процесса и требования к чистоте поверхности.
Что проверять при использовании смазок для сухого волочения проволоки?
Проверьте, предназначен ли состав для конкретного металла, и оцените равномерность нанесения порошка или мыла. Неравномерная пленка может усиливать локальный нагрев и провоцировать дефекты поверхности. Также отличайте цвет сухой смазки от цвета проволоки: некоторые порошки для нержавеющей проволоки имеют серо-черный оттенок.
Заключение
Темные пятна на медной проволоке возникают из-за сочетания технологических и загрязняющих факторов. Проверьте температуру эмульсии и проволоки, охлаждение, pH и жировую фазу, затем осмотрите смазку, оборудование и участки после волочения на наличие масел, оксидов, хлоридов и влаги. Если смазка загрязнена, может понадобиться ее замена и промывка контура.
Практический следующий шаг - установить этап, на котором появляется потемнение, и сопоставить его с температурой, состоянием эмульсии и чистотой поверхности. После устранения выявленной причины оцените проволоку на тех же контрольных этапах. Такой порядок помогает выбрать подходящую смазку волочения проволоки и не подменять диагностику простой добавкой нового состава.