
Сроки службы покрытий: что показывает соляной туман и чего не говорит о скважине

Узнайте, как соляной туман помогает оценить сроки службы покрытий, но не дает полной картины о работе в скважине.
Часы в камере соляного тумана нельзя напрямую перевести в годы службы покрытия в скважине. Испытание помогает сравнить коррозионную стойкость образцов и выявить дефекты, но не воспроизводит весь комплекс условий нефтедобычи: давление, температуру, химический состав среды, абразивное воздействие и рабочие циклы.
Инженерам, техническим специалистам и закупщикам важно оценивать не только результат испытания, но и соответствие покрытия материалу детали и условиям эксплуатации. Ниже разберем, что показывают стандарты ISO 9227, ASTM B117 и ASTM G85, когда нужны циклические тесты и как подходить к выбору покрытия для скважин и замене импортных решений.
Что показывает испытание солевым туманом
Их применяют для оценки коррозионной стойкости металлических материалов и покрытий, а также для обнаружения пор, дефектов и нарушений сплошности. Результат характеризует поведение образца в заданном испытательном режиме, а не его ресурс при любых условиях эксплуатации.
Для нейтрального соляного тумана NSS широко используют ASTM B117. Типовой режим включает 5% раствор NaCl и температуру в зоне экспозиции около 35 °C. При этом ISO 9227 и ASTM B117 различаются, в частности, требованиями к углу установки образца: для ISO 9227 указывается диапазон 15-25°, для ASTM B117 - 15-30°. Поэтому при сравнении результатов важно проверять, по какому стандарту и при каких настройках проводили испытание.
Продолжительность теста сама по себе не задает срок службы. В практических руководствах испытания покрытий часто длятся от 24 до 1000 часов, но это диапазон экспозиции в камере, а не эквивалентный интервал работы в скважине. Даже два результата с одинаковым количеством часов могут относиться к разным покрытиям, подложкам и критериям оценки.
Перед тем как использовать отчет в выборе материала, проверьте:
- стандарт и режим испытания: NSS, AASS или CASS;
- материал и подготовку подложки;
- способ нанесения и отверждения покрытия;
- критерий оценки, например появление коррозии или дефектов;
- толщину покрытия и состояние кромок образца.
Такой разбор помогает понять, что именно подтверждает результат. Формулировка «прошло 1000 часов» без этих данных не дает достаточного основания для вывода о ресурсе детали.
Почему нельзя пересчитать часы в срок службы покрытия в скважине
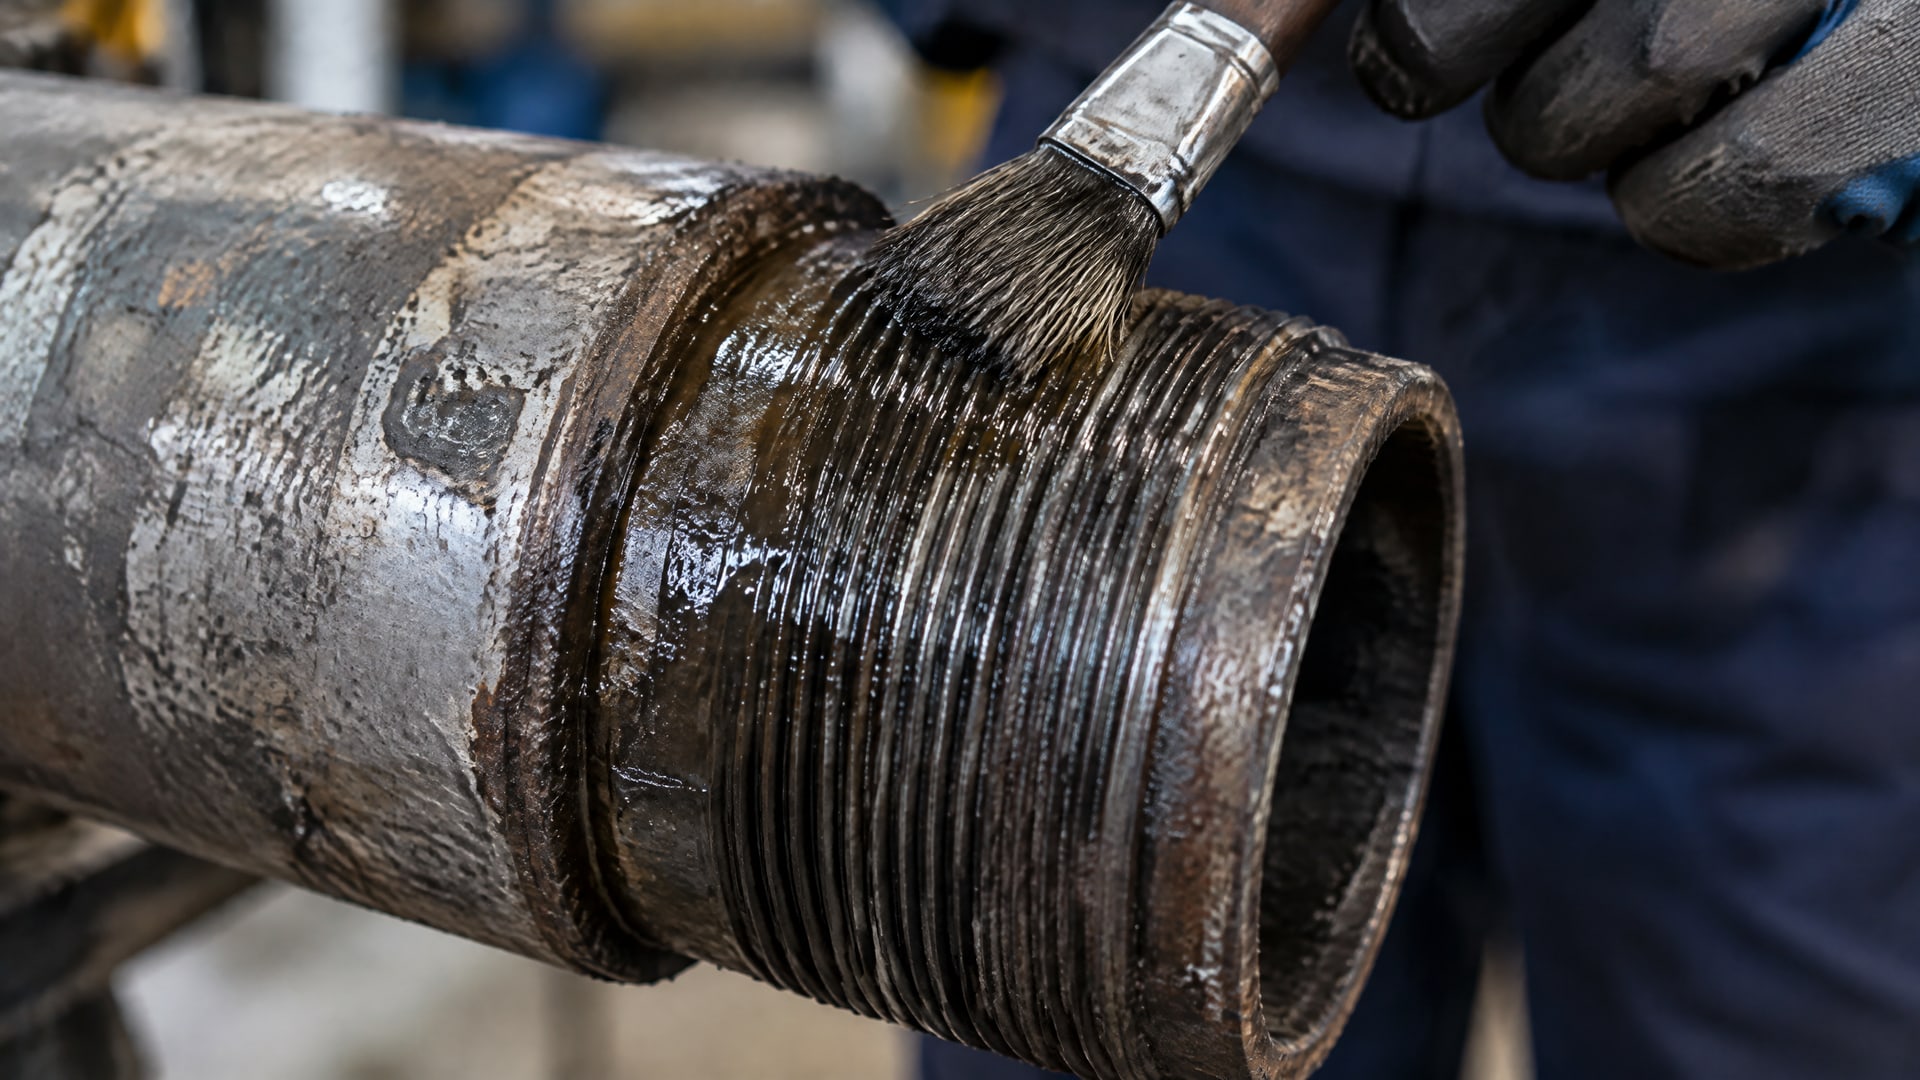
В скважинной среде на покрытие одновременно могут влиять давление, температура, H2S и CO2, соленость, абразив, кавитация и циклы работы оборудования. Непрерывный NSS не воспроизводит все эти воздействия и их сочетание.
Поэтому один и тот же результат испытания не гарантирует одинаковой долговечности на разных объектах. Отличаются химический состав среды, материал детали, состояние поверхности и режим эксплуатации. Важны также механические нагрузки и очистка оборудования: коррозионный тест сам по себе не показывает, как покрытие поведет себя при истирании или повторяющихся циклах.
Это принципиально при выборе покрытия скважин. Успешное прохождение NSS подтверждает поведение образца в условиях конкретного теста, но не означает автоматической пригодности для скважинной детали. И наоборот, результат одного ускоренного испытания не всегда описывает поведение системы в реальном цикле эксплуатации.
Для оценки срока службы покрытия полезно разделить вопросы:
- Как покрытие сопротивляется коррозии в заданной испытательной среде?
- Сохраняется ли адгезия к выбранной подложке?
- Выдерживает ли система давление, температуру и химическое воздействие объекта?
- Как на нее влияют абразив и режимы очистки?
- Соответствуют ли лабораторный образец и производственная деталь по материалу, подготовке и нанесению?
Ответы требуют разных методов проверки. ISO 9227 помогает оценить коррозионное поведение в солевом тумане, но для прогноза ресурса нужны данные, связанные с условиями конкретного объекта. Чем сильнее эксплуатационная среда отличается от камеры, тем осторожнее следует интерпретировать результат.
Когда циклическое испытание информативнее непрерывного NSS
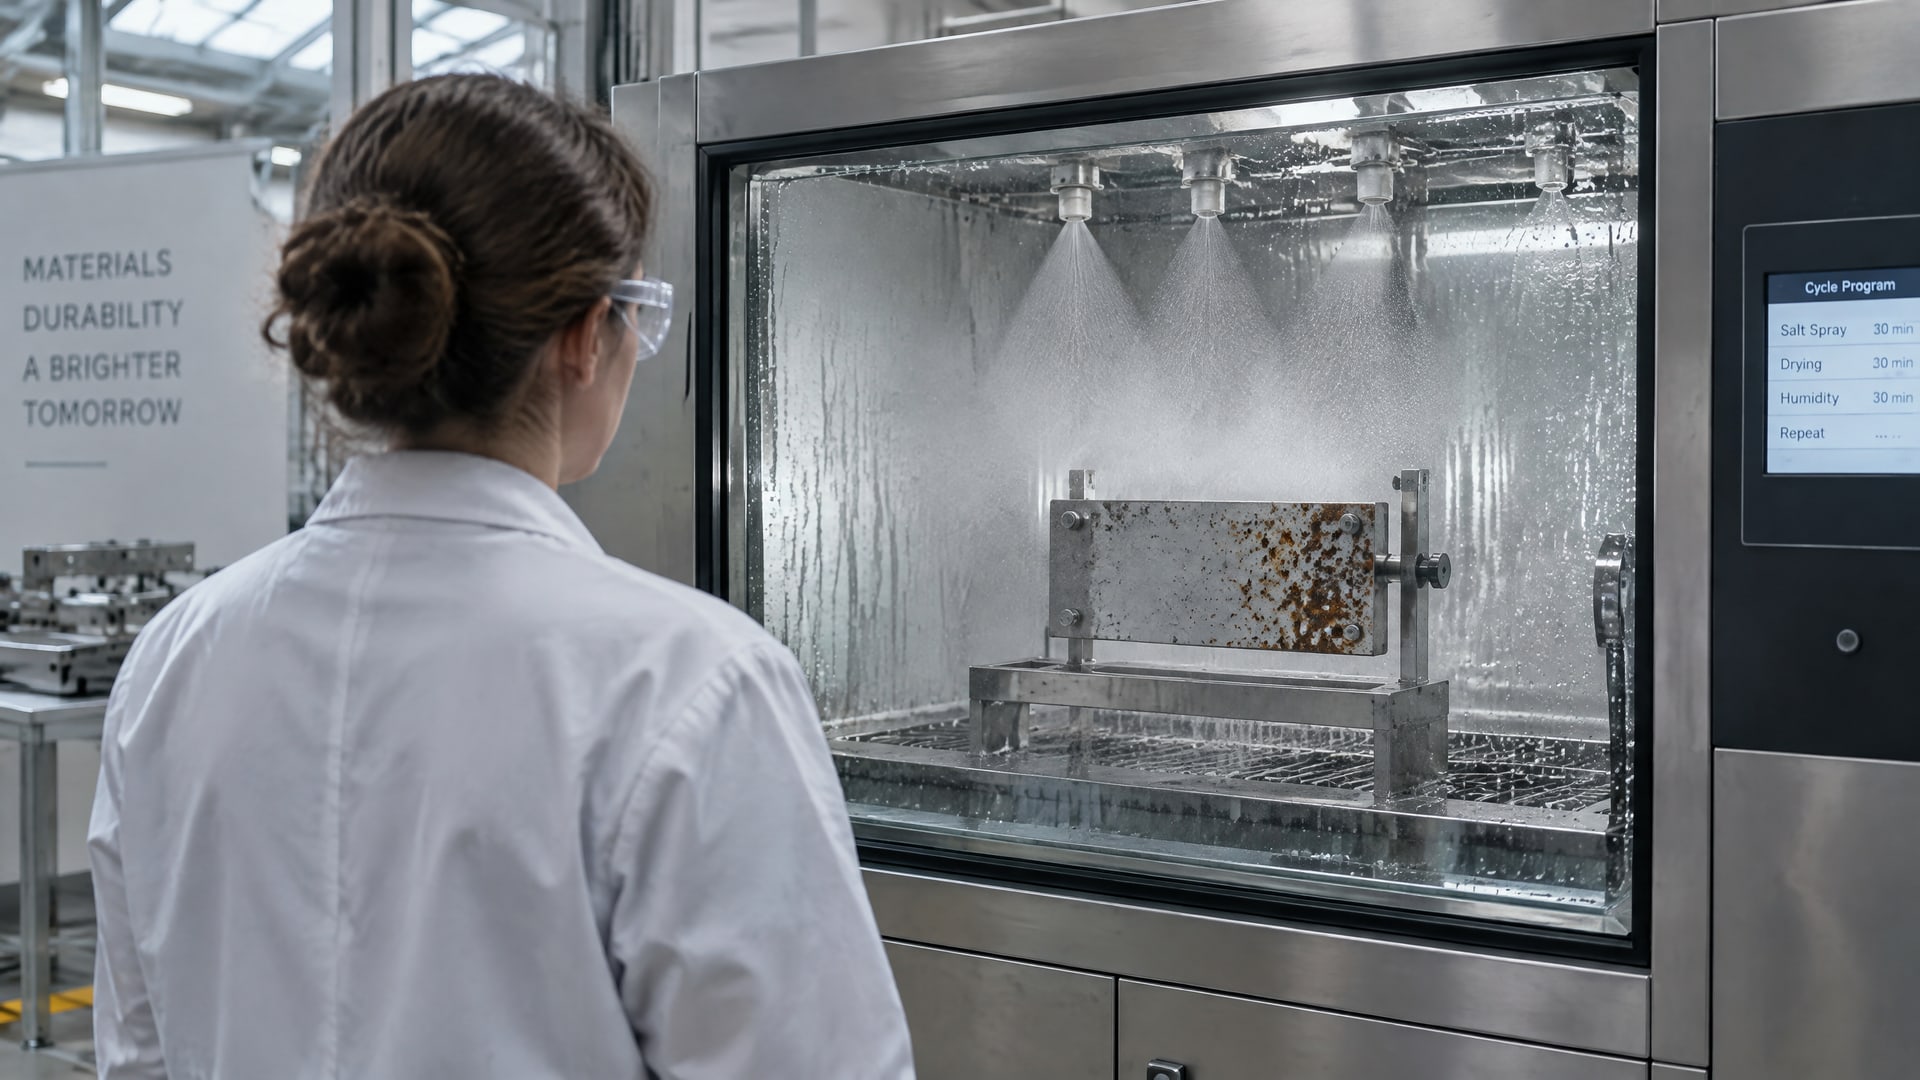
Непрерывная подача солевого тумана не воспроизводит такую смену воздействий. Для оценки лакокрасочных покрытий циклический режим описывает ISO 11997-2: в нем чередуются солевой туман, сушка, влажность и УФ.
ASTM G85 также предусматривает модифицированные режимы, включая кислотный солевой туман, циклические испытания и SWAAT. При этом сам стандарт не задает тип изделия, образец или продолжительность экспозиции для конкретного продукта. Режим и критерии оценки нужно выбирать под задачу, а не считать любое испытание по ASTM G85 готовым прогнозом срока службы.
Циклический метод ближе к эксплуатации только в тех аспектах, которые он действительно моделирует. Он не заменяет проверку давления, абразивного износа или воздействия конкретных скважинных сред, если эти факторы не предусмотрены программой испытаний. Для покрытия, работающего в нефтедобывающем оборудовании, лабораторный план должен учитывать реальные механизмы повреждения, а не только коррозионную нагрузку.
Перед тестированием согласуйте:
- какие факторы объекта нужно воспроизвести;
- какой стандарт и режим подходят для сравнения;
- на какой подложке испытывать систему;
- какие изменения поверхности считать отказом;
- с какими контрольными образцами сравнивать результат.
Сопоставимость важна не меньше длительности теста. Если сравниваемые образцы подготовлены по-разному или испытывались в разных режимах, разницу в результатах нельзя уверенно приписать только составу покрытия. Для технического решения нужен отчет с описанием образца, подготовки, режима и критериев оценки.
Фосфатирование нержавеющей стали и подготовка поверхности
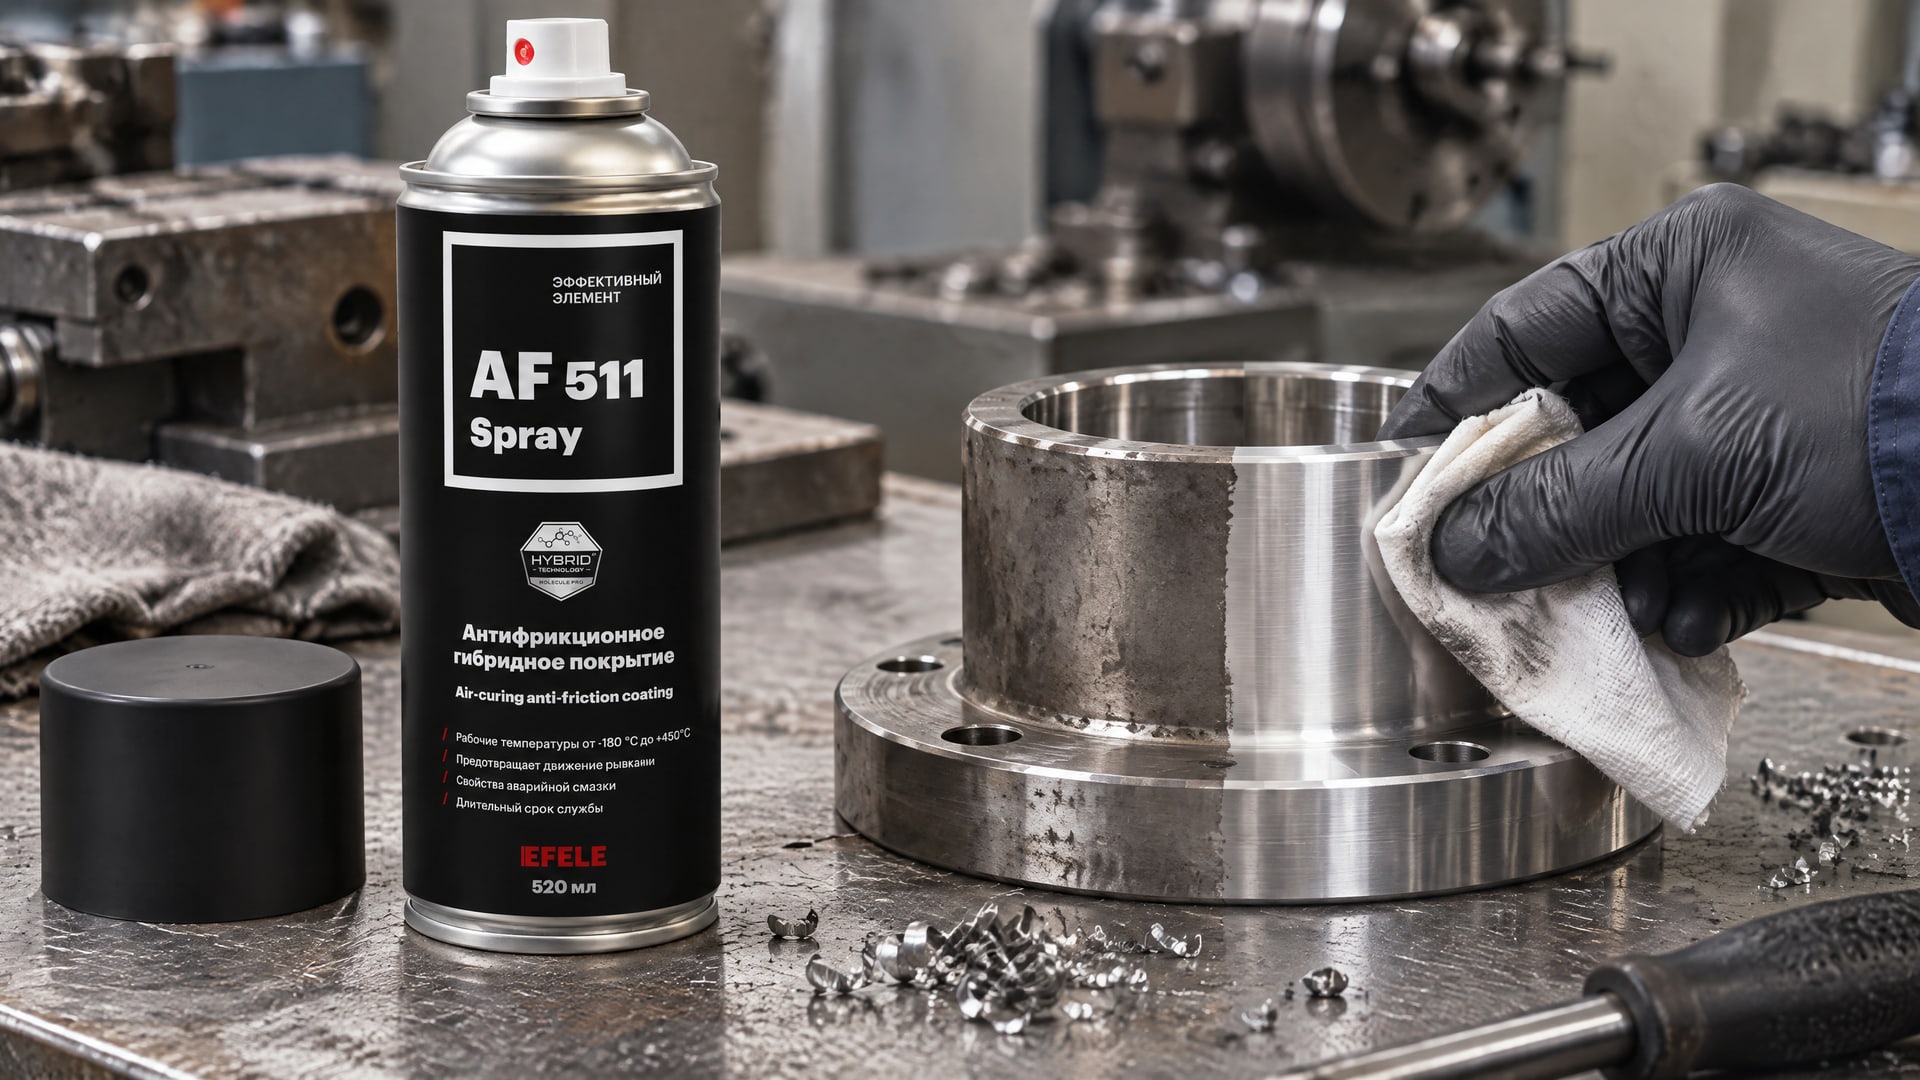
Для таких материалов корректнее рассматривать химическую пассивацию и другие схемы подготовки. В качестве направления для пассивации упоминается ASTM A967, в том числе цитратная или кислотная обработка.
Это различие важно при сравнении покрытий. Если импортную систему заменяют на другую, недостаточно сопоставить только число часов в соляном тумане. Изменение подготовки поверхности может повлиять на сцепление покрытия с подложкой и на поведение всей системы. Результаты нужно оценивать с учетом материала детали, состава покрытия и режима отверждения.
В задаче замены импортных покрытий нужно сравнивать систему целиком:
- материал и состояние подложки;
- подготовку поверхности;
- состав и толщину покрытия;
- адгезию;
- режим отверждения;
- стандарт и критерий испытания.
Если в узле важны вымывание, фреттинг или холодный пуск, отдельно оценивают не только коррозионную стойкость, но и антифрикционную функцию. В таком контексте EFELE AF-511 Spray рассматривают как сухое антифрикционное покрытие для защиты от коррозии и износа в условиях, сопоставимых с соляным туманом. Его применимость к конкретной детали и скважинной среде следует подтверждать проверкой всей системы, а не только результатом NSS.
Для задач нефтедобывающего оборудования в подбор также могут входить антифрикционные покрытия MODENGY. При выборе учитывают агрессивность среды и нагрузку на узел, а затем проверяют, соответствует ли покрытие материалу детали, технологии нанесения и условиям эксплуатации. Результаты испытаний должны относиться к сопоставимым образцам и режимам.
Как оценивать реальные сроки службы покрытий
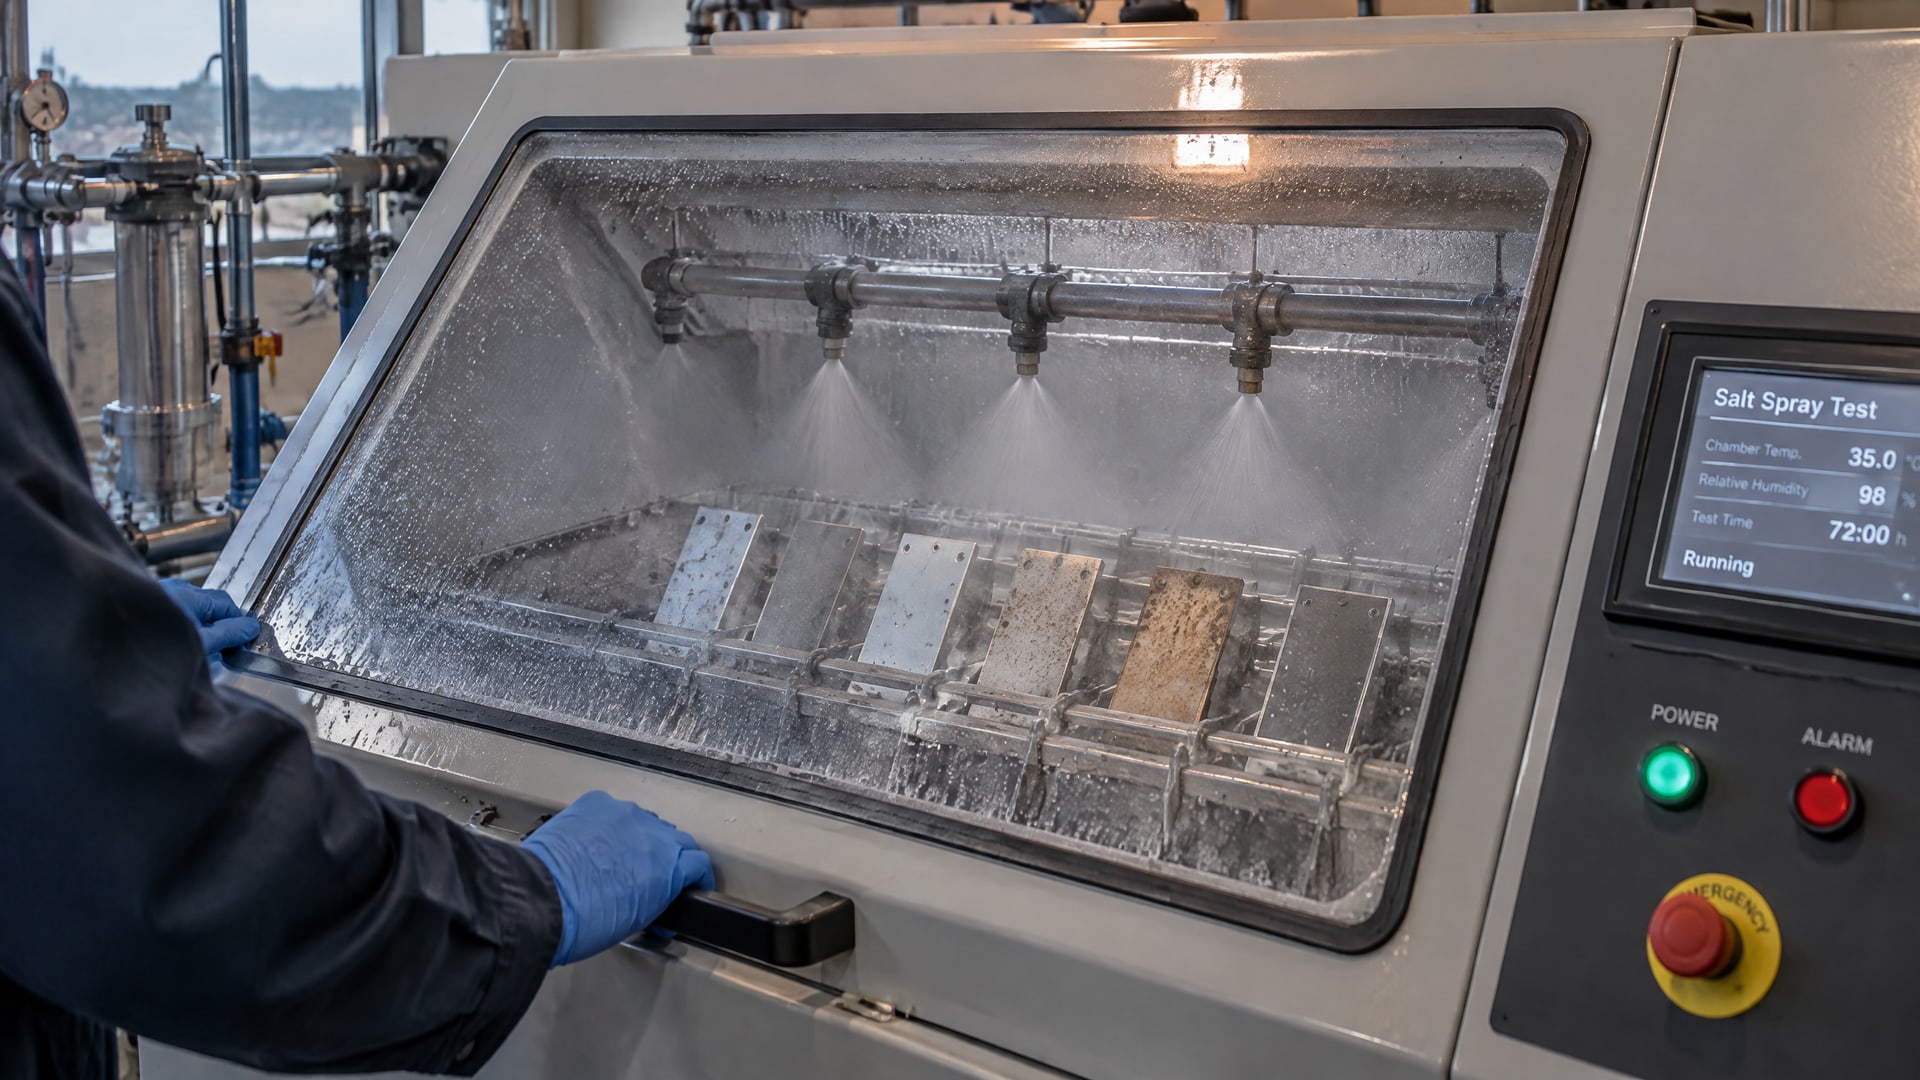
Ускоренный тест удобен для первичного сравнения, но его результат имеет смысл только вместе с описанием метода, образца и критерия отказа. Универсального соотношения между часами в камере и годами службы нет.
Для технического выбора полезно начинать с условий работы детали. Зафиксируйте химический состав среды, давление, температуру, наличие H2S и CO2, соленость, абразивное воздействие, кавитацию и режимы очистки. Затем определите, какие из этих факторов покрывает выбранный лабораторный режим, а какие требуют отдельной проверки.
При анализе отчета проверьте, что образцы соответствуют производственной детали по материалу и подготовке поверхности. Сопоставьте толщину и способ нанесения, режим отверждения и критерии оценки повреждений. Если данные получены по разным методикам или на разных подложках, сравнивайте их с осторожностью.
Понятие «срок службы защитного покрытия» также зависит от задачи. Для антикоррозионной системы оценивают защиту от коррозии и сохранение сцепления с подложкой. Для антифрикционного покрытия важны свойства, связанные с трением и износом. Поэтому формулировка «антипригарное покрытие срок службы» относится к иной функции, чем ресурс покрытия в скважинном узле; срок службы сковороды с антипригарным покрытием нельзя оценивать по одному соляному туману.
Практический следующий шаг - сформировать профиль условий эксплуатации, выбрать соответствующий стандарт и испытательный режим, а затем сопоставить лабораторные результаты с данными по реальным деталям. Так закупщик и инженер сравнивают не только цифру в отчете, но и пригодность покрытия для конкретного узла.
Часто задаваемые вопросы
1000 часов в соляном тумане - это сколько лет службы?
Перевести 1000 часов испытания в конкретное количество лет службы нельзя. Камера создает заданный режим коррозионного воздействия, а скважинная эксплуатация включает дополнительные факторы: давление, температуру, химическую среду, абразив и рабочие циклы. Число часов подходит для сравнения образцов только при сопоставимых методах и критериях оценки.
Если покрытие прошло испытание солевым туманом, подойдет ли оно для скважины?
Не обязательно. ISO 9227 и ASTM B117 оценивают коррозионное поведение в заданной среде, но не моделируют весь комплекс скважинных нагрузок. Перед выбором нужно учесть химический состав среды, давление, температуру, H2S и CO2, абразив, кавитацию и очистку, а затем проверить соответствие покрытия конкретной детали.
Какой стандарт выбрать для оценки покрытия?
Выбор зависит от задачи. ISO 9227 включает методы NSS, AASS и CASS, ASTM B117 описывает нейтральный соляной туман, а ASTM G85 - модифицированные режимы. Для циклического воздействия лакокрасочных покрытий применяют ISO 11997-2. Сначала определяют условия, которые нужно смоделировать, затем выбирают режим и критерии оценки.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Классическое фосфатирование обычно не подходит для нержавеющей стали из-за высокого легирования. Для такой поверхности чаще рассматривают химическую пассивацию и другие способы подготовки. Среди направлений пассивации указывают цитратную или кислотную обработку по ASTM A967. Конкретная схема зависит от материала детали и требований к покрытию.
Можно ли оценить срок службы полимерного или антипригарного покрытия по соляному туману?
Только частично. Солевой туман помогает оценить коррозионную стойкость и выявить дефекты покрытия, но не измеряет все его функции. Срок службы полимерного покрытия зависит от назначения и условий работы, а для антипригарного покрытия важны свойства, которые один коррозионный тест не характеризует.
Заключение
Соляной туман позволяет сравнивать покрытия в контролируемом режиме и выявлять дефекты, но не дает прямого прогноза срока службы в скважине. Для оценки ресурса нужно учитывать эксплуатационную среду, подложку, подготовку поверхности, свойства покрытия и нагрузки, которые не воспроизводит выбранный тест.
Следующий шаг - описать условия работы детали и составить программу проверки: выбрать применимые стандарты, согласовать критерии оценки и убедиться, что лабораторные образцы соответствуют производственной системе. Такой подход дает более обоснованную основу для выбора покрытия и его замены.