
Смазка шпинделя станка с ЧПУ: выбор состава и обслуживание подшипников
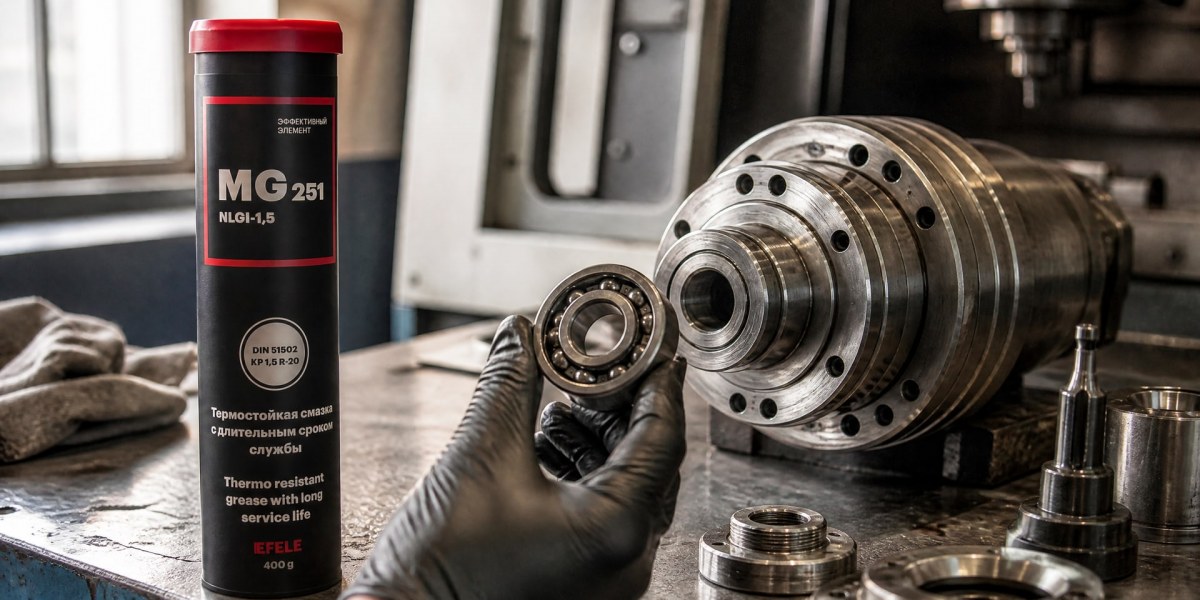
Выбор смазки шпинделя станка с ЧПУ: рекомендации по составу, обслуживанию подшипников и обкатке.
Для долгой работы подшипников шпинделя важны не только свойства смазочного материала, но и соответствие конструкции узла, скорости, температуры и способу подачи. Смазку выбирают по документации на шпиндель, а при обслуживании соблюдают заданную дозировку, защищают узел от загрязнений и контролируют температуру после нанесения.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают смазку под режимы работы станка. Разберем, когда применяют пластичную смазку и масло, как провести обкатку после закладки, что включить в регламент и почему для конкретных моделей, включая станок 2А622-1, нужно сверяться с документацией.
Как выбрать смазку шпинделя станка
Смазка, подходящая для одного узла, может создавать лишнее сопротивление в другом. Для высокоскоростных подшипников чрезмерно вязкое базовое масло или избыточное количество пластичной смазки способны увеличить потери и нагрев.
Для масел вязкостные классы определяет ISO 3448. В применении к высокоскоростным шпинделям встречаются маловязкие классы ISO VG 2 и ISO VG 5. Эти обозначения помогают сопоставить вязкость масла с требованиями узла, но сами по себе не подтверждают совместимость с конкретным шпинделем.
Для пластичной смазки проверяют базовое масло, тип загустителя и консистенцию NLGI. Консистенция не заменяет оценку вязкости базового масла: это разные характеристики. В рекомендациях для сверхточных подшипников NLGI 1 рассматривают для низких температур и колебательных режимов, а NLGI 3 - для крупных подшипников, вертикальных валов, высокой температуры и вибрации. Нельзя переносить эти ориентиры на любой станок без проверки требований изготовителя.
Классификацию материалов для подшипников шпинделя отражают ГОСТ ISO 6743-9-2013 и ГОСТ ISO 6743-13-2013: в них рассматривается группа F, связанная с подшипниками шпинделя, подшипниками и муфтами. При подборе закупщику важно сверить не только обозначение материала, но и его соответствие параметрам конкретного узла.
Совет инженера
- Сценарий: для высокоскоростного шпинделя рассматривают пластичную смазку, а требования по скорости и температуре исключают выбор только по признаку «универсальная».
- Что проверяют: тип подшипника, способ подачи, вязкость базового масла и подходящую консистенцию.
- Итог: если условия узла соответствуют области применения смазки с полимочевинным загустителем для высокоскоростных шпинделей, в подборе рассматривают EFELE MG-251. Ее выбирают с учетом стабильности при высоких температурах и скоростях, после проверки требований производителя шпинделя.
Смазка подшипников шпинделя ЧПУ: пластичный состав или масло
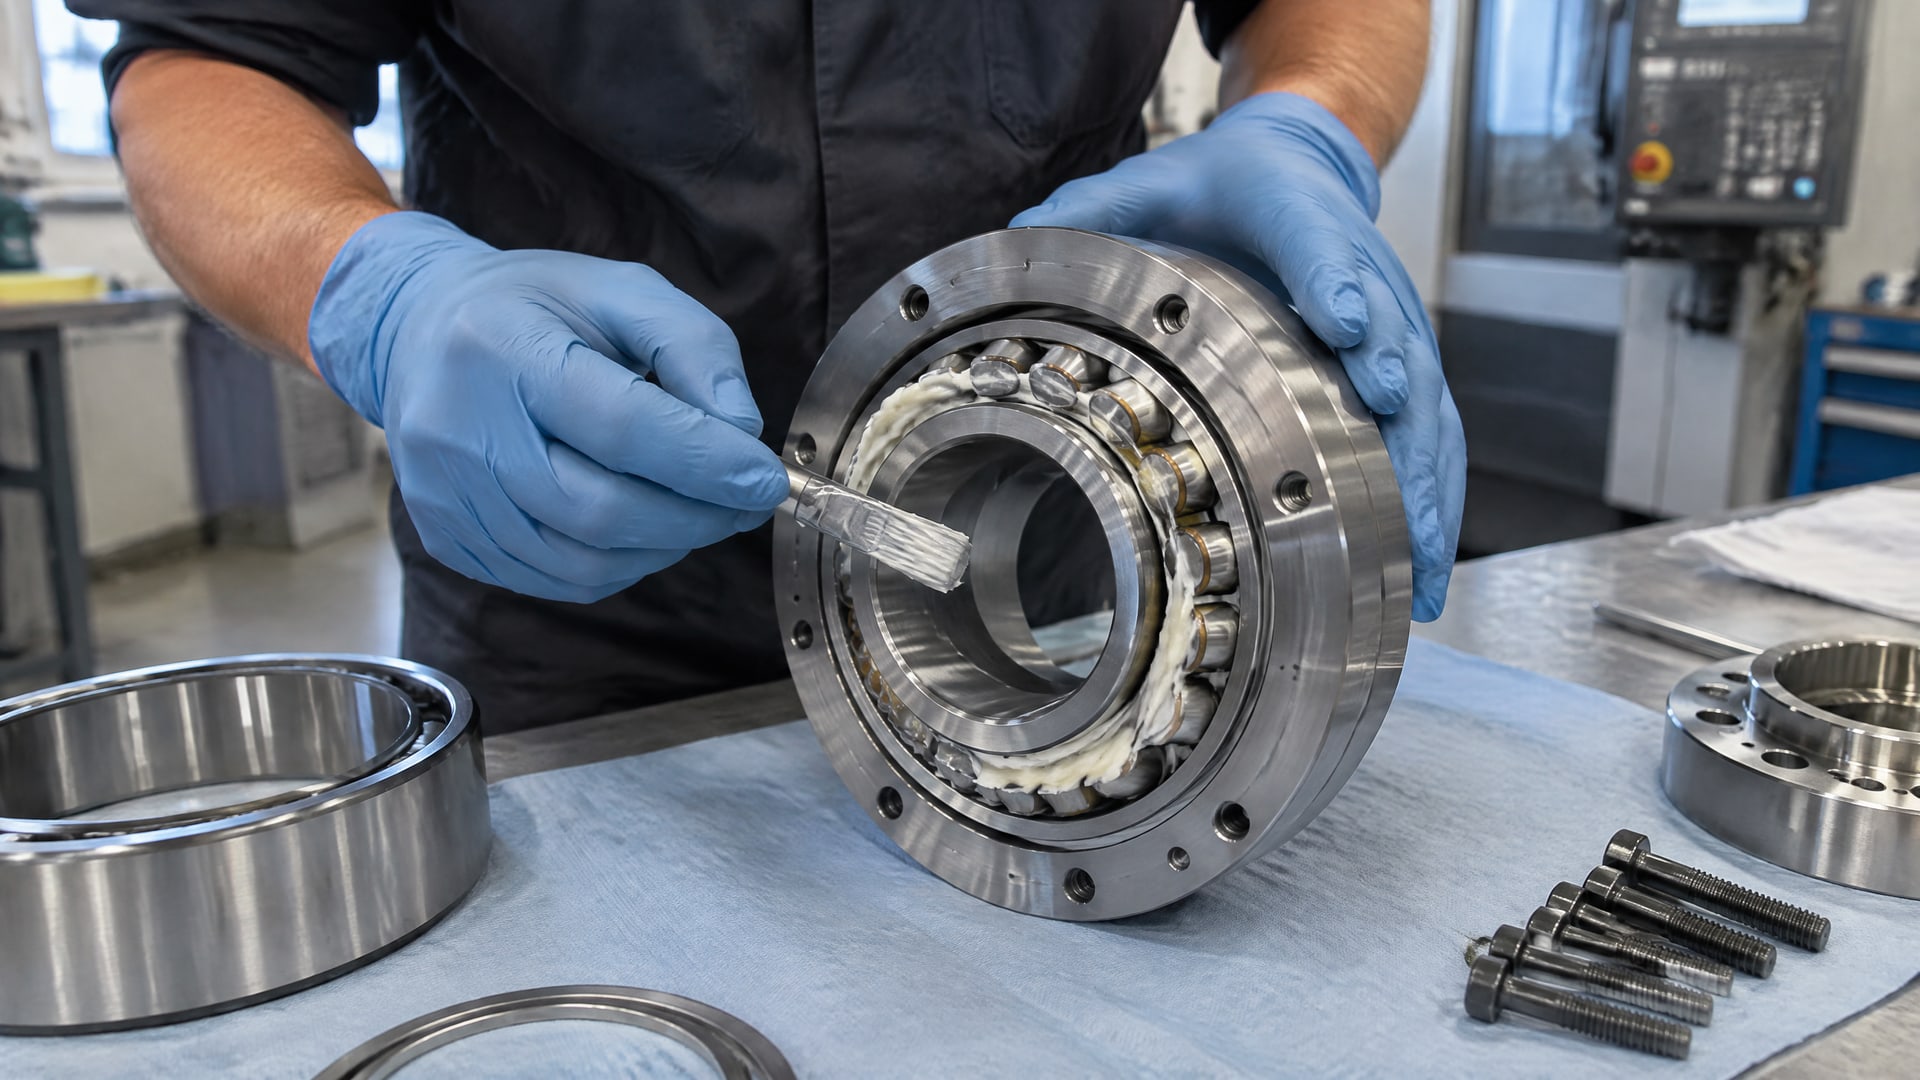
При ее закладке материал равномерно распределяют в свободном объеме между телами качения и кольцами. Количество должно соответствовать конструкции подшипника: избыток усиливает перемешивание, повышает нагрев и может сократить ресурс узла.
Для высокоскоростных шпинделей применяют и подачу масла, в том числе систему oil-air. В такой схеме порция масла около 0,01 см³ подается через интервалы 5-30 секунд вместе с воздушным потоком около 10 л/мин. Эти значения описывают распространенный вариант системы, а не универсальную настройку: параметры подачи сверяют с документацией оборудования.
| Способ смазки | Что контролировать |
|---|---|
| Пластичная смазка | Тип материала, дозировку и равномерность распределения |
| Oil-air | Давление воздуха, чистоту каналов и форсунок, интервалы и дозу подачи масла |
| Масляная система | Соответствие вязкости и схемы подачи требованиям шпинделя |
При выборе между маслом и пластичной смазкой учитывают не только скорость. Важны конструкция шпинделя, охлаждение, температура, нагрузка и предусмотренный изготовителем способ смазывания. Если станок оснащен oil-air, замена схемы на пластичную смазку без проверки документации может нарушить штатную подачу и охлаждение.
Как наносить смазку и обкатывать шпиндель после обслуживания
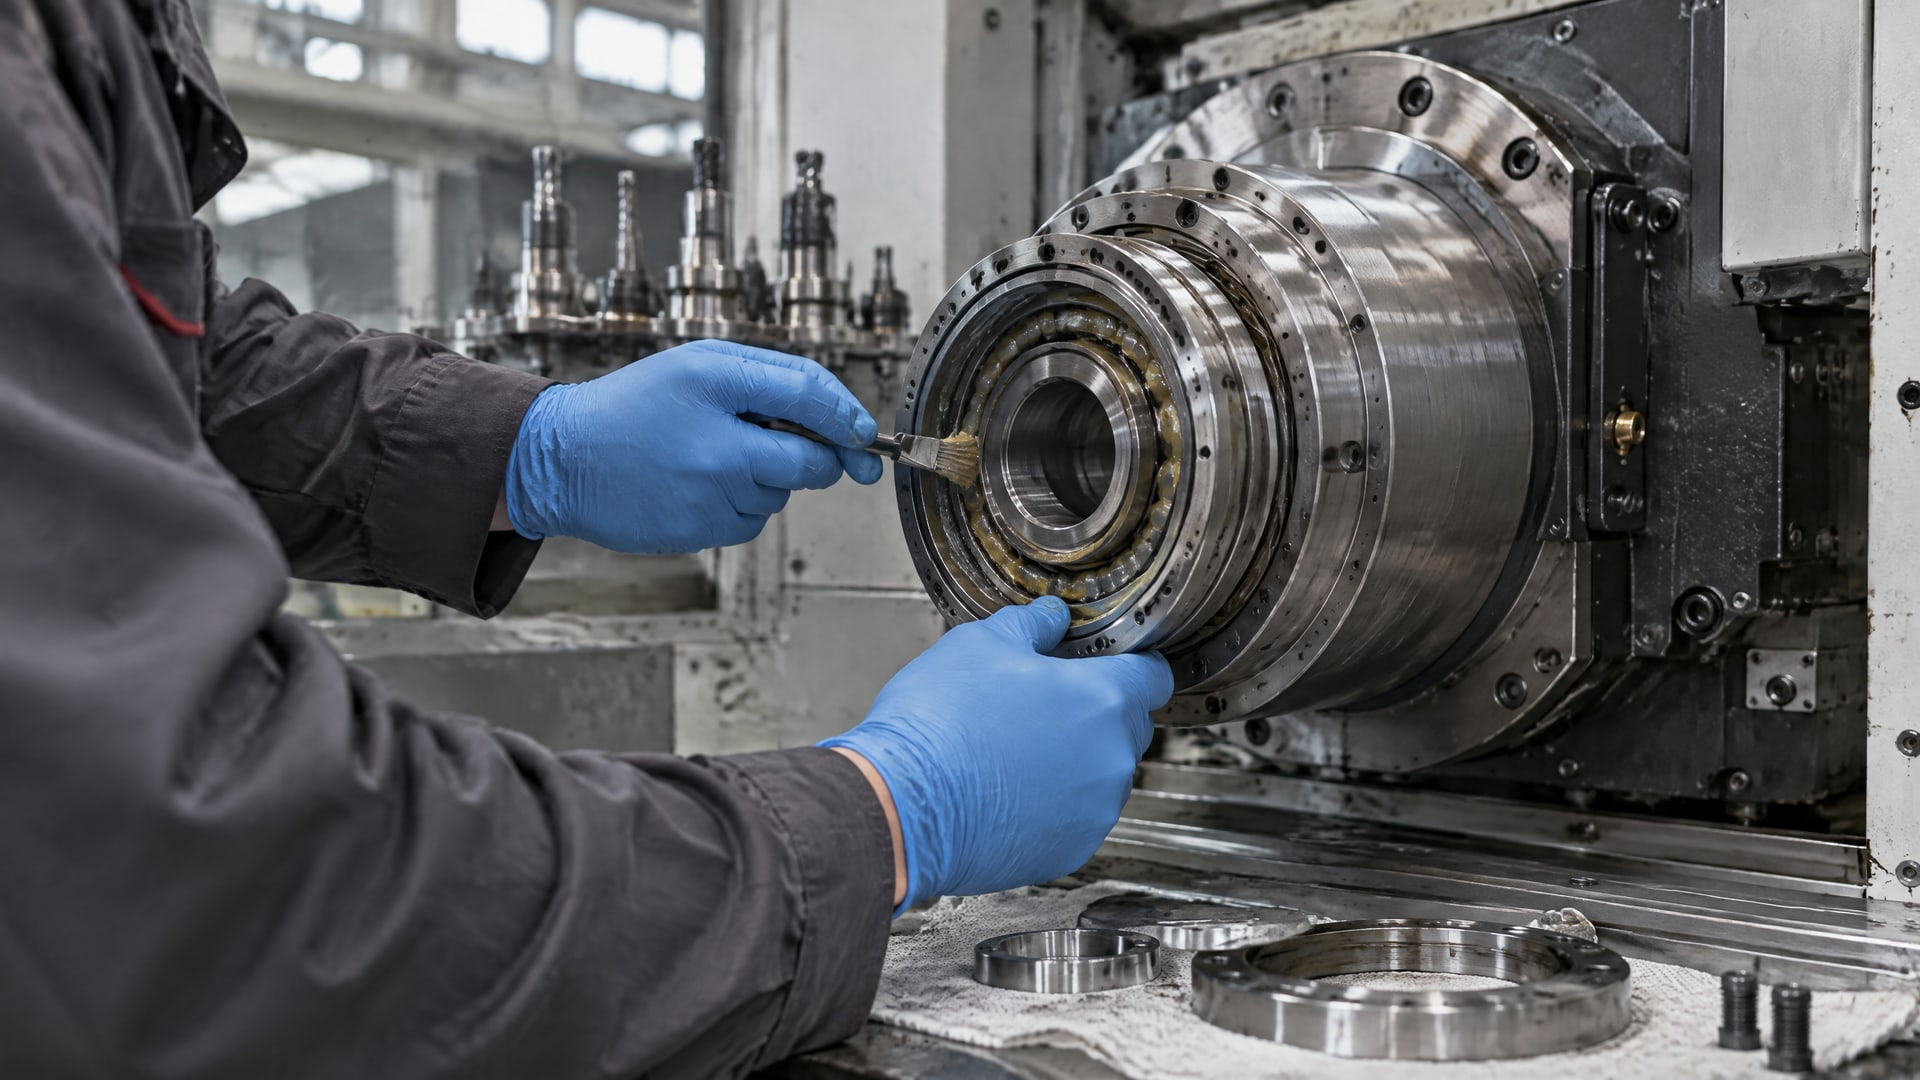
Загрязняющие частицы способны повредить контактные поверхности, поэтому чистота рабочего места и инструмента - часть процедуры обслуживания. При сборке смазку распределяют равномерно в свободном объеме подшипника, не заполняя узел сверх требуемого количества.
После обслуживания шпиндель запускают на низкой скорости и повышают ее небольшими ступенями. На каждой ступени отслеживают температуру в зоне наружного кольца. В качестве типичного верхнего предела при такой обкатке указывают 60-65 °C; при достижении стабильной температуры работу продолжают еще 10-15 минут, затем переходят к следующей ступени скорости.
Во время обкатки важно оценивать поведение узла, а не только его шум. Если температура продолжает расти или появляются признаки ненормальной работы, дальнейшее повышение скорости прекращают и проверяют количество смазки, способ подачи и правильность сборки. Само по себе тихое вращение не отменяет контроль температуры и состояния системы смазки.
Для oil-air дополнительно проверяют давление воздуха и проходимость каналов и форсунок. Нарушение подачи может привести к недостаточному поступлению масла и ухудшить охлаждение. Параметры обкатки и контроля фиксируют в карте обслуживания станка, чтобы последующие работы выполняли по одной последовательной процедуре.
Регламент смазки шпинделя и контроль состояния узла
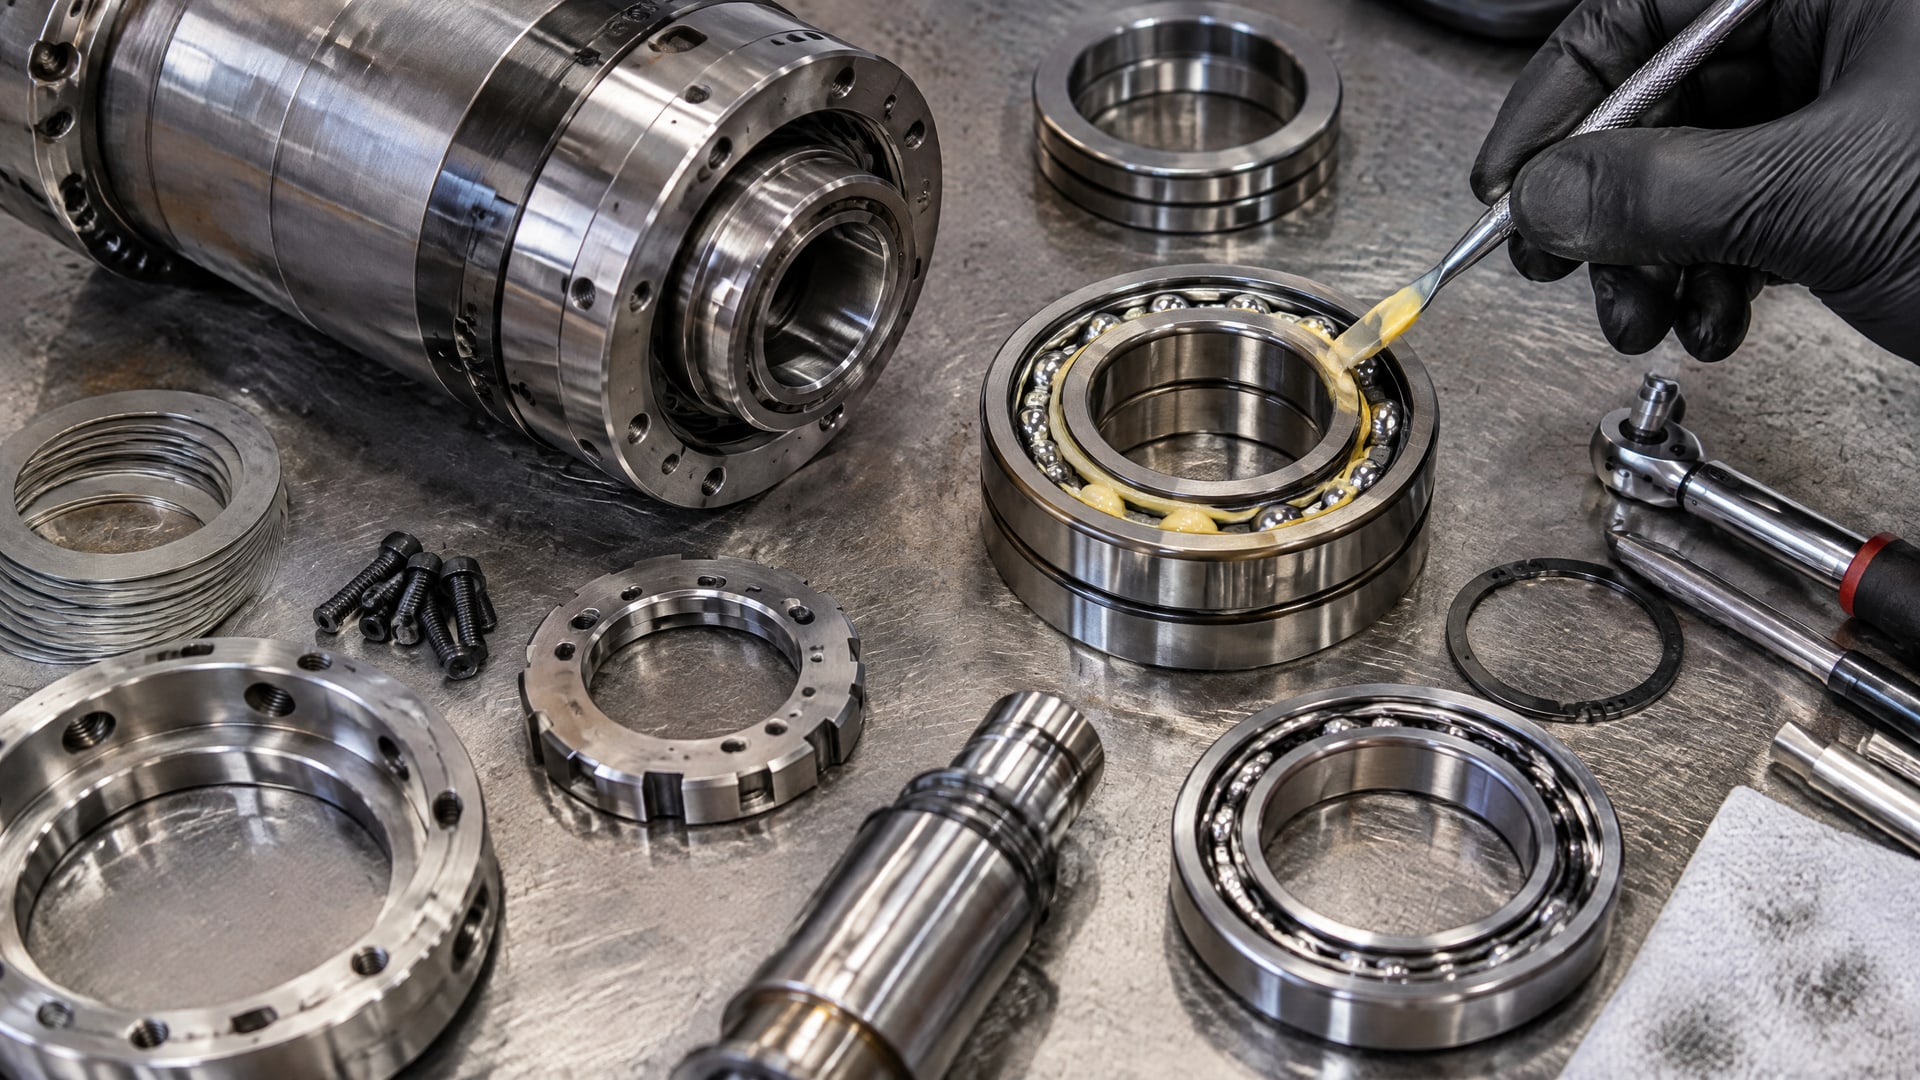
Периодичность зависит от конструкции подшипникового узла, скорости, нагрузки и условий работы. В одном руководстве для конкретного типа узла приведен пример повторной смазки через 2000 часов, но этот интервал нельзя автоматически назначать другим шпинделям.
Для каждого станка ведут карту смазки. В ней фиксируют тип материала, вязкость масла при масляной системе, точки смазывания, интервал пополнения и особенности контроля. Для систем oil-air также записывают параметры подачи, проверяют давление воздуха и чистоту каналов. Такие записи помогают заметить отклонения и не смешивать требования разных узлов станка.
В регламент обслуживания подшипников шпинделя включают:
- сверку применяемого материала с документацией на шпиндель;
- проверку чистоты при обслуживании и состояния каналов подачи;
- контроль дозировки при закладке пластичной смазки;
- наблюдение за температурой при запуске и после изменения режима;
- фиксацию даты обслуживания и наработки;
- осмотр уплотнений и проверку системы подачи масла, если она установлена.
Ориентироваться только на внешний шум недостаточно. Температура, чистота каналов, состояние уплотнений и соблюдение интервала дают более полную картину работы узла. При изменении режима или ремонте шпинделя график обслуживания пересматривают по документации, а не переносят без проверки с другого станка.
Смазка шпинделя токарного станка и модели 2А622-1
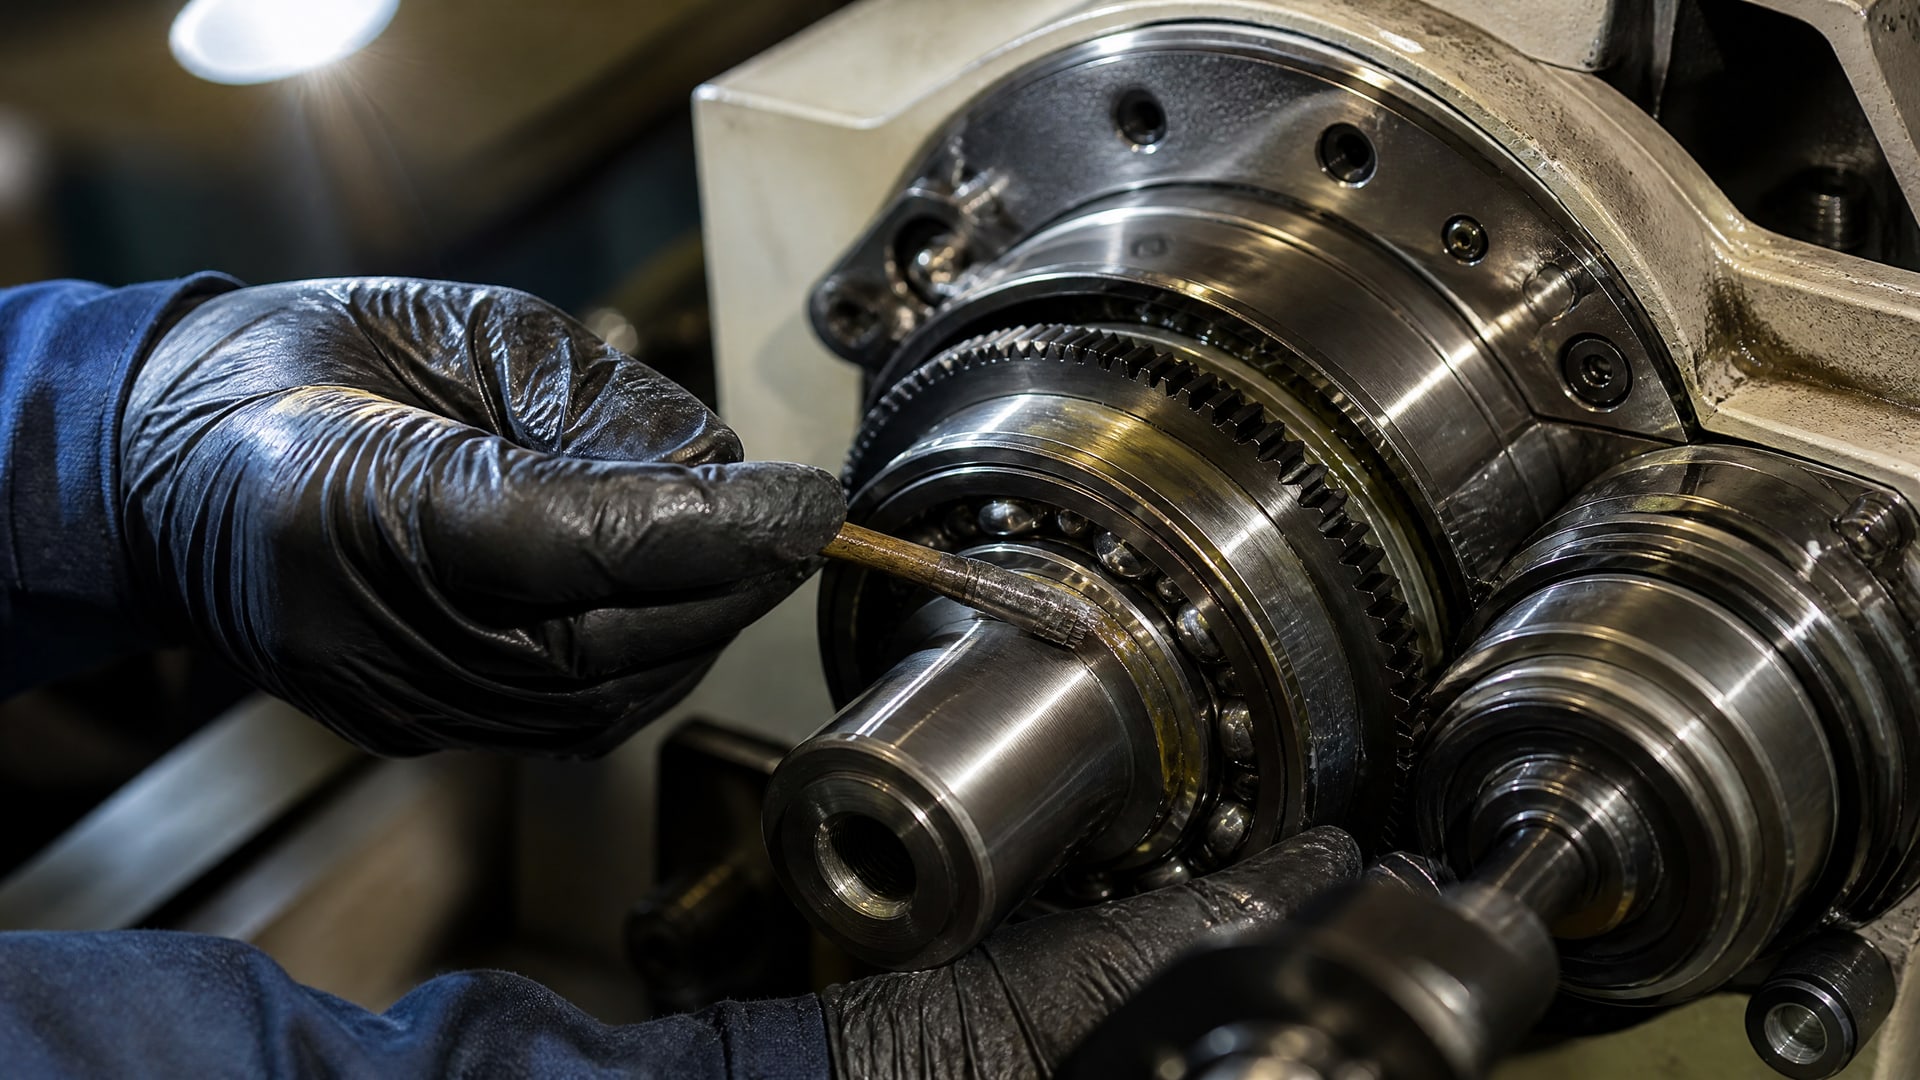
Одному подшипнику может требоваться пластичная смазка, другому - подача масла. Сравнивать узлы только по типу станка или внешнему сходству недостаточно: различаться могут скорость, подшипниковая схема и система подачи.
Для станка горизонтально-расточного 2А622-1 нельзя назначить вид смазки и интервал только по названию модели. Эти параметры нужно проверять в руководстве и карте смазки конкретного станка. Если документация недоступна, перед заменой материала или изменением периодичности следует установить конструкцию узла и штатный способ подачи.
При подборе для любой модели полезно сверить:
- тип и исполнение шпиндельных подшипников;
- допустимый способ смазывания;
- требования к вязкости или консистенции;
- скорость, нагрузку и температурный режим;
- указанные изготовителем интервалы обслуживания.
Если данные в документации не совпадают с фактической комплектацией станка после ремонта, регламент составляют для установленного узла. Это помогает избежать ошибки, когда подходящий для прежней конфигурации материал продолжают применять после изменения конструкции или схемы подачи.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Единого интервала для всех шпинделей нет: он зависит от конструкции узла, нагрузки, скорости и условий эксплуатации. В одном руководстве приведен пример повторной смазки через 2000 часов для конкретного типа подшипникового узла. Для своего станка интервал сверяют с документацией и фиксируют в карте обслуживания.
Что выбрать для шпинделя: масло или пластичную смазку?
Выбор определяется конструкцией шпинделя, типом подшипника, скоростью, температурой, нагрузкой и способом подачи. Для высокоскоростных узлов применяют масляные системы, включая oil-air, а для многих сверхточных подшипников подходит пластичная смазка. Решение принимают по документации, а не только по скорости вращения.
Нужна ли обкатка после смазки шпинделя?
Да. После смазки начинают с низкой скорости, затем повышают ее небольшими ступенями и контролируют температуру в зоне наружного кольца. Типичный предел составляет 60-65 °C. После стабилизации температуры выдерживают еще 10-15 минут и только затем переходят к следующей ступени.
Как определить смазку для шпинделя токарного станка?
Сначала выясняют тип подшипника и предусмотренный способ смазывания, затем проверяют требования к вязкости масла или консистенции пластичной смазки. Учитывают скорость, температуру и нагрузку. Для конкретной модели, в том числе 2А622-1, характеристики и интервалы берут из документации на установленный шпиндельный узел.
Заключение
Смазка шпинделя станка должна соответствовать подшипникам и режиму работы, а обслуживание - учитывать дозировку, чистоту, способ подачи и контроль температуры. Масло и пластичная смазка не взаимозаменяемы без проверки конструкции узла; универсального интервала пополнения также нет.
Следующий шаг для инженера или снабженца - сверить руководство на шпиндель с фактической схемой смазывания, зафиксировать материал и интервал в карте станка, а после обслуживания провести ступенчатую обкатку с контролем температуры.