
Как выбрать оборудование для нанесения покрытий на производстве
Узнайте, как выбрать оборудование для нанесения покрытий, основываясь на материале основания, способе нанесения и требованиях к подготовке поверхности.
Подбор оборудования для нанесения покрытий начинают не с производительности установки, а с требований к покрытию и изделию. Нужно определить материал основания, способ нанесения, требования к подготовке поверхности и порядок контроля качества. Если результат проверяют в солевом тумане, заранее выбирают подходящий режим испытания по ISO 9227:2022 и учитывают, что он выявляет дефекты покрытия, но не гарантирует такого же поведения в эксплуатации.
Статья поможет инженерам, техническим специалистам и закупщикам сопоставить технологию нанесения с задачами производства. Разберем, как учесть подготовку поверхности, выбрать между гальваническим, порошковым и другими способами нанесения, организовать контроль и оценить предложения поставщиков оборудования.
С чего начать подбор оборудования для нанесения покрытий
До запроса коммерческих предложений зафиксируйте, какое покрытие наносят, на какой материал и какие свойства готового изделия должны быть подтверждены. Для стали, крепежа, декоративных деталей и элементов нефтяного оборудования требования к покрытию и способы проверки могут различаться.
Важно рассматривать производственную цепочку целиком: подготовку поверхности, нанесение, выдержку и контроль. Если выбрать только установку нанесения, оставив без внимания чистоту сжатого воздуха, профиль поверхности и предварительную проверку основания, качество процесса будет зависеть от неучтенных условий. Документы по инспекции покрытий отдельно обращают внимание на эти параметры.
Перед подбором оборудования ответьте на вопросы:
- Какой материал и геометрию имеют детали?
- Какой тип покрытия требуется: органическое, металлическое, конверсионное, анодное оксидное или другое?
- Какие требования предъявляют к поверхности перед нанесением?
- Как будут контролировать результат: оценивать толщину, адгезию, дефекты или коррозионную стойкость?
- Нужна ли проверка в солевом тумане и какой режим применим к конкретной системе?
Для оценки коррозионной стойкости ISO 9227:2022 предусматривает три вида испытаний: NSS, AASS и CASS. Стандарт применим к металлам и сплавам, металлическим и конверсионным покрытиям, анодным оксидным и органическим покрытиям. Поэтому одинаковый стенд или единый режим нельзя автоматически считать подходящим для всех материалов и покрытий.
Если требуется покрытие нефтяного оборудования или изделий для наружной эксплуатации, сначала определяют условия службы и критерии приемки. Само назначение изделия не задает конкретный способ нанесения: его выбирают с учетом материала, требуемого покрытия и методов проверки.
Оборудование для нанесения гальванического покрытия и другие технологии
Например, ГОСТ ISO 2081-2017 относится к электролитическим цинковым покрытиям на чугуне и стали и отсылает к оценке после испытаний по ISO 10289. Этот стандарт помогает связать технологию нанесения с последующей оценкой покрытия, но не заменяет требований к конкретному изделию.
Для порошковых и лакокрасочных систем оборудование выбирают по применяемой технологии, характеристикам изделия и требованиям к контролю. Запрос «нанесения порошковых покрытий оборудование» сам по себе недостаточен для подбора установки: нужно определить, какое покрытие и на каком основании получают, как готовят поверхность и по каким критериям принимают результат. Та же логика применима к оборудованию для нанесения полимерного покрытия.
В перечень возможных вариантов также входят установки для вакуумного нанесения покрытий. Однако принадлежность оборудования к определенному классу не подтверждает его соответствие производственной задаче. Запросите у поставщика описание применяемой технологии, перечень операций, требования к подготовке изделия и способы контроля результата.
При сравнении предложений удобно использовать единую таблицу:
| Критерий | Что уточнить |
|---|---|
| Тип покрытия | Какой материал наносят и на какое основание |
| Подготовка поверхности | Какие операции требуются до нанесения |
| Параметры процесса | Какие режимы задаются и как их фиксируют |
| Контроль | Какие свойства и дефекты проверяют |
| Испытания | Какой стандарт и режим применяют для оценки |
| Исполнитель | Какая квалификация нужна для воспроизводимого результата |
ASTM D4228-05(2023) описывает квалификацию исполнителей и указывает на зависимость качества нанесения от правильного выбора инструментов и оборудования. Поэтому при закупке оценивают не только установку, но и возможность обучить исполнителей и поддерживать стабильность процесса.
Как связать подготовку поверхности, нанесение и контроль
В материалах по инспекции покрытий выделены чистота сжатого воздуха, профиль поверхности и предварительная проверка основания. Если эти параметры не контролируют, сравнение образцов после нанесения не покажет, какой именно этап повлиял на результат.
Разделяйте оборудование нанесения и оборудование контроля качества. Первое формирует покрытие, второе помогает оценить его свойства и обнаружить дефекты. ISO 9227:2022 указывает, что испытание в солевом тумане полезно для выявления неплошностей, пор и повреждений в органических и неорганических покрытиях. Это лабораторная проверка покрытия, а не замена контролю подготовки и режимов нанесения.
При планировании испытаний сначала определите, нужен ли NSS, AASS или CASS. Для NSS используют раствор хлорида натрия концентрацией около 5%. AASS особенно полезен для декоративных систем типа медь + никель + хром или никель + хром. Выбор режима зависит от типа покрытия и цели оценки, поэтому переносить результаты одного испытания на другую систему без обоснования нельзя.
Для крепежа с покрытием по ГОСТ Р ИСО 10683-2020 испытание в нейтральном солевом тумане проводят не ранее чем через 24 часа после нанесения. Также важно учитывать ограничение метода: длительность испытания не является прямым показателем срока службы изделия. Результат отражает поведение покрытия в заданных условиях, которые могут отличаться от конкретной эксплуатационной среды.
Если необходимо сравнить стойкость в условиях, более близких к внешней среде, кроме ISO 9227 рассматривают циклические методы ISO 14993 и ISO 16151. Выбор испытания заранее включают в план контроля, чтобы после монтажа линии не выяснилось, что лабораторное оборудование и выбранный режим не отвечают задаче.
Как оценить оборудование для антизадирного покрытия стали
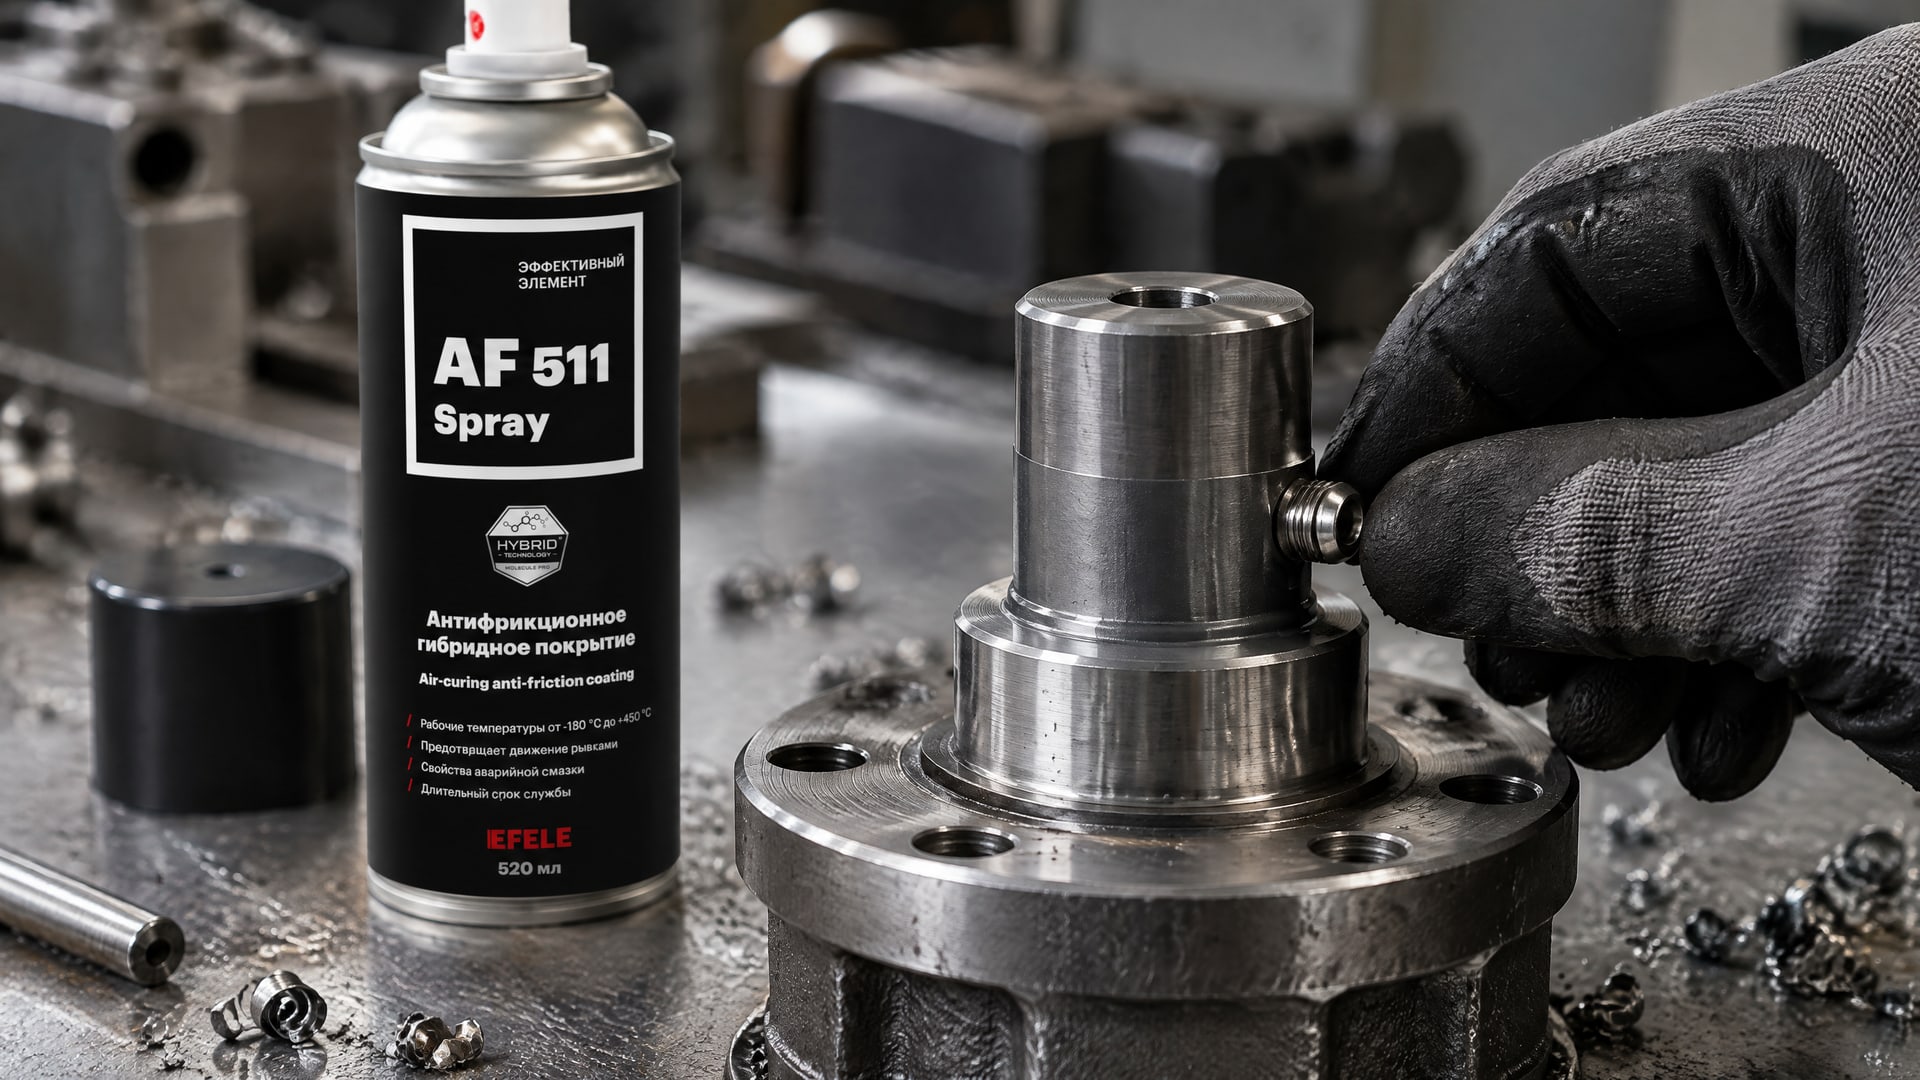
В отдельных применениях учитывают вымывание покрытия, фреттинг и холодный пуск. Эти факторы влияют на требования к подготовке поверхности, нанесению и проверке результата, поэтому выбирать установку только по заявленной скорости нанесения недостаточно.
В таких задачах сухое антифрикционное покрытие EFELE AF-511 Spray рассматривают как российскую альтернативу импортным покрытиям для решения задач, связанных с антизадирными свойствами. Перед выбором технологии нанесения сверяются с документацией на покрытие и уточняют, как контролировать подготовку поверхности, равномерность нанесения и итоговые свойства изделия. Конкретные режимы должны соответствовать документации на материал и технологической карте предприятия.
Испытание в солевом тумане может быть частью оценки, если для изделия требуется проверка коррозионной стойкости. Но оно не подтверждает автоматически антизадирные свойства и не заменяет испытаний, которые соответствуют функции покрытия. Поэтому в техническом задании разделяют критерии: какие характеристики покрытия проверяют лабораторно, какие параметры процесса контролируют на линии и какие требования предъявляют к готовой детали.
При выборе оборудования для нанесения покрытия на крепеж или другие стальные детали закупщику полезно запросить у поставщика:
- перечень операций подготовки поверхности;
- параметры нанесения и способы их регистрации;
- требования к квалификации исполнителя;
- методы контроля покрытия и критерии приемки;
- порядок подготовки образцов для испытаний.
Такой подход позволяет сопоставить оборудование с технологией целиком, а не только с операцией нанесения. Для воспроизводимого результата важны также инструкции, обучение и возможность отслеживать параметры процесса.
Как проверить предложение поставщика до закупки
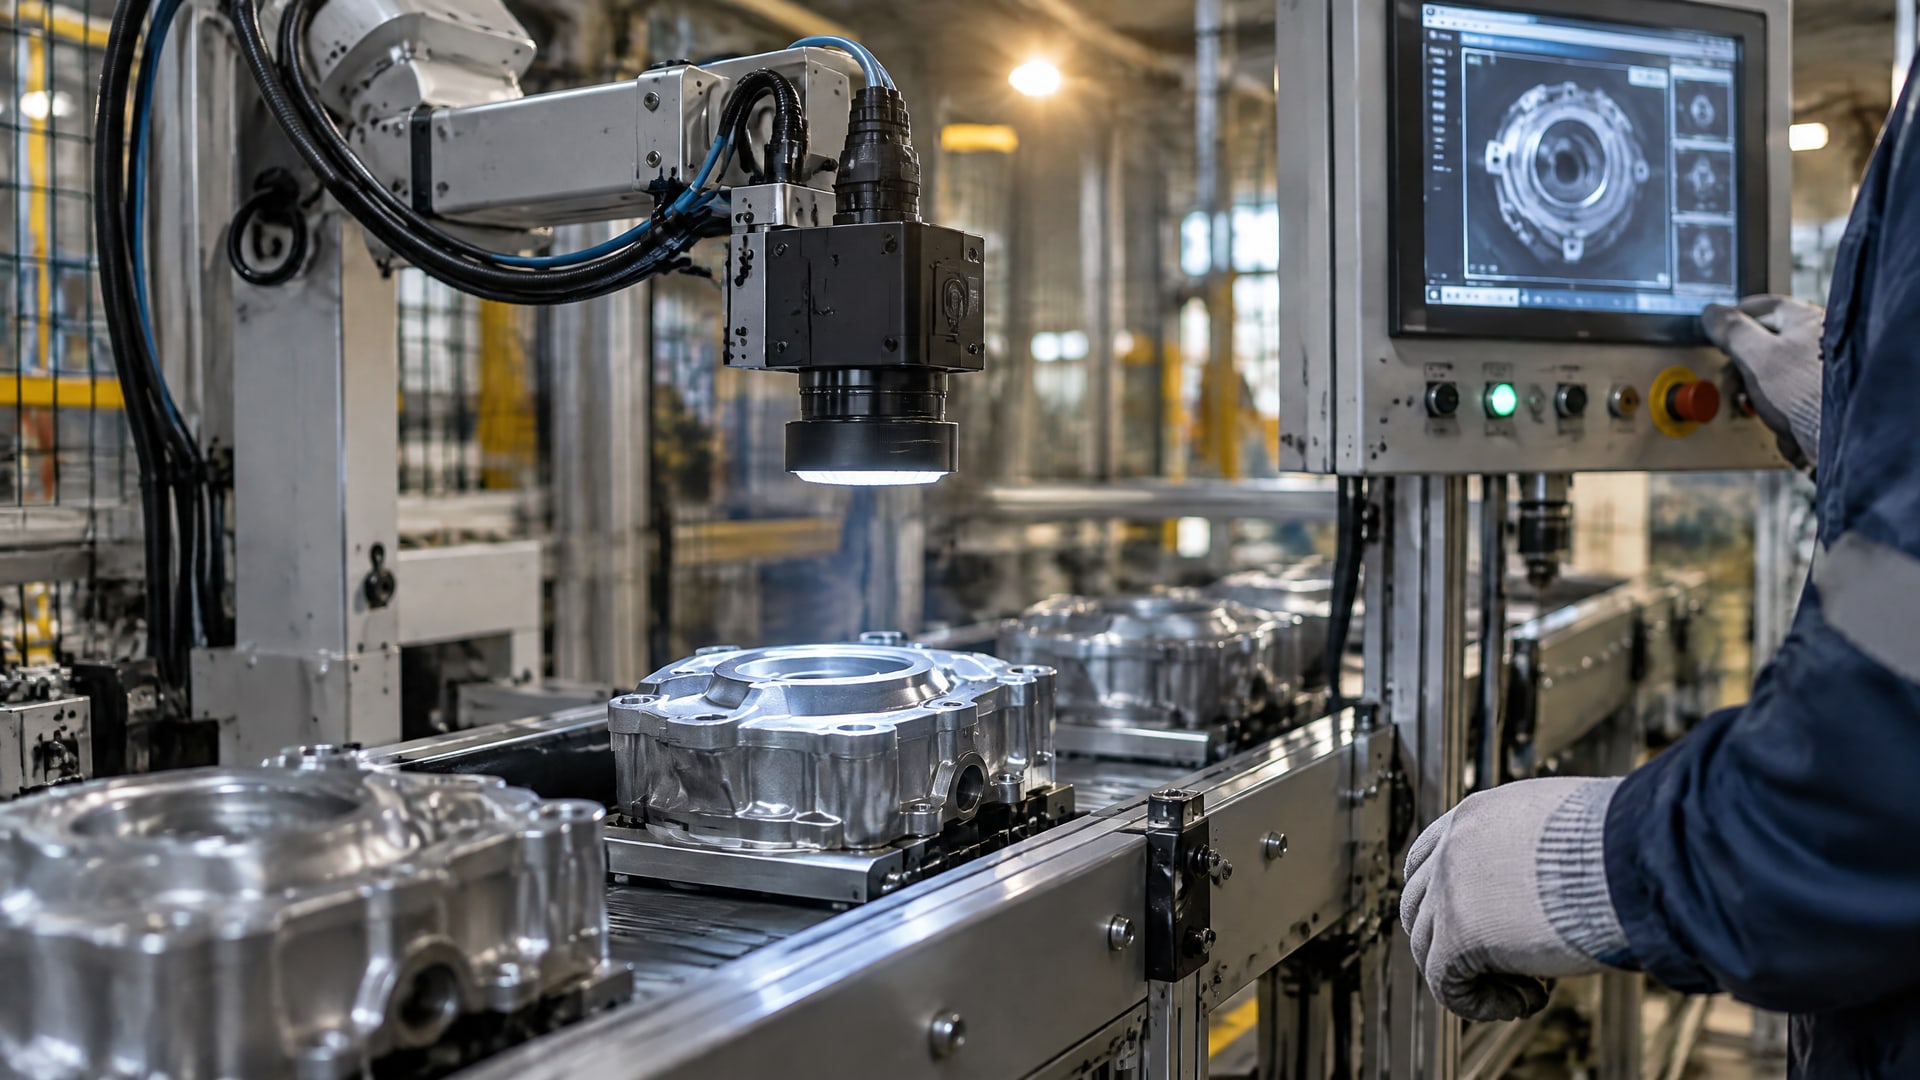
В ней должны быть отражены подготовка изделия, нанесение покрытия, контроль процесса и проверка готовых деталей. Сопоставьте эти сведения с техническими требованиями производства и стандартами, по которым планируется оценивать результат.
Отдельно проверьте, поддерживает ли предлагаемая система нужный метод нанесения. Для оборудования гальванического, порошкового или вакуумного нанесения недостаточно общего указания на назначение установки: требуется подтвердить соответствие конкретному покрытию, основанию и изделию. Если поставщик предлагает универсальное решение, попросите пояснить, какие операции и условия обеспечивают требуемое качество.
Квалификация исполнителя также входит в оценку предложения. ASTM D4228-05(2023) связывает способность аппликатора достигать требуемого качества с правильными инструментами и оборудованием. Поэтому при планировании закупки уточните, предусмотрены ли обучение, инструкции и контроль соблюдения режимов.
До принятия решения согласуйте критерии приемки и порядок испытаний. Если используют ISO 9227:2022, зафиксируйте применимый режим: NSS, AASS или CASS. Для изделий с цинковым электролитическим покрытием учитывайте ГОСТ ISO 2081-2017 и отсылку к ISO 10289. Если речь о крепеже, проверьте требование ГОСТ Р ИСО 10683-2020 к выдержке не менее 24 часов до испытания в нейтральном солевом тумане.
Итогом проверки должно стать техническое задание, в котором связаны тип покрытия, оборудование нанесения, подготовка поверхности, контроль и испытания. Такой документ позволяет закупщику сравнивать предложения по одинаковым критериям и снижает риск выбора установки, которая выполняет только часть производственного процесса.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения покрытий на производстве?
Сначала определите материал основания, тип покрытия и требования к готовому изделию. Затем опишите подготовку поверхности, способ нанесения и контроль качества. Если нужна проверка коррозионной стойкости, заранее выберите применимый режим по ISO 9227:2022. После этого сравнивайте оборудование и предложения поставщиков по единому техническому заданию.
Чем отличаются испытания NSS, AASS и CASS?
Это три режима испытаний по ISO 9227:2022: нейтральный солевой туман, уксуснокислый солевой туман и медно-ускоренный уксуснокислый солевой туман. Их применяют для разных задач и типов покрытий. Например, AASS особенно полезен для декоративных систем медь + никель + хром или никель + хром.
Когда проводить испытание в солевом тумане после нанесения покрытия на крепеж?
Для крепежа по ГОСТ Р ИСО 10683-2020 испытание в нейтральном солевом тумане проводят не ранее чем через 24 часа после нанесения покрытия. Этот срок следует включить в план контроля и учитывать при подготовке образцов, чтобы испытание не начиналось преждевременно.
Показывает ли испытание в солевом тумане срок службы покрытия?
Нет. ISO 9227 применяют для сравнительной оценки поведения покрытия в заданных условиях и выявления дефектов, включая поры и повреждения. Результат не всегда совпадает с антикоррозионной защитой в конкретной эксплуатации, поэтому его нельзя напрямую трактовать как прогноз срока службы изделия.
Заключение
Подбор оборудования для нанесения покрытий начинают с определения покрытия, материала изделия, подготовки поверхности и методов контроля. Для коррозионных испытаний выбирают подходящий режим ISO 9227:2022, а результат трактуют как оценку в заданных лабораторных условиях, а не как прямой прогноз поведения в эксплуатации.
Следующий шаг для инженера и закупщика - составить техническое задание с описанием технологии, операций подготовки, критериев приемки и испытаний. По нему можно запросить у поставщиков подтверждение соответствия оборудования и сравнить предложения по одинаковым требованиям.