
Твердосмазочное покрытие для нефтегазовой отрасли: как сравнить российские и импортные решения
Твердосмазочное покрытие нефтегаз: выбор российских и импортных решений по результатам испытаний и подготовке поверхности.
Сравнивать твердосмазочные покрытия для нефтегазовой отрасли нужно по результатам коррозионных и трибологических испытаний, а также по подготовке поверхности. Солевой туман показывает коррозионную стойкость и помогает выявить дефекты, но не подтверждает сопротивление заеданию или низкий коэффициент трения. Поэтому замена импортного покрытия обоснована только тогда, когда проверены характеристики всей системы: подложки, подготовки и самого покрытия.
Инженерам и техническим специалистам такой подход помогает составить воспроизводимое техническое задание, а закупщикам - сопоставить предложения без опоры на одно рекламное значение или число часов в камере. Ниже разобраны методы испытаний, особенности стали и нержавеющей стали, а также параметры, которые стоит запросить у поставщика.
Как сравнивать твердосмазочные покрытия для нефтегаза
Одно испытание не подтверждает все эти свойства. Поэтому сначала следует определить условия работы детали и критерии, по которым будут сравниваться материалы, а затем подбирать соответствующие методы проверки.
Коррозионная стойкость и сопротивление заеданию - разные характеристики. ISO 9227:2022 предназначен для оценки коррозионной стойкости и выявления пор, разрывов и других дефектов покрытия. Он не является прямым испытанием на коэффициент трения или антизадирные свойства. Для узла с риском заедания потребуются отдельные трибологические испытания, а также проверка поведения при сборке и разборке или измерение момента отвинчивания, если этот показатель важен для детали.
В техническом задании стоит разделить требования на три группы:
- коррозионная стойкость и выбранный метод испытания;
- адгезия покрытия к конкретной подложке;
- трибологические свойства и критерии заедания.
Такой перечень предотвращает ситуацию, когда покрытие признают подходящим только потому, что оно выдержало солевой туман. Для корректного сопоставления также фиксируют материал подложки и способ ее подготовки: результаты на разных основаниях нельзя автоматически считать эквивалентными.
В отраслевых материалах встречается заявление о твердости до 1 000 HV для некоторых функциональных покрытий. Это значение относится к конкретному заявлению производителя, а не к универсальному требованию или стандарту для всех покрытий нефтегазового назначения. При сравнении нужно запрашивать данные на рассматриваемый материал и уточнять, к какой подложке и методике относится результат.
Что показывает испытание в солевом тумане
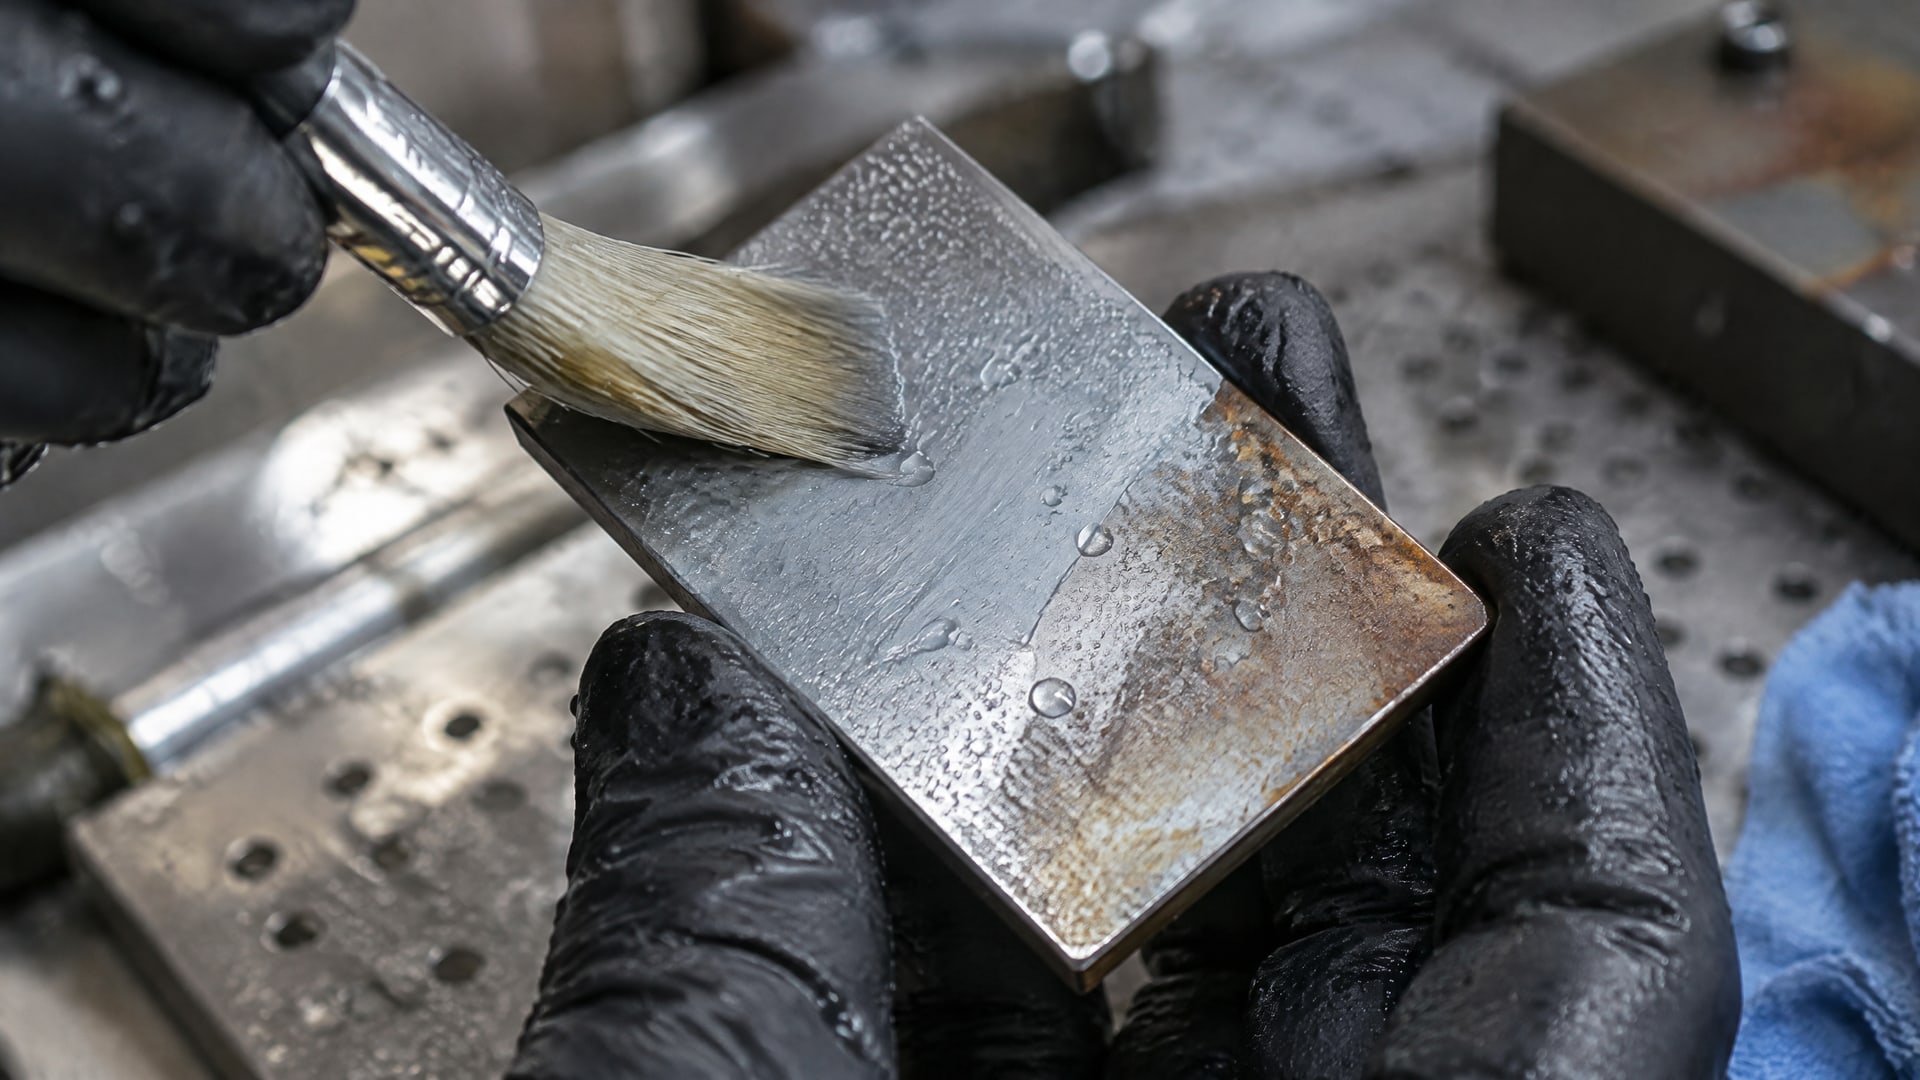
В рамках NSS используют раствор NaCl концентрацией 5% в контролируемой среде. Стандарт задает условия и процедуры испытания, а полученные результаты помогают выявлять коррозионные дефекты и сравнивать защиту материалов.
Однако число часов в камере нельзя напрямую переводить в срок службы детали. На результат влияют тип испытания, подложка, подготовка поверхности, толщина и дефекты покрытия, а также критерий отказа. Без этих данных формулировка «выдерживает столько-то часов» не дает достаточной основы для выбора.
NSS удобен для сравнительной оценки, но он не полностью воспроизводит воздействие наружной солевой среды. Для более близкой к реальной эксплуатации оценки могут применяться циклические методы. ISO 14993 охватывает металлические, конверсионные и органические покрытия на металлах, а ISO 16151:2018 предусматривает чередование стадий кислотного солевого тумана, сухого и влажного воздействия.
Для тендера или технического задания нужно прямо указать метод: NSS, AASS или CASS по ISO 9227:2022 либо циклический режим по ISO 14993 или ISO 16151:2018. В протоколе испытания должны быть обозначены стандарт, среда, длительность, критерий отказа и состояние подложки. Если условия теста у сравниваемых покрытий различаются, результаты нельзя сопоставлять как равнозначные.
Антизадирные свойства: отдельная проверка
Первый метод оценивает коррозионную стойкость и дефекты, второй - поведение покрытия при контакте поверхностей. Поэтому успешное испытание по ISO 9227:2022 само по себе не доказывает, что покрытие снизит трение или предотвратит заедание.
Для узлов нефтегазового оборудования важно определить характер контакта и режим работы детали. Если существует риск заедания, в программу проверки включают подходящий трибологический тест, испытание сборки и разборки или измерение момента отвинчивания. Выбор метода зависит от функции узла и критериев, которые инженер закладывает в техническое задание; универсального показателя для всех применений нет.
Сопоставление с импортным покрытием должно включать одинаковые условия нанесения и испытаний. Нужно сверить материал и состояние подложки, подготовку поверхности, методику оценки коррозии, адгезию и трибологические характеристики. Если для одного материала есть только данные по солевому туману, а для другого - еще и результаты испытаний на трение, сравнение будет неполным.
Для стальных деталей, где нужны антизадирные свойства и защита от коррозии, линейка антифрикционных покрытий MODENGY предлагает варианты для оценки в рамках такой программы испытаний. При выборе конкретного решения важно соотнести его заявленные свойства с материалом детали и проверить их по заданным критериям, а не переносить результаты одного теста на все условия эксплуатации.
Подготовка поверхности: сталь и нержавеющая сталь
Для стальных деталей результат зависит от того, как подготовлена подложка и насколько этот процесс воспроизводится. Поэтому в документации на испытание следует фиксировать не только тип покрытия, но и состояние поверхности до его нанесения.
Для металлических фосфатных конверсионных покрытий нормативной опорой служит DIN EN ISO 9717. Но наличие этого стандарта не означает, что фосфатирование подходит для любой стали. В частности, обычное фосфатирование нержавеющей стали не считается эффективной стандартной операцией: пассивная хромоксидная пленка препятствует реакции, необходимой для формирования слоя.
Для нержавеющей стали типовая практика связана с пассивацией, в том числе с применением лимонной кислоты по ASTM A967. Если в спецификации указано «фосфатирование нержавеющей стали», стоит уточнить, подразумевает ли требование специальную подготовку поверхности или другую технологию. Без этого сравнение покрытий может оказаться некорректным еще до начала испытаний.
В техническом задании полезно фиксировать:
- материал и состояние подложки;
- способ подготовки поверхности;
- технологию нанесения покрытия;
- метод коррозионного и трибологического испытания;
- критерии приемки и отказа.
Такая связка позволяет сопоставлять именно законченные технологические решения. Если подготовка поверхности или подложка у материалов различается, разницу в результатах нельзя уверенно отнести только к самому покрытию.
Как обосновать замену импортного покрытия
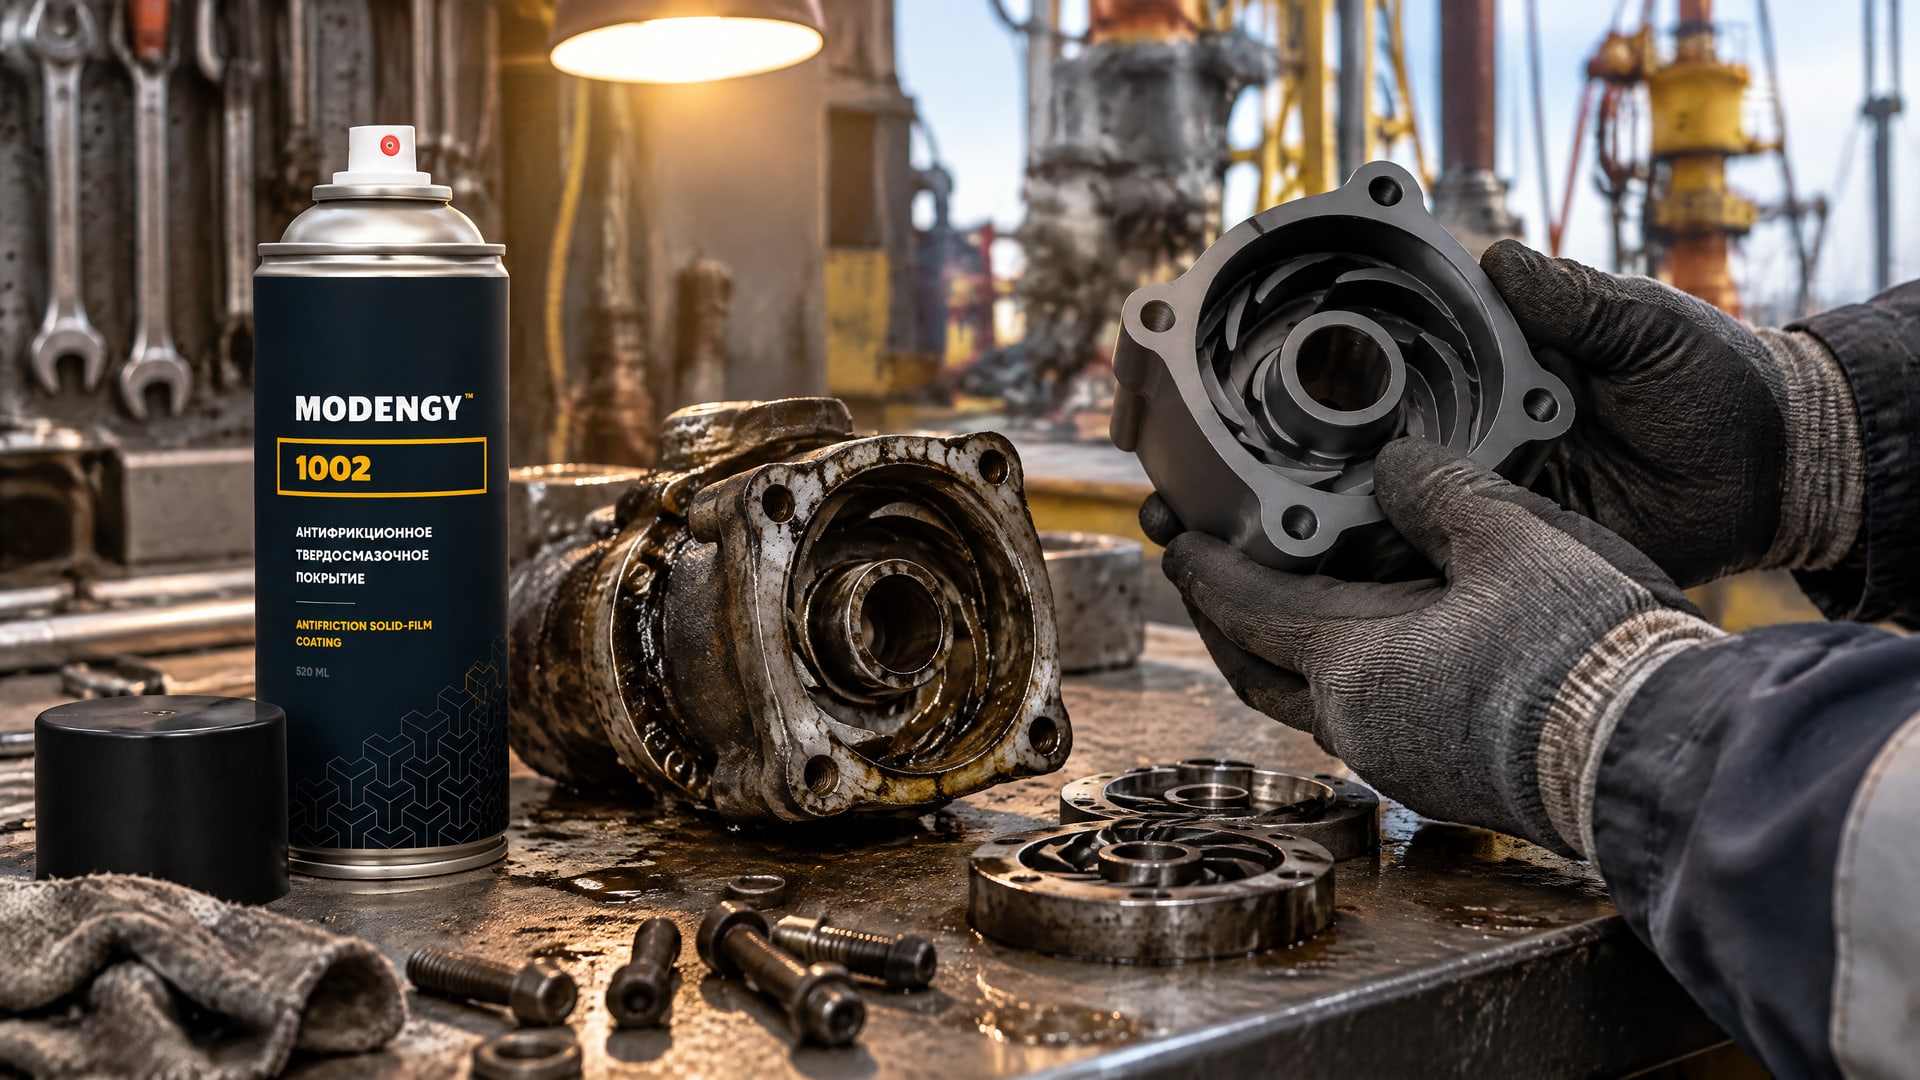
Инженеру нужно определить, какие функции выполняет покрытие на конкретной детали: защита от коррозии, снижение трения, предотвращение заедания или сочетание этих задач. Затем для каждой функции задают критерий проверки.
Проблемы могут проявляться по-разному: покрытие может терять защиту в солевой среде, не обеспечивать требуемое поведение при контакте деталей или не соответствовать условиям сборки. Для узлов, где важны антифрикционные и антикоррозионные свойства, MODENGY 1002 можно включить в перечень кандидатов на испытание: для него заявлены низкий коэффициент трения и антикоррозионные свойства. Его соответствие конкретному узлу следует подтверждать по заданной программе испытаний, включая оценку коррозии и трибологических характеристик.
Для корректного решения у поставщика запрашивают протоколы, в которых указаны стандарт, среда, длительность и критерий отказа, а также состояние подложки. Коррозионные результаты по ISO 9227:2022 сопоставляют только с результатами, полученными по сопоставимым режимам. Антизадирные свойства оценивают отдельно, поскольку солевой туман их не измеряет.
Практическая последовательность выбора такова: описать условия работы детали, зафиксировать подложку и подготовку поверхности, определить методы испытаний и критерии приемки, затем сопоставить покрытия по полному набору результатов. Такой порядок дает закупщику проверяемое основание для выбора, а инженеру - возможность оценить, действительно ли альтернативное покрытие решает ту же задачу.
Часто задаваемые вопросы
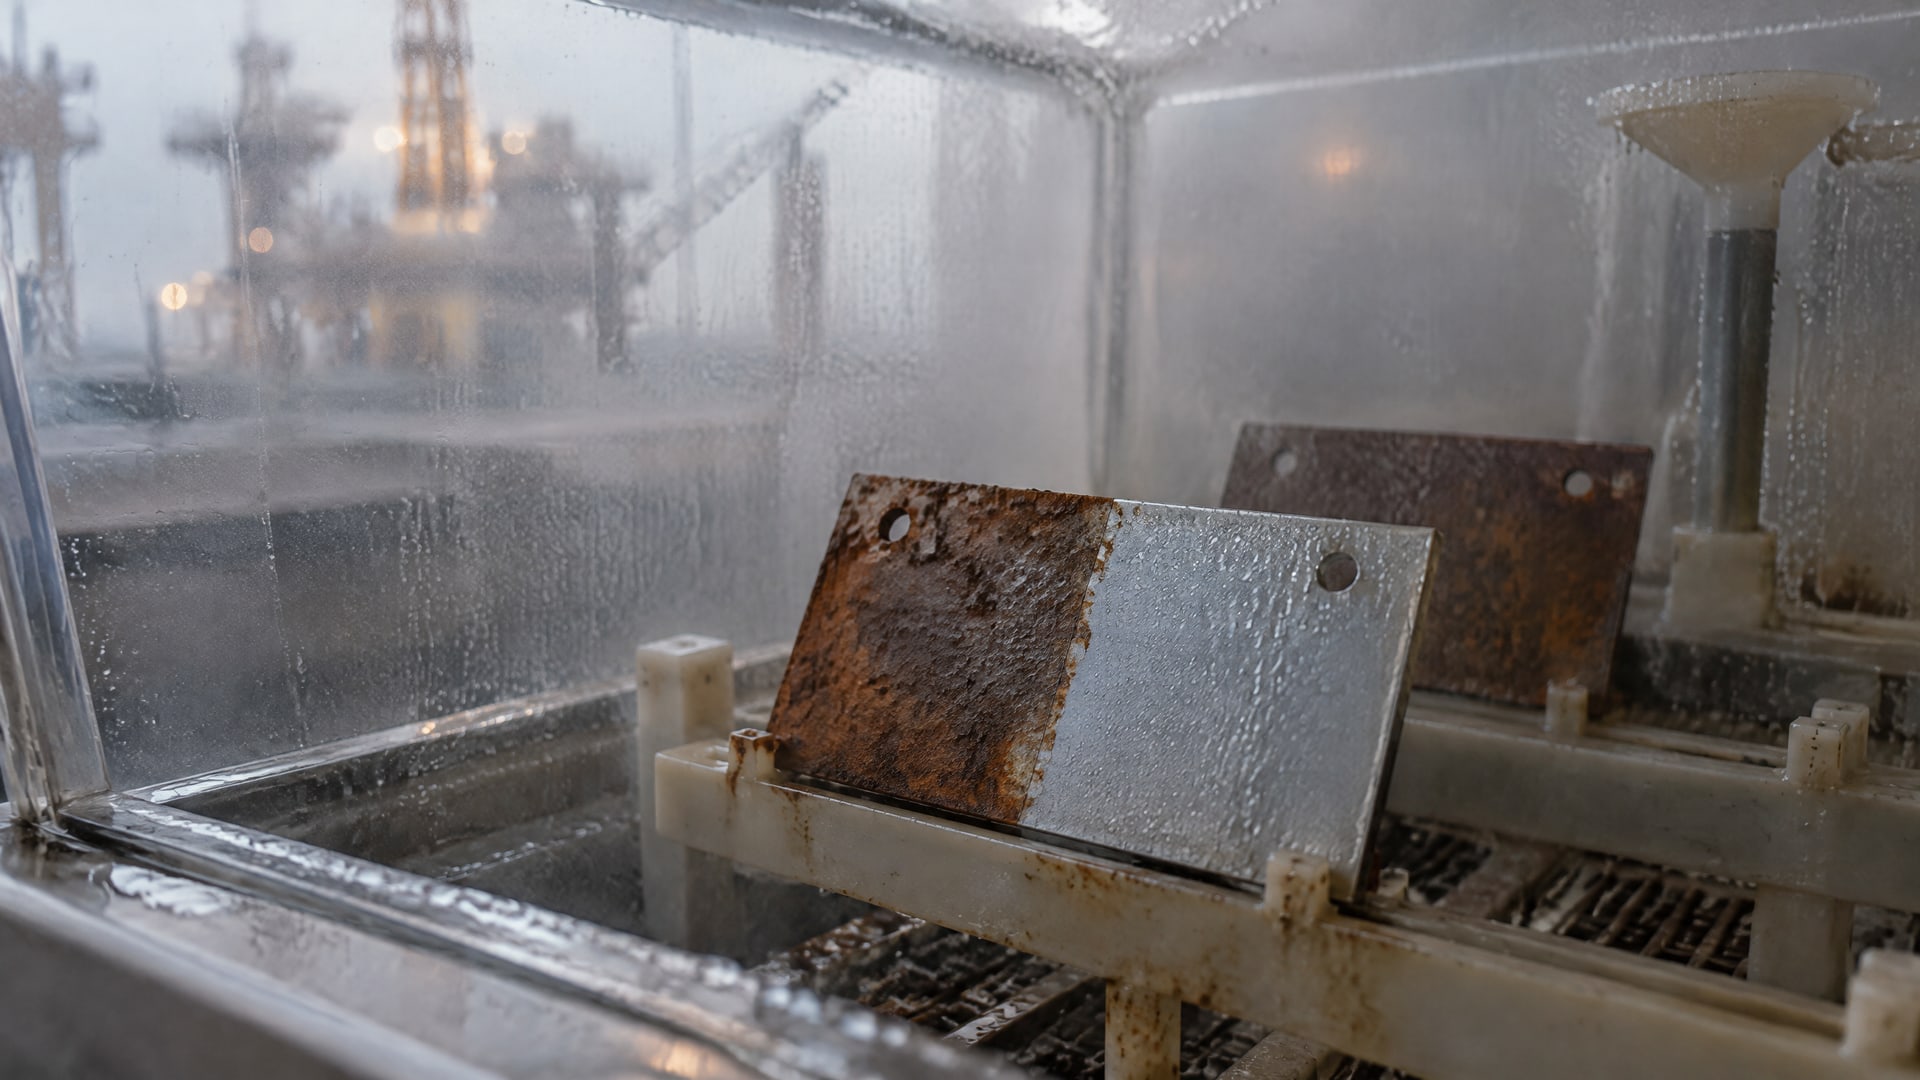
Что показывает испытание покрытия в солевом тумане?
ISO 9227:2022 описывает испытания NSS, AASS и CASS для оценки коррозионной стойкости и выявления дефектов покрытия. Для NSS применяют раствор NaCl концентрацией 5%. Этот тест не определяет коэффициент трения и не подтверждает антизадирные свойства, поэтому для них нужны отдельные испытания.
Можно ли по часам в солевом тумане определить срок службы покрытия?
Нет. Результат в камере нельзя напрямую переводить в срок эксплуатации. На него влияют метод испытания, материал и подготовка подложки, состояние покрытия и критерий отказа. ISO 9227 используют для оценки и сравнения коррозионной стойкости, а не для универсального пересчета часов испытания в ресурс детали.
Подходит ли фосфатирование для нержавеющей стали?
Обычное фосфатирование не считается стандартным эффективным решением для нержавеющей стали: пассивная хромоксидная пленка препятствует реакции. Для этой стали типовой маршрут связан с пассивацией, в том числе по ASTM A967. Если фосфатирование указано в спецификации, следует уточнить, какая именно технология подразумевается.
Как проверить, что покрытие предотвращает заедание?
Нужно провести испытания, связанные с трением и условиями работы узла. В зависимости от задачи проверяют трибологические характеристики, поведение при сборке и разборке или момент отвинчивания. Солевой туман по ISO 9227:2022 для такой оценки не предназначен: он характеризует коррозионную стойкость и дефекты покрытия.
Заключение
Сравнение твердосмазочных покрытий для нефтегазовой отрасли должно учитывать коррозионные, адгезионные и трибологические свойства, а также подготовку поверхности. ISO 9227:2022 помогает оценить коррозионную стойкость, но не заменяет испытания на трение и сопротивление заеданию. Для нержавеющей стали также важно не закладывать фосфатирование автоматически, а проверить обоснованность такой операции.
Следующий шаг - включить в техническое задание материал и состояние подложки, способ подготовки поверхности, тип испытания и критерии приемки. После этого можно запрашивать протоколы и сопоставлять покрытия на одинаковых условиях.