
Температурный диапазон смазок и совместимость растворителей покрытий
Изучите температурный диапазон смазок, совместимость с покрытиями и растворителями для правильного выбора.
Температурный диапазон смазок нельзя выбирать отдельно от способа нанесения антифрикционного покрытия и его состава. Растворитель входит в рецептуру покрытия, испаряется при сушке и может повлиять на смазку, если ее наносят на поверхность до полного высыхания или оставляют на детали при нанесении. Поэтому покрытие наносят на очищенную и обезжиренную основу, а совместимость проверяют для конкретных материалов и условий работы узла.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку после нанесения покрытия с дисульфидом молибдена, графитом или медью. Разберем, чем отличаются покрытие и базовая смазка, как организовать проверку совместимости и почему температурный диапазон нужно сверять по паспорту конкретного состава.
Как устроено антифрикционное покрытие и почему важен растворитель
После нанесения растворитель испаряется, а покрытие формирует пленку на поверхности. Поэтому его нельзя рассматривать как готовую смазку, которую можно нанести поверх любого уже смазанного узла.
В составе могут применяться вода, спирты, кетоны, эфиры, гетероциклические и ароматические растворители. Для некоторых составов описаны смеси спиртов и эфиров в массовом соотношении от 10:90 до 50:50. Растворитель может составлять 30-80% массы покрытия. Эти параметры показывают, почему при нанесении важно учитывать не только твердый компонент, но и весь состав материала.
Если покрытие наносят на поверхность с остатками базовой смазки, сцепление пленки с основой может ухудшиться. Сходный риск возникает при недостаточной сушке: остаточный растворитель может повлиять на прочность и стабильность покрытия. Это не означает, что любой растворитель обязательно повредит любую смазку. Результат зависит от конкретных материалов, подготовки поверхности и режима сушки.
Перед выбором сочетания «покрытие плюс базовая смазка» проверьте:
- На какую поверхность рассчитано покрытие и требуется ли ее механическая подготовка.
- Какой растворитель входит в состав и какая доля состава приходится на растворители.
- Нужны ли сушка или отверждение и какие условия для этого указаны в паспорте.
- На каком этапе технологического процесса наносят базовую смазку.
- Есть ли подтверждение совместимости конкретного покрытия и смазки.
Универсального вывода по одному названию вроде «MoS₂» или «графит» сделать нельзя. Для оценки нужны данные о составе и инструкции к конкретным материалам.
Совместимость растворителей и базовой смазки: что проверить
Важно установить, контактирует ли растворитель с базовой смазкой во время нанесения, остается ли смазка на детали при распылении и успевает ли покрытие полностью высохнуть или отвердеть до сборки. При нанесении покрытия непосредственно на узел с остатками смазки условия отличаются от процесса, где деталь сначала очищают, покрывают, сушат, а затем смазывают.
Начните с требований к подготовке поверхности. Для MoS₂-аэрозолей указана очистка и обезжиривание, а для bonded-покрытий также требуется поверхность без масла, смазки и загрязнений. В отдельных случаях механическая подготовка помогает улучшить адгезию. Если технология предписывает наносить покрытие на чистую основу, наличие базовой смазки на поверхности нельзя считать допустимым без отдельного подтверждения.
Затем проверьте режим испарения и отверждения. В зависимости от механизма отверждения для антифрикционных покрытий указаны сроки от 2 до 90 минут и температуры от комнатной до 250°C. Эти значения относятся к различным системам и не заменяют инструкцию конкретного материала. Их нельзя автоматически переносить на любое покрытие или использовать как режим для смазки.
Практическая последовательность проверки:
- Сверьте паспорта покрытия и смазки, включая ограничения по нанесению и условиям работы.
- Определите, должна ли поверхность быть полностью обезжирена перед нанесением покрытия.
- Нанесите покрытие в соответствии с его инструкцией и дождитесь указанной степени высыхания или отверждения.
- Проверьте сочетание материалов на образце или детали, если технологическая схема предполагает их контакт.
- Зафиксируйте порядок нанесения и режим сушки, чтобы повторять процесс без произвольных изменений.
Проверка особенно важна, когда базовую смазку наносят после покрытия или покрытие распыляют рядом с уже смазанными зонами. В таких случаях учитывают не только химический состав, но и температуру, вязкость, тип загустителя и режим работы узла. Если данных о сочетании нет, не следует подменять проверку предположением о совместимости.
Дисульфид молибдена: нанесение и распыление антифрикционных покрытий
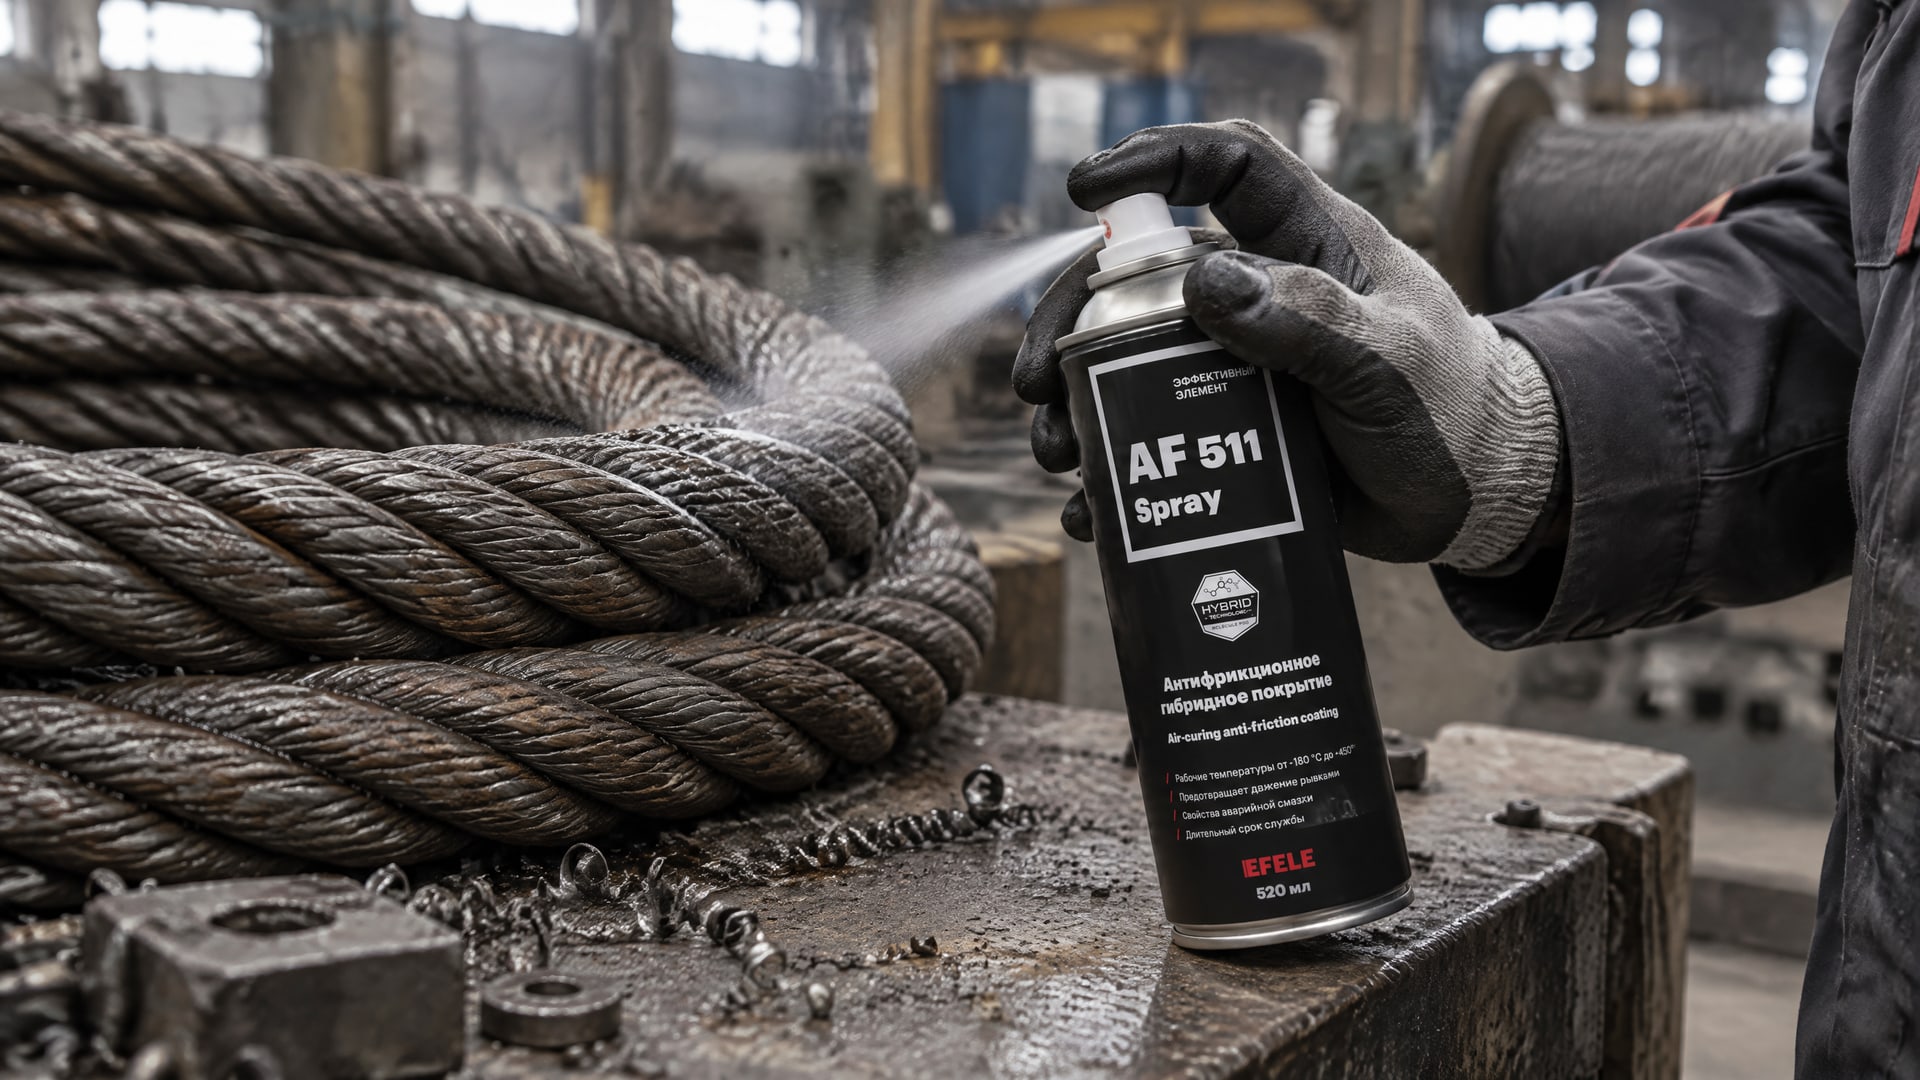
В инструкциях к таким материалам указывают чистую, обезжиренную основу; для некоторых покрытий также допускают механическую подготовку поверхности. Остатки масла, смазки или загрязнений могут ухудшить адгезию пленки, поэтому наносить покрытие поверх базовой смазки без подтвержденной технологии не следует.
Для распыления приводятся следующие ориентиры: давление 0,3-0,8 МПа, расстояние от поверхности 15-30 см, толщина пленки 10-50 мкм. Для сушки указаны температура 20-80°C и продолжительность 30-120 минут. Это диапазоны из описаний разных режимов, а не единый рецепт для любого аэрозоля. Приоритет всегда у инструкции конкретного покрытия.
Толщина пленки требует контроля. Увеличение слоя само по себе не гарантирует лучшую защиту: для распыляемых MoS₂-покрытий приводятся тонкие слои в диапазоне 10-50 мкм. Равномерное нанесение и полноценная сушка важнее произвольного наращивания толщины. Если покрытие остается недосушенным, остаточный растворитель может снизить прочность и стабильность пленки.
Для нанесения дисульфида молибдена на стальные канаты при необходимости учитывать вымывание, фреттинг и холодный пуск применяют сухое антифрикционное покрытие EFELE AF-511 Spray. Оно отверждается при комнатной температуре и обеспечивает широкий температурный диапазон работы. Перед распылением поверхность подготавливают по инструкции к материалу, а после нанесения выдерживают покрытие до отверждения.
Качество процесса удобно контролировать по нескольким точкам:
- Поверхность очищена и обезжирена.
- Расстояние распыления и толщина пленки соответствуют инструкции.
- Покрытие нанесено равномерно, без попытки компенсировать подготовку поверхности избыточным слоем.
- Сушка или отверждение завершены до последующих операций с узлом.
Температурный диапазон смазок: почему важен паспорт состава
Названия «графитовая», «медная» или «с MoS₂» недостаточно, чтобы определить пригодность смазки для конкретного узла. В технических описаниях для графитовых смазок встречаются значения до 60°C, а для другого состава указан непрерывный рабочий диапазон от -20 до +150°C. Разница показывает, что одинаковая твердая добавка не задает единого температурного окна.
Для медной смазки в одном техническом материале приведен диапазон от 0 до 1093°C. Для MoS₂-аэрозоля указано от -200 до +450°C, кратковременно до +500°C. Эти значения относятся к отдельным составам и не являются характеристиками всех медных смазок, графитовых смазок или покрытий с дисульфидом молибдена. Переносить диапазон с одного материала на другой нельзя.
Именно поэтому графитовая смазка с рабочим пределом до 60°C и графитовая смазка с непрерывным диапазоном от -20 до +150°C требуют разного подбора. Запросы «графитовая смазка температурный диапазон» и «графитная смазка температурный диапазон» не дают ответа без данных конкретного продукта. Аналогично, для медной смазки температурный предел следует проверять по паспорту, а не выводить из наличия меди в составе.
Отдельно разделяйте температурный диапазон покрытия и базовой смазки. Покрытие может сохранять свойства в своих рабочих условиях, но это не подтверждает пригодность смазки, которая находится в том же узле. Проверяйте параметры каждого материала и реальную температуру зоны контакта.
При подборе сопоставьте:
- Рабочий температурный диапазон смазки с температурой узла.
- Условия непрерывной работы и возможные кратковременные температурные воздействия.
- Требования покрытия к отверждению и температуре нанесения.
- Назначение состава и его паспортные ограничения.
Как выбрать сочетание покрытия и смазки для узла
Уточните, какую поверхность нужно покрыть, где будет находиться базовая смазка и в каком порядке выполняются очистка, распыление, сушка и сборка. Если материал должен контактировать со смазкой, нужно проверить совместимость именно этой пары составов, а не ориентироваться на общие свойства графита, меди или MoS₂.
Затем сверяйте температурные параметры и условия нанесения. Для разных графитовых смазок в источниках указаны верхний предел до 60°C и непрерывный диапазон от -20 до +150°C. Для медной смазки приведено значение от 0 до 1093°C, для MoS₂-аэрозоля - от -200 до +450°C с кратковременной работой до +500°C. Такие отличия не позволяют считать, что смазка с определенной добавкой автоматически подойдет для любого режима.
При добавлении дисульфида молибдена в смазочную ванну совместимость растворителя покрытия с базовой смазкой остается отдельным пунктом проверки. В линейке смазок EFELE представлены составы с различными основами, что позволяет подбирать базовый материал под условия узла. Само наличие вариантов с разными основами не отменяет проверки сочетания с растворителем и требований к нанесению покрытия.
Перед запуском процесса оформите краткую карту работ:
- Укажите материал покрытия и конкретную базовую смазку.
- Зафиксируйте подготовку поверхности, включая очистку и обезжиривание.
- Запишите режим распыления, толщину пленки и параметры сушки из инструкции.
- Проверьте температурные ограничения покрытия и смазки по отдельности.
- Проведите пробное нанесение, если последовательность операций предполагает контакт материалов.
- Утвердите режим после оценки покрытия и работы узла.
Такой порядок помогает отделить проблему нанесения от проблемы выбора смазки. Если пленка отслаивается или ее свойства нестабильны, сначала проверяют подготовку основы и завершенность отверждения. Если покрытие нанесено правильно, но смазка не подходит по рабочей температуре, корректируют подбор базового материала по его паспорту.
Часто задаваемые вопросы
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых смазок нет. В технических описаниях встречается рабочий предел до 60°C, а для другого состава указан непрерывный диапазон от -20 до +150°C. Поэтому перед выбором нужно проверить паспорт конкретной смазки и сопоставить его параметры с температурой узла.
Как определить температурный диапазон медной смазки?
Ориентируйтесь на техническое описание конкретного состава. В одном материале для медной смазки указан диапазон от 0 до 1093°C, но это значение нельзя переносить на все продукты с медью. Уточните назначение смазки, режим работы узла и допустимые температуры по паспорту.
Можно ли наносить MoS₂-покрытие поверх базовой смазки?
Без подтвержденной технологии этого делать не следует. Для MoS₂-покрытий указывают подготовку чистой и обезжиренной поверхности; масло и смазка могут ухудшить адгезию. Если после покрытия в узле используют базовую смазку, проверьте порядок операций и совместимость конкретных материалов.
Что означает широкий температурный диапазон MoS₂-аэрозоля?
Это характеристика отдельного состава, а не всех покрытий и смазок с дисульфидом молибдена. Для одного MoS₂-аэрозоля указан диапазон от -200 до +450°C и кратковременная работа до +500°C. Эти значения нельзя автоматически переносить на базовую смазку, применяемую в том же узле.
Заключение
Температурный диапазон смазок и совместимость растворителей покрытия проверяют раздельно, а затем оценивают в рамках общей технологии. Подготовка поверхности, режим распыления и завершенность сушки влияют на качество пленки; температурные пределы нужно брать из паспорта каждого конкретного материала.
Следующий шаг для инженера или снабженца - сверить документацию на покрытие и базовую смазку, зафиксировать последовательность операций и провести проверку на образце, если материалы контактируют. Такой подход помогает выбрать составы по реальным условиям узла, а не только по названию добавки.