
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Выбирайте покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить надежный монтаж резьбового крепежа.
Прикипание гаек на шпильках дисковых задвижек предотвращают не одним покрытием, а сочетанием мер: очищают резьбу, проверяют совместимость материалов и геометрию соединения, снижают трение подходящей смазкой или антифрикционной пленкой и затягивают крепеж рассчитанным моментом. Для горячих узлов выбор делают с учетом температуры и условий эксплуатации: паста и термоотверждаемое покрытие решают разные задачи.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для задвижек и планируют монтаж резьбового крепежа. Разберем, почему возникает заедание, когда применяют термоотверждаемые материалы, как подготовить шпильки и гайки и что проверить перед внедрением решения.
Почему гайки прикипают к шпилькам дисковых задвижек
Когда гайку затягивают, неровности на витках резьбы соприкасаются под нагрузкой. Если материалы и состояние поверхности этому способствуют, контакт может привести к задиру и схватыванию. После этого гайка вращается с трудом, а при демонтаже повреждаются резьба и защитный слой.
Риск повышают загрязнение, коррозия, задиры, несоосность и несовпадение профиля резьбы или посадки. Поэтому перед сборкой важно проверить, что шпилька и гайка совместимы по геометрии, а витки чистые. Одна только внешняя гладкость не гарантирует надежной работы: для поверхностей с шероховатостью Ra менее 0,25 мкм и около 1,5 мкм отмечают повышенную склонность к заеданию. Эти значения не заменяют требований к конкретному крепежу, но показывают, почему не стоит сводить подготовку резьбы к полировке.
Значение имеет и сочетание материалов. Для снижения риска заедания рекомендуют обеспечить разницу твердости между гайкой и шпилькой не менее 50 Brinell. Если пара склонна к схватыванию, изменение одной только силы затяжки проблему не решает: нужно оценить материалы и предусмотреть подходящую смазку или покрытие.
Перетяжка дополнительно увеличивает контактные напряжения. Это повышает вероятность задиров и может повредить защитную пленку, если она предусмотрена. Момент затяжки выбирают с учетом материала и размера крепежа, шага резьбы и состояния смазки; затяжку контролируют динамометрическим ключом. Нельзя переносить одно значение момента на разные соединения без проверки их параметров.
Для дисковой задвижки последствия прикипания проявляются не только при демонтаже. Если крепеж невозможно корректно разобрать, обслуживание узла усложняется, а поврежденные шпильки и гайки могут потребовать замены. Поэтому решение следует закладывать при подборе пары материалов и подготовке соединения, а не после появления задиров.
Как выбрать покрытие для задвижек
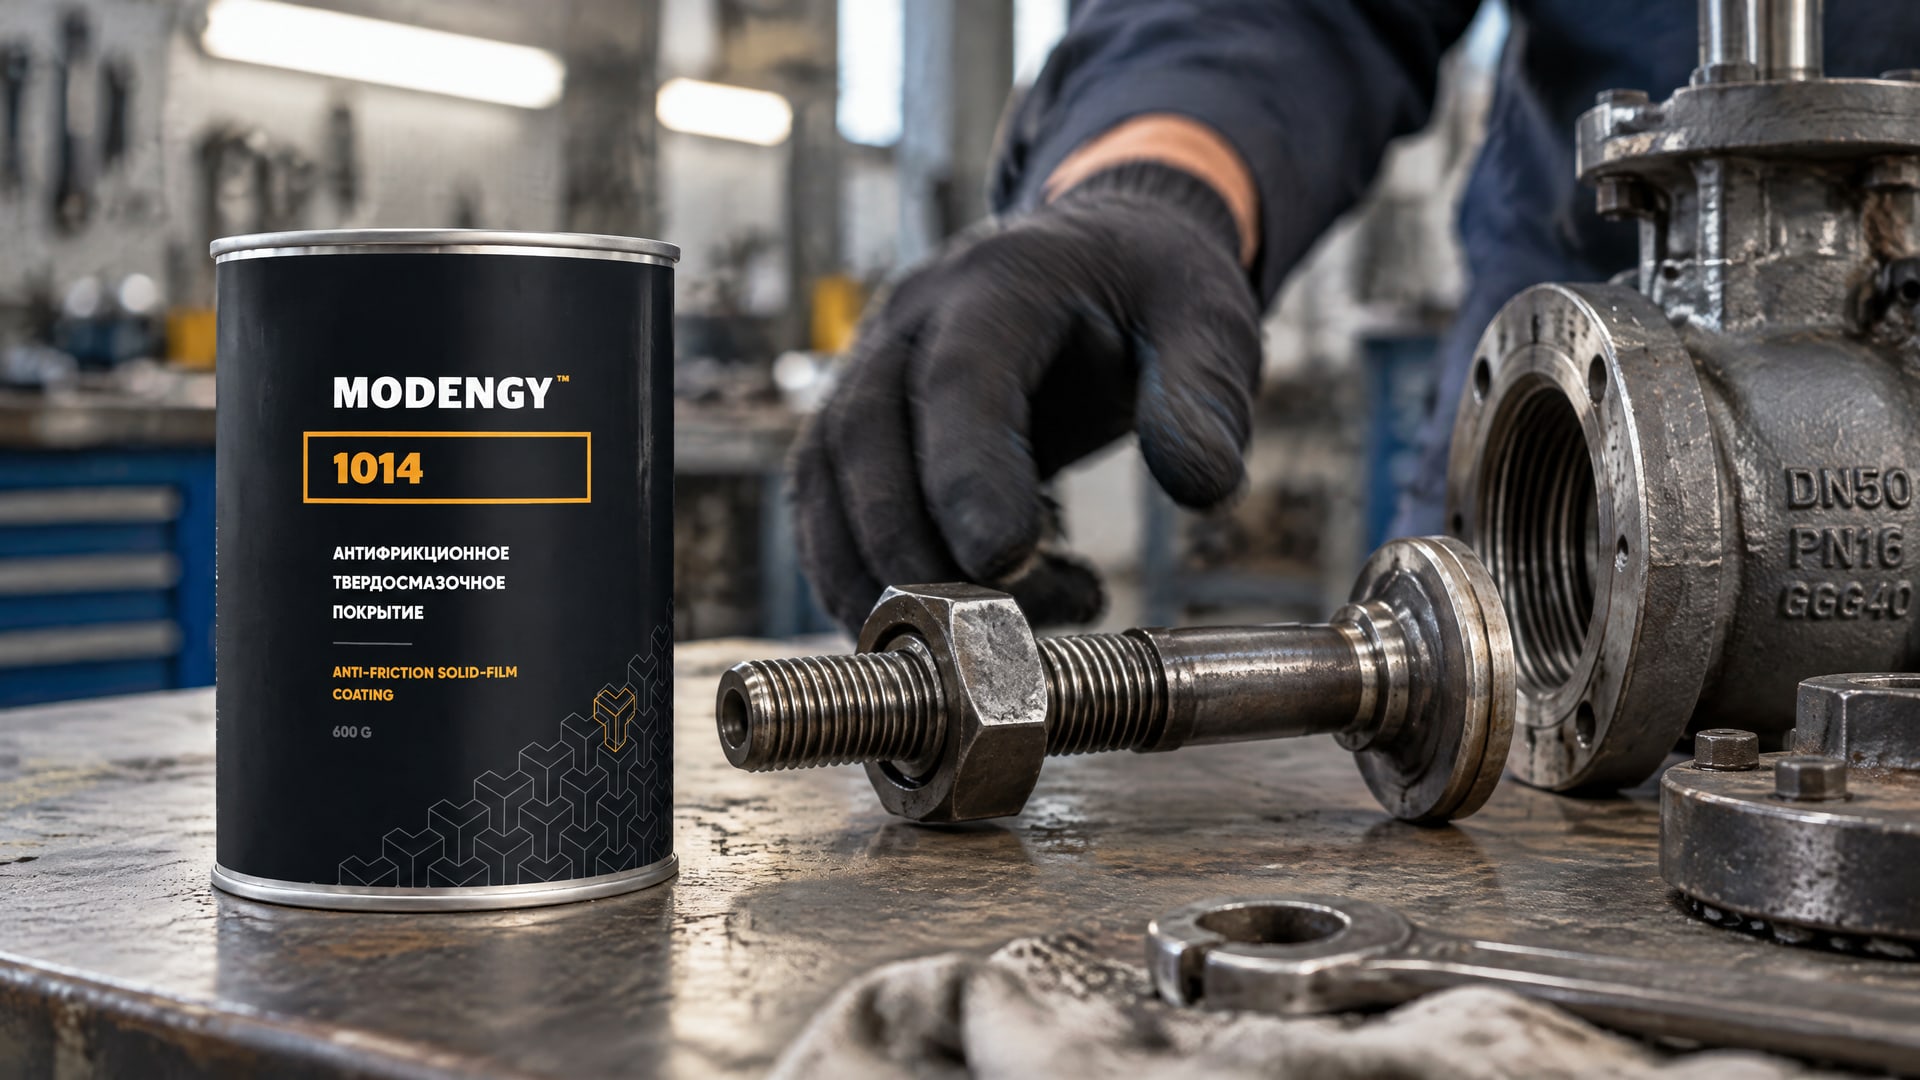
Для резьбового крепежа важно, чтобы после нанесения и термоотверждения сохранялись требуемые антифрикционные свойства и совместимость покрытия с соединением. Антикоррозионный эффект сам по себе не подтверждает, что гайка будет затягиваться и отворачиваться без заедания.
Термоотверждаемая система формирует пленку после выдержки и запекания по предусмотренной технологии. В справочных материалах такие покрытия для стальных деталей описываются как решения для снижения трения и/или защиты от коррозии. Однако конкретный результат зависит от состава, подготовки поверхности и соблюдения процесса отверждения. Температуру и продолжительность обработки нельзя назначать по общему описанию: их берут из документации на выбранную систему.
При выборе покрытия стоит сверить несколько параметров:
- материал шпильки и гайки, а также склонность этой пары к заеданию;
- назначение покрытия: снижение трения, защита от коррозии или сочетание функций;
- сохранность пленки после термоотверждения и при монтаже;
- совместимость покрытия с условиями работы узла и принятой технологией сборки;
- требования к затяжке с учетом состояния покрытой резьбы.
Когда крепежу нужна дополнительная защита от коррозии вместе со снижением трения, может рассматриваться двухслойное решение: цинк-ламельное покрытие и нанесенное поверх него антифрикционное твердосмазочное покрытие MODENGY 1014. Такой вариант уместно оценивать по требованиям к конкретному соединению и технологии нанесения, а не считать универсальной заменой проверки резьбы или контроля момента.
Термоотверждаемое покрытие и резьбовая паста выполняют разные функции в процессе сборки. Покрытие наносят и отверждают как часть подготовки крепежа, а пасту используют при монтаже, если это предусмотрено выбранной схемой. Перед внедрением важно убедиться, что сочетание материалов и слоев не приводит к нежелательному изменению трения и что момент затяжки установлен с учетом состояния резьбы.
Подготовка резьбы и монтаж крепежа
До монтажа проверяют состояние шпилек и гаек, соответствие профиля резьбы и посадки, отсутствие коррозии и загрязнений. Если на витках есть задиры или повреждения, нанесение нового материала не устраняет дефект.
Поверхность готовят в соответствии с технологией выбранного состава. Для термоотверждаемого покрытия это особенно важно: состояние основы влияет на формирование пленки, а несоблюдение порядка нанесения и отверждения может изменить ее свойства. Конкретные режимы подготовки и обработки должны соответствовать документации на покрытие; универсальных значений температуры или времени выдержки для всех материалов нет.
Перед затяжкой необходимо также проверить соосность деталей и исключить перекос. Неправильная геометрия соединения увеличивает риск заедания, поэтому усилие не следует наращивать, пытаясь компенсировать тугой ход гайки. Если резьба идет с заеданием уже при сборке, нужно остановиться и проверить крепеж, а не затягивать его до упора.
Для контроля затяжки используют динамометрический ключ. Момент выбирают с учетом материала и размера крепежа, шага резьбы и наличия смазки или покрытия. Состояние поверхности влияет на трение, поэтому значение, рассчитанное для сухой резьбы, нельзя автоматически применять к смазанной или покрытой. Правильный момент снижает риск перетяжки, задиров и повреждения пленки.
Порядок работ удобно закрепить в технологической инструкции:
- осмотреть гайки и шпильки, проверить чистоту и состояние витков;
- подтвердить соответствие геометрии резьбы и посадки;
- нанести или проверить покрытие согласно его технологии;
- собрать соединение без перекоса;
- затянуть крепеж рассчитанным моментом;
- зафиксировать примененный материал и условия сборки для последующего обслуживания.
Такой порядок помогает отделить проблемы материала от ошибок монтажа. Если гайки прикипают повторно, проверяют всю систему факторов: пару металлов, чистоту и шероховатость, геометрию, покрытие, смазку и момент затяжки. Увеличение количества состава без такой проверки не гарантирует результат.
Высокотемпературная смазка и термоотверждаемое покрытие
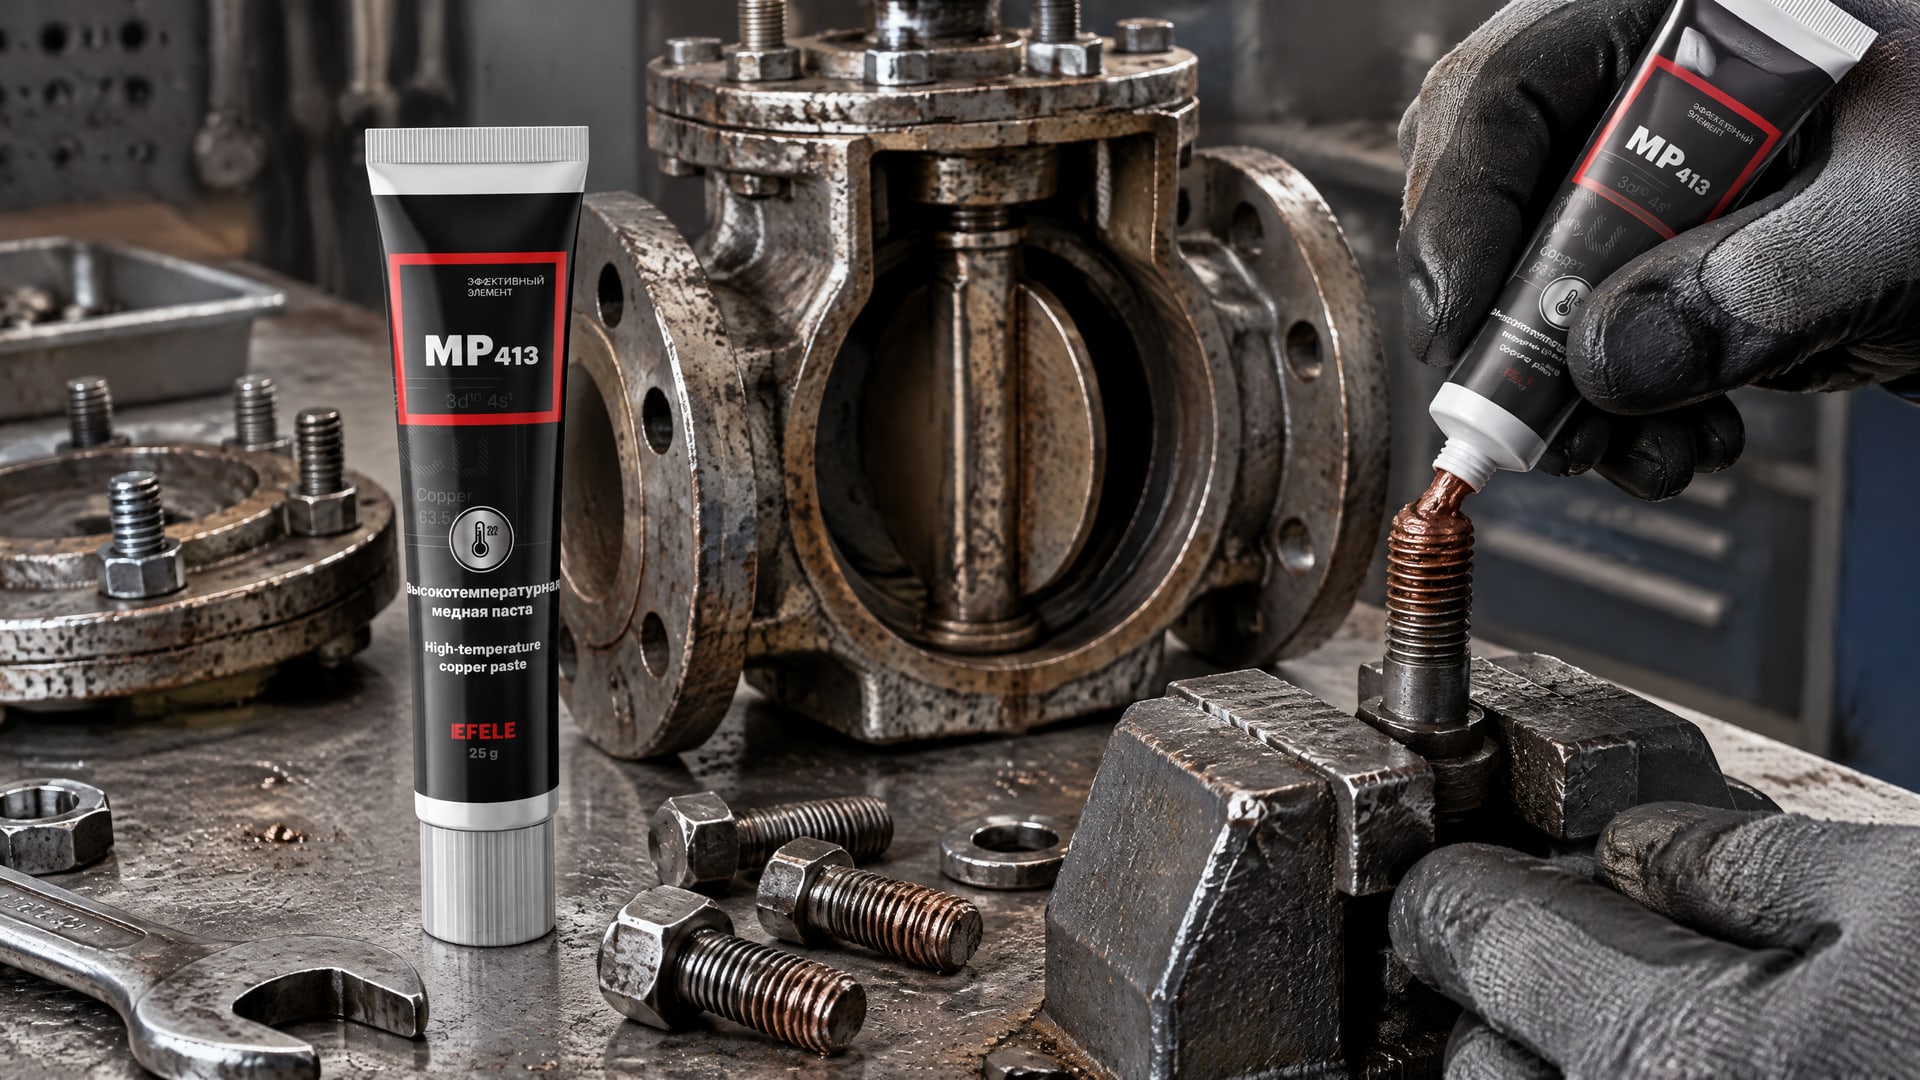
В технических материалах приводятся ориентиры температурной стойкости: для медных составов до около 1100 °C, для никелевых - около 1300-1425 °C. Эти диапазоны относятся к типам антизадирных составов в целом и не указывают рабочую температуру конкретного продукта или узла. При выборе учитывают температуру эксплуатации, материалы пары и требования к разборке.
Для защиты резьбы при монтаже горячей задвижки применяют состав, который снижает трение и облегчает последующий демонтаж. Если соединение нагревается, но должно сохранять возможность обслуживания, в качестве монтажного решения используют медную резьбовую пасту EFELE MP-413. Она предназначена для облегчения монтажа и демонтажа соединений, работающих при высоких температурах.
Паста и термоотверждаемое покрытие не взаимозаменяемы автоматически. Первую наносят в связи с монтажом, а покрытие формируют заранее по заданной технологии нанесения и отверждения. Для крепежа, которому требуется постоянная защита от коррозии и контролируемое трение, оценивают именно покрытую систему. Для горячего соединения, где важна смазка при сборке и возможность разборки, рассматривают пасту с учетом условий эксплуатации.
Не следует выбирать материал только по максимальной температуре, указанной для его типа. Важны совместимость с металлами, условия контакта, состояние поверхности и влияние материала на момент затяжки. Для любого варианта необходимо проверять требования к подготовке резьбы и сборке. Если в узле сочетают несколько слоев или составов, отдельно оценивают их совместимость и итоговое трение.
Как проверить решение до применения на задвижках
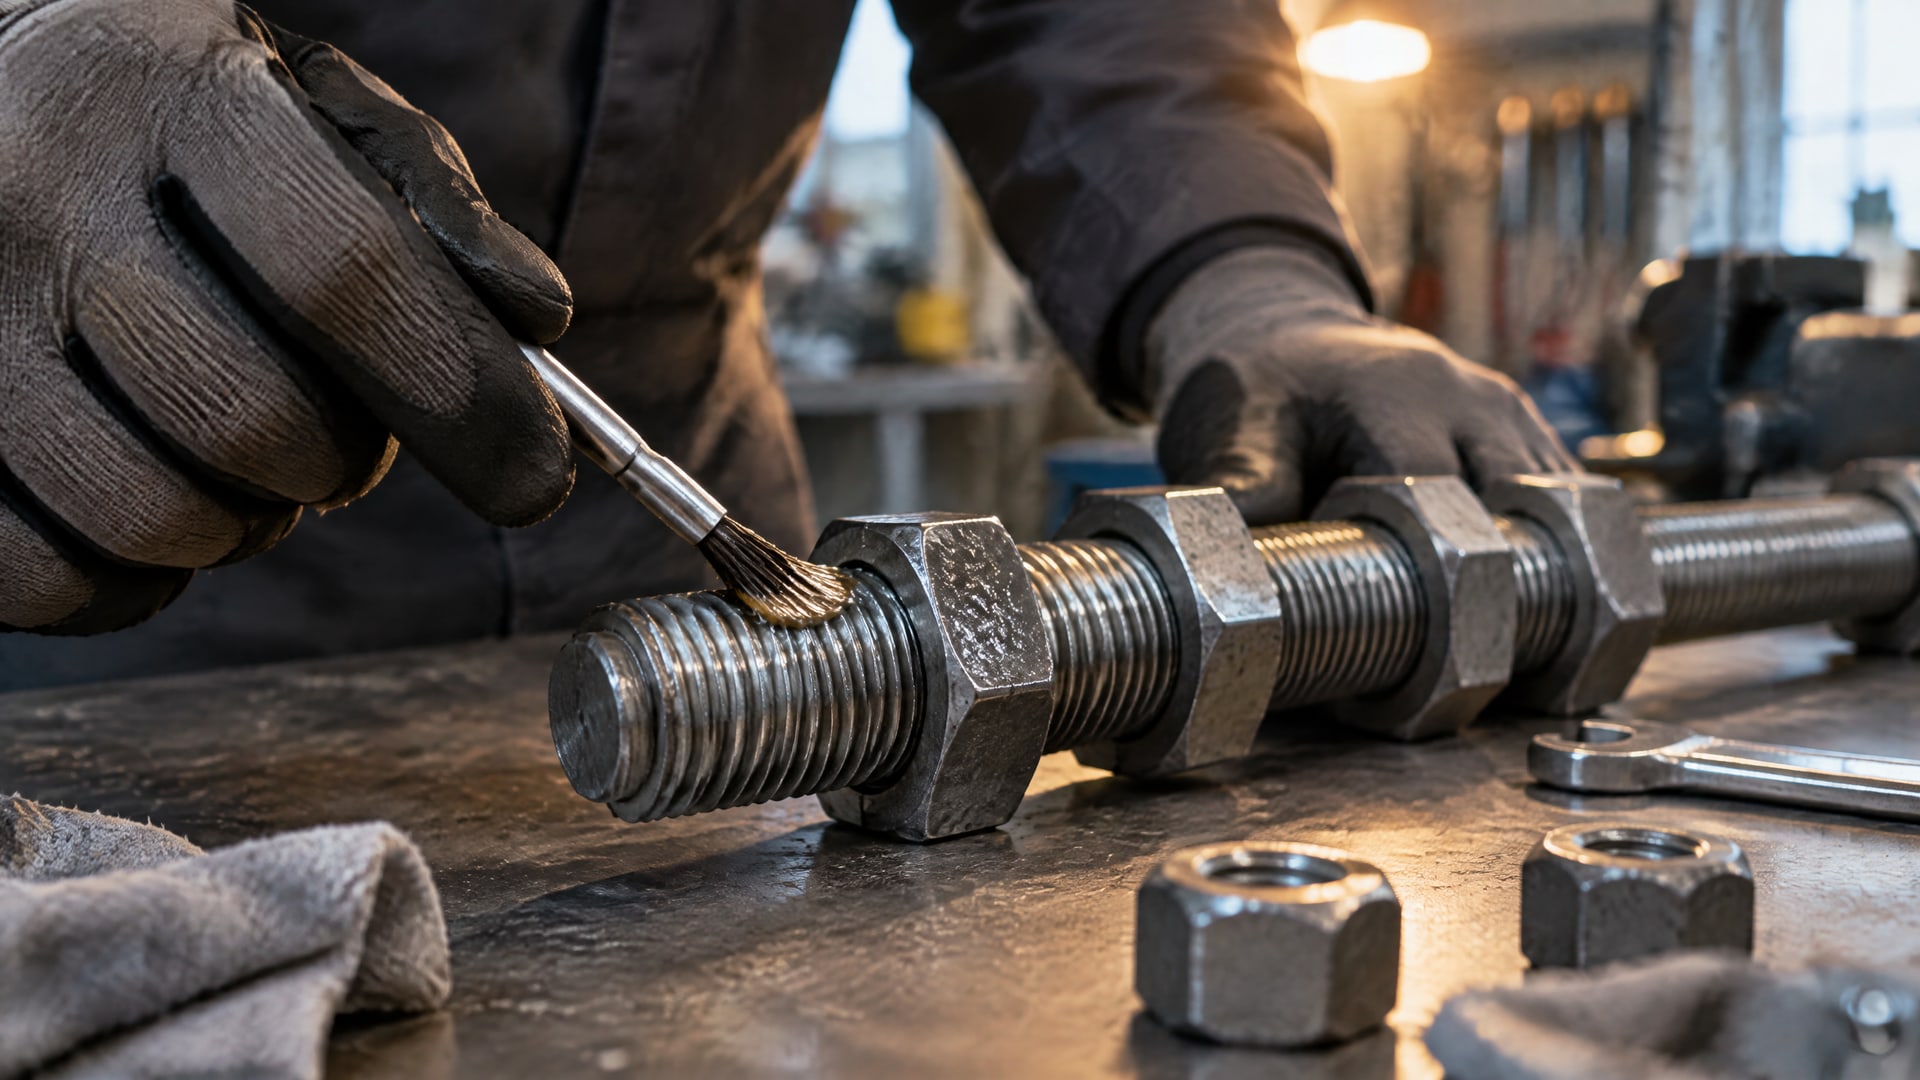
Такая проверка позволяет оценить, сохраняется ли целостность пленки при сборке и демонтаже и не приводит ли выбранный материал к непредусмотренному изменению трения. Результат нельзя переносить на другую геометрию или иной материал крепежа без проверки.
В испытании фиксируют параметры соединения, состояние резьбы до сборки и использованный материал. Для сопоставимости важно соблюдать одинаковую подготовку и контролировать момент затяжки. Если покрытие термоотверждаемое, отдельно проверяют выполнение технологии отверждения. Без контроля этих условий трудно определить, вызван ли результат составом, качеством нанесения или состоянием крепежа.
При выборе решения инженеру и закупщику полезно свериться с документацией на покрытие или пасту и зафиксировать требования в закупочной спецификации. В ней указывают назначение материала, тип крепежа, требования к подготовке поверхности, порядок нанесения и монтажа. Если документация не содержит нужных сведений о температуре, отверждении или совместимости, эти параметры нельзя заменять предположениями.
После внедрения оценивают не только возможность отворачивания гаек, но и состояние резьбы и защитного слоя. Если появляются задиры, повреждение пленки или повторное прикипание, проверяют геометрию, чистоту, пару материалов и момент затяжки. Простое увеличение количества смазки не устраняет ошибочную посадку, загрязнение или чрезмерное усилие.
Системный контроль делает подбор повторяемым: материал выбирают под условия узла, монтаж выполняют по установленной технологии, а параметры соединения сохраняют для обслуживания. Это особенно важно, когда крепеж работает при высокой температуре или должен разбираться после длительной эксплуатации.
Часто задаваемые вопросы
Почему гайка прикипает к шпильке?
Заеданию способствуют загрязнение и коррозия резьбы, повреждения витков, несоосность, неподходящее сочетание материалов и перетяжка. Слишком гладкая или грубая поверхность тоже может повышать риск. Поэтому вместе с выбором смазки или покрытия проверяют геометрию, чистоту и состояние крепежа.
Подойдет ли любое термоотверждаемое покрытие для резьбового крепежа?
Нет. Покрытие должно обеспечивать нужное снижение трения и/или защиту от коррозии после отверждения, а также сохранять свойства при сборке. Выбор зависит от материалов пары, условий эксплуатации и технологии нанесения. Режим термоотверждения и совместимость проверяют по документации на конкретную систему.
Нужно ли смазывать соединение, которое не планируют разбирать?
Если есть риск заедания, коррозии или воздействия высокой температуры, смазка может понадобиться и для соединения, которое считают постоянным. При этом важно учитывать влияние материала на трение и момент затяжки. Смазка не отменяет проверки геометрии резьбы, чистоты и состояния крепежа.
Как выбрать момент затяжки для покрытой резьбы?
Момент определяют с учетом материала и размера крепежа, шага резьбы и состояния поверхности, включая наличие смазки или покрытия. Одно значение нельзя автоматически использовать для сухой, смазанной и покрытой резьбы. Для контроля затяжки применяют динамометрический ключ и следуют расчету для конкретного соединения.
Заключение
Покрытие для задвижек помогает снизить риск прикипания гаек, если оно подходит материалам крепежа и сохраняет необходимые свойства после нанесения и термоотверждения. Результат также зависит от чистоты и геометрии резьбы, разницы твердости пары, правильного момента затяжки и выбора между покрытием и монтажной смазкой.
Следующий шаг для инженера или снабженца - проверить материал и состояние шпилек и гаек, определить условия работы узла и сверить требования к покрытию или пасте с документацией производителя. Затем стоит закрепить порядок подготовки и затяжки в технологической инструкции и проверить его на крепеже с сопоставимыми параметрами.