
Как проверить анаэробный герметик при нанесении фиксатора резьбы

Узнайте, как проверить анаэробный герметик, используемый в качестве фиксатора резьбы, и обеспечить надежность соединения.
Проверить качество нанесения анаэробного фиксатора резьбы только визуально нельзя: видимая полоса состава не подтверждает прочность соединения после отверждения. На производстве контролируют подготовку резьбы и дозирование, а работоспособность оценивают по крутящему моменту на образцах после полного отверждения. Для химических фиксаторов отраслевой ориентир составляет 24-72 часа при комнатной температуре.
В статье речь идет именно о фиксаторах резьбы, а не обо всех анаэробных герметиках: у материалов для разных типов соединений могут отличаться способы нанесения и проверки. Разберем, как организовать проверку нанесения фиксатора резьбы, какие методы контроля применять, как распознавать дефекты и почему не следует повторно проверять момент на уже отвержденном соединении. Материал полезен инженерам, специалистам ОТК и снабженцам, которые готовят технологические инструкции и планы приемки.
Как проверить анаэробный герметик: визуальный контроль и инспекция
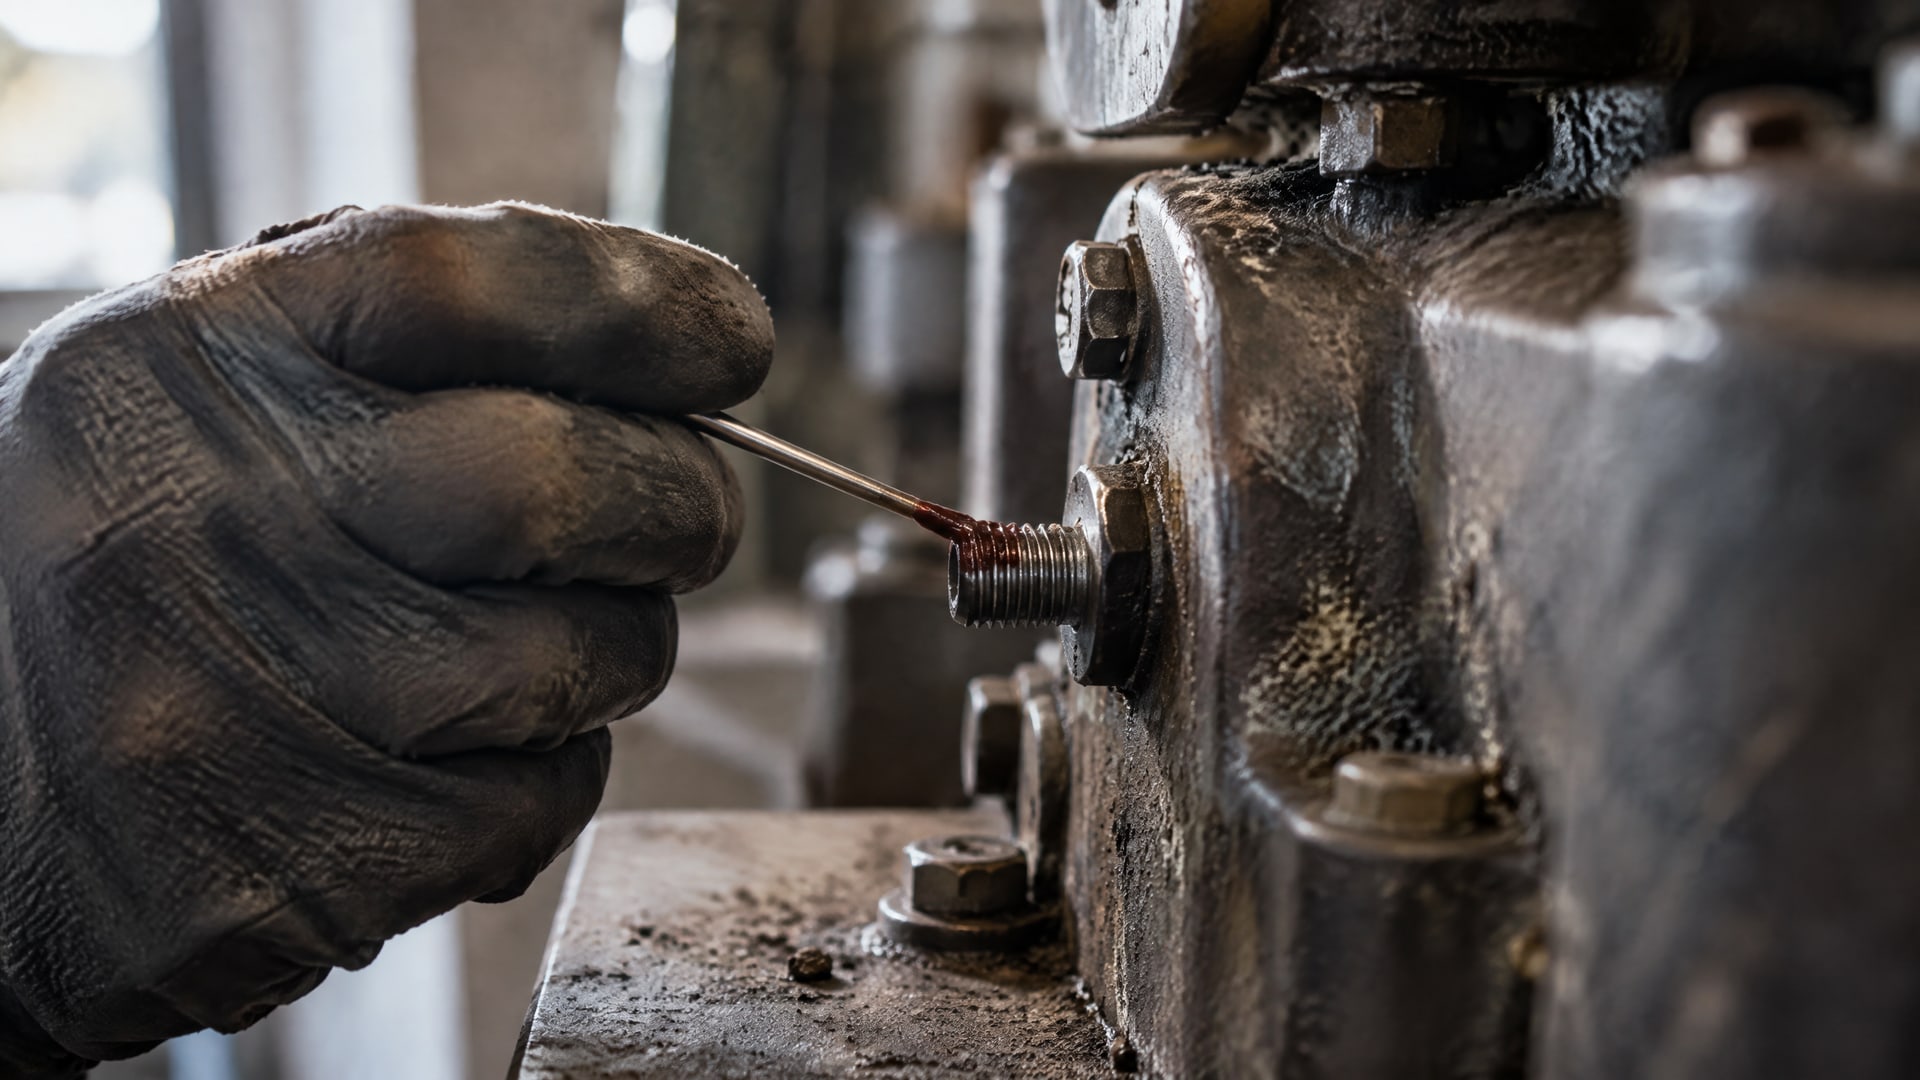
Он позволяет выявить пропуски, неравномерное распределение и отклонение от заданной зоны покрытия. При этом визуальный осмотр не дает основания считать соединение годным: по внешнему виду нельзя подтвердить, что после отверждения крепеж достиг требуемой устойчивости к самоотвинчиванию.
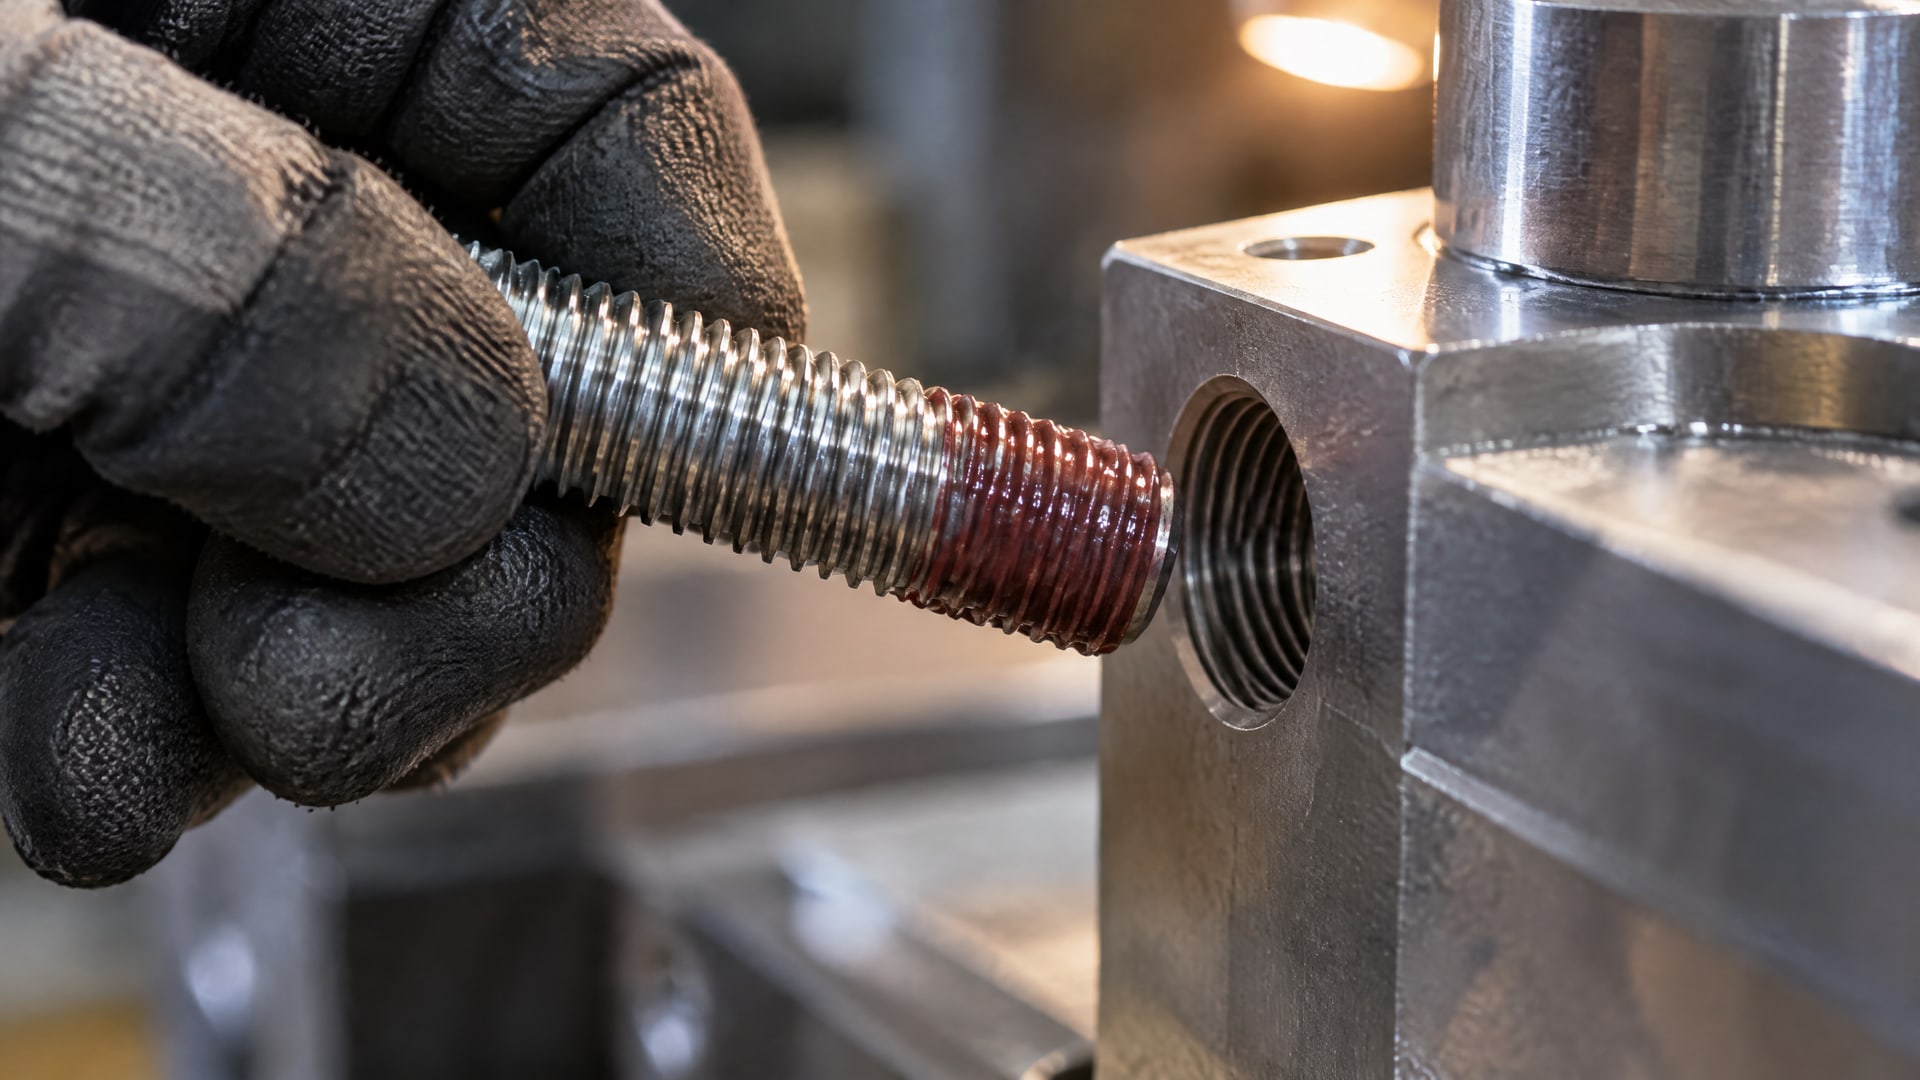
Для оценки нанесения проверяют, попал ли состав в зону резьбового зацепления и нанесен ли он равномерно. В отраслевом обзоре приводится практическое правило: ширина полосы фиксатора должна быть не меньше диаметра крепежа. Это ориентир для контроля покрытия, а не универсальный критерий приемки для любого соединения. Требования к конкретной детали и способу нанесения следует закрепить в технологической инструкции.
Инспекция может охватывать и готовую сборку, но ее порядок зависит от конструкции крепежа. ASTM F1179-88(2014) описывал процедуру инспекции шпилек с анаэробным резьбовым фиксатором: после проверки узел доводили до финального момента затяжки. Этот документ отозван в 2020 году, поэтому ссылаться на него как на действующее универсальное требование нельзя. Его можно рассматривать только как описание подхода к инспекции шпилек.
Что фиксировать при осмотре
- Наличие состава на резьбе в предусмотренной зоне.
- Равномерность нанесения и отсутствие явных пропусков.
- Соответствие способа нанесения утвержденной инструкции.
- Результат осмотра образцов из партии и обнаруженные отклонения.
Слишком обильное нанесение само по себе не служит подтверждением качества. Важны покрытие рабочей зоны и стабильный объем состава. Поэтому визуальный контроль нужно использовать как часть процедуры, а не как замену функциональным испытаниям.
Подготовка резьбы и стабильность дозирования
Резьба должна быть чистой и свободной от загрязнений: масла, смазки и другие загрязнения могут ухудшить достижение рабочих свойств. Если подготовка поверхности отличается от детали к детали, одинаковая настройка дозатора не гарантирует одинаковый результат. Поэтому требования к очистке и состоянию крепежа включают в рабочую инструкцию и проверяют до сборки.
Следующий объект контроля - воспроизводимость подачи. При ручном нанесении результат может зависеть от оператора, поэтому в руководстве по применению советуют использовать перистальтическую подачу или насос, стабилизирующий объем. Это не отменяет проверки нанесения: дозатор и оборудование должны работать в соответствии с установленной процедурой, а нанесенный состав - покрывать рабочую зону резьбы.
Полезно вести записи, которые позволяют сопоставить результат функционального испытания с параметрами процесса. В них фиксируют состояние резьбы, способ нанесения, проверку дозирующего оборудования и время сборки. Если обнаружено отклонение, такие записи помогают отделить проблему подготовки поверхности от нестабильной подачи или недостаточного времени отверждения.
Проверка процесса до сборки
- Убедиться, что резьба очищена от масел, смазок и загрязнений.
- Проверить, что оператор или дозирующее оборудование наносят состав в заданную зону.
- Оценить равномерность полосы и соответствие принятому правилу по ее ширине.
- Зафиксировать результаты проверки и отклонения до перехода к испытаниям собранных образцов.
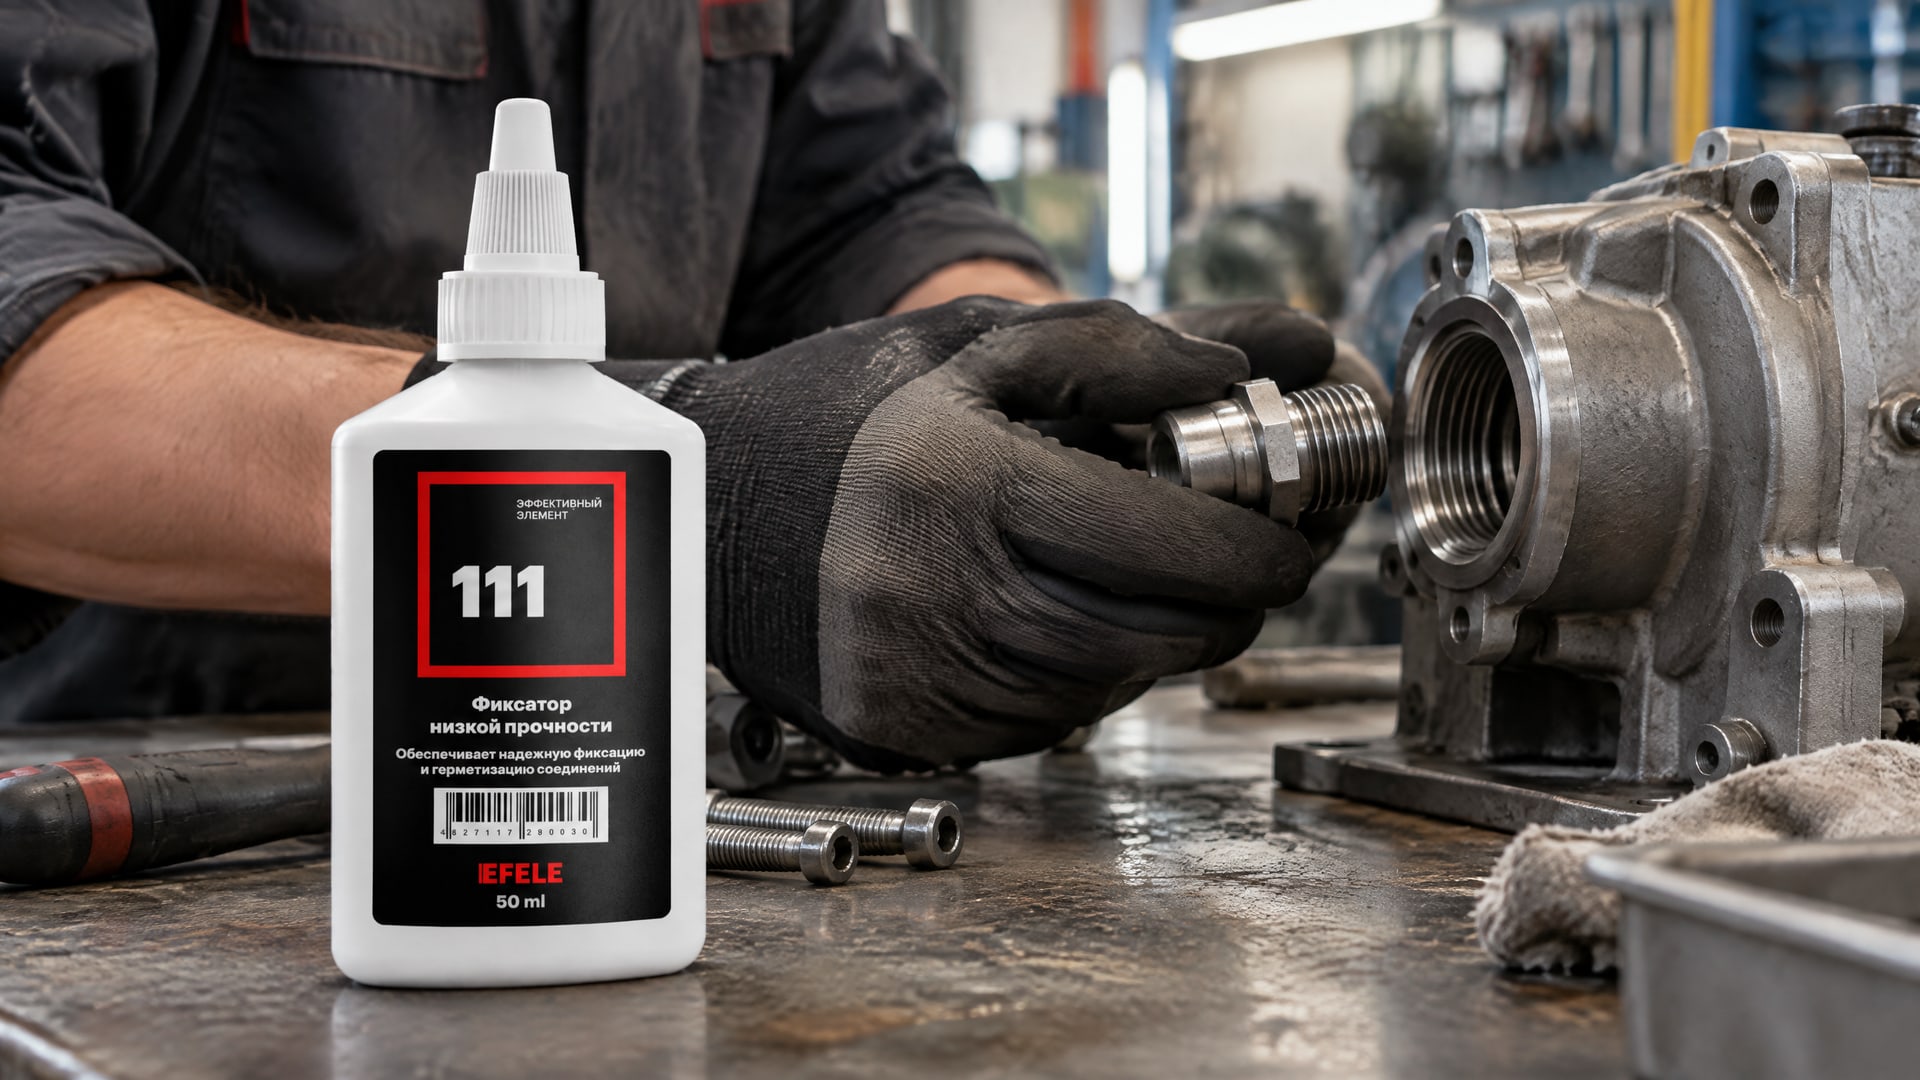
Для часто разбираемых соединений важно учитывать не только контроль нанесения, но и требуемую прочность фиксации: избыточно прочное соединение может не соответствовать условиям обслуживания. Когда нужен низкий уровень фиксации и крепеж предстоит регулярно демонтировать, в эту задачу вписывается EFELE 111. Выбор конкретного состава не заменяет проверки подготовленной резьбы и дозирования.
Методы контроля фиксаторов резьбы после отверждения
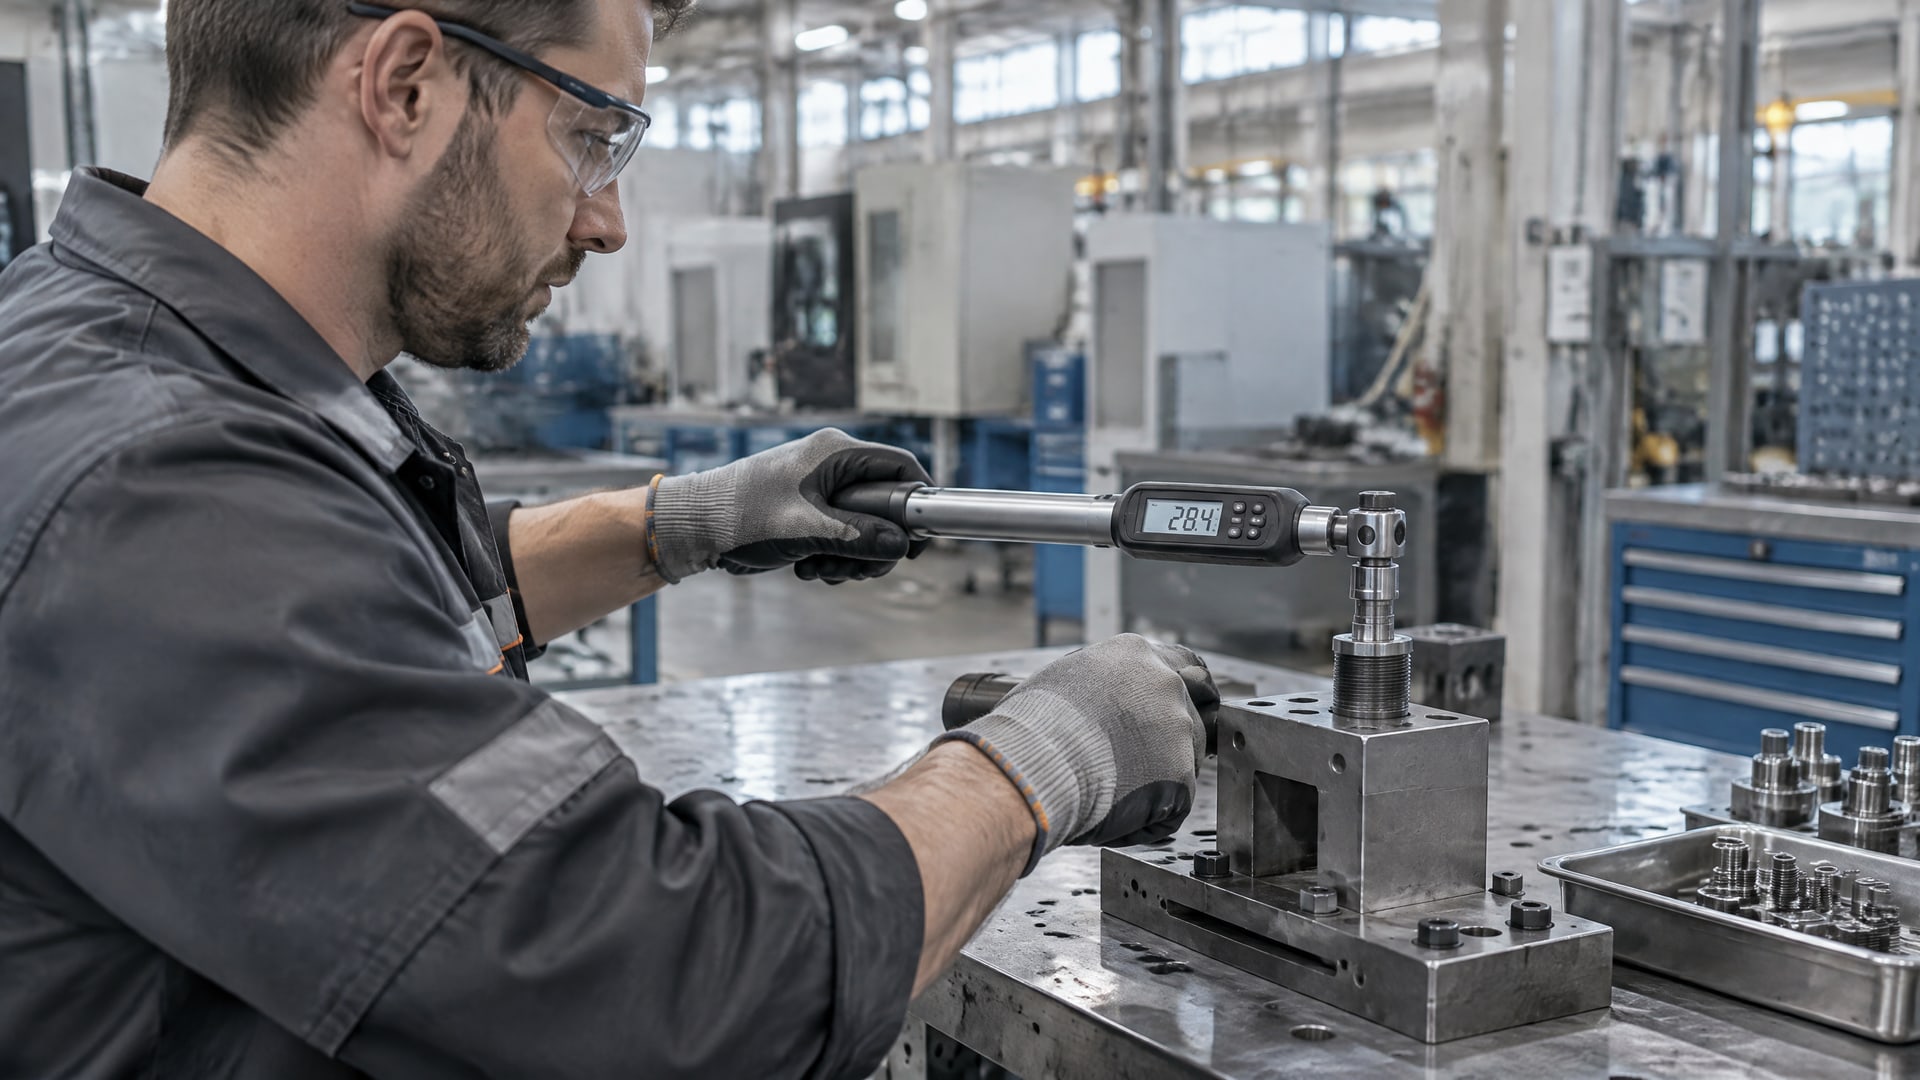
Для этого применяют показатели breakaway torque - момента срыва - и prevailing torque, то есть установившегося крутящего момента при вращении крепежа. Эти величины позволяют оценить сопротивление соединения отвинчиванию; визуальный осмотр нанесенного состава таких данных не дает.
Испытания проводят после полного отверждения. В отраслевом материале для химических фиксаторов приводится ориентир 24-72 часа при комнатной температуре. Это не универсальное время для каждого продукта и режима: план контроля должен учитывать требования к конкретному составу и процессу. Если образец испытывают раньше, полученный результат может не характеризовать соединение после полного отверждения.
ASTM D5649 упоминается как стандарт для измерения torque strength адгезивов на резьбовом крепеже. В материалах Caltrans также указано, что для авторизации систем применяют испытания в независимой лаборатории, аккредитованной по ISO 17025, с подтверждением по ASTM D5649. Это пример формализованной оценки, а не автоматически обязательная процедура для любого производства. Критерии приемки и необходимость внешних испытаний определяют для конкретной задачи.
Для производственной проверки используют образцы, выбранные из партии; отраслевой материал рекомендует брать несколько крепежей случайным образом из разных партий. Число образцов и допустимые значения момента в доступных данных не заданы, поэтому их нельзя назначить универсально. Их устанавливают в документации на изделие и процедуре контроля. Результаты сравнивают с утвержденными требованиями, а не с произвольно выбранным порогом.
Дефекты фиксации резьбы и ошибки проверки
Каждый из этих признаков указывает на возможный источник разброса, но сам по себе не определяет итоговую прочность соединения. Подтвердить работоспособность можно испытанием крутящего момента на образцах после отверждения.
Избыток состава не компенсирует загрязненную резьбу или отсутствие контроля дозирования. Столь же ненадежно судить о качестве только по наличию заметной полосы на крепеже: внешний вид показывает распределение материала, но не сопротивление отвинчиванию. Поэтому контроль должен объединять проверку процесса нанесения и функциональные испытания.
Отдельная ошибка - повторно проверять момент на соединении после отверждения. Производственная инструкция, приведенная в отраслевом документе, предупреждает, что такая проверка способна разрушить сформированную связь и снизить эффект фиксации. Если требуется проверить результат, используют отдельные образцы, а не уже собранный узел, который должен оставаться в эксплуатации.
Как разбирать отклонения
Если образец не проходит испытание, сначала проверяют записи о подготовке резьбы и нанесении. Затем сопоставляют результат с временем выдержки: контроль до полного отверждения не дает сопоставимой оценки. При этом нельзя автоматически связывать низкое значение момента с одной причиной: данные контроля должны показать, на каком этапе возникло отклонение.
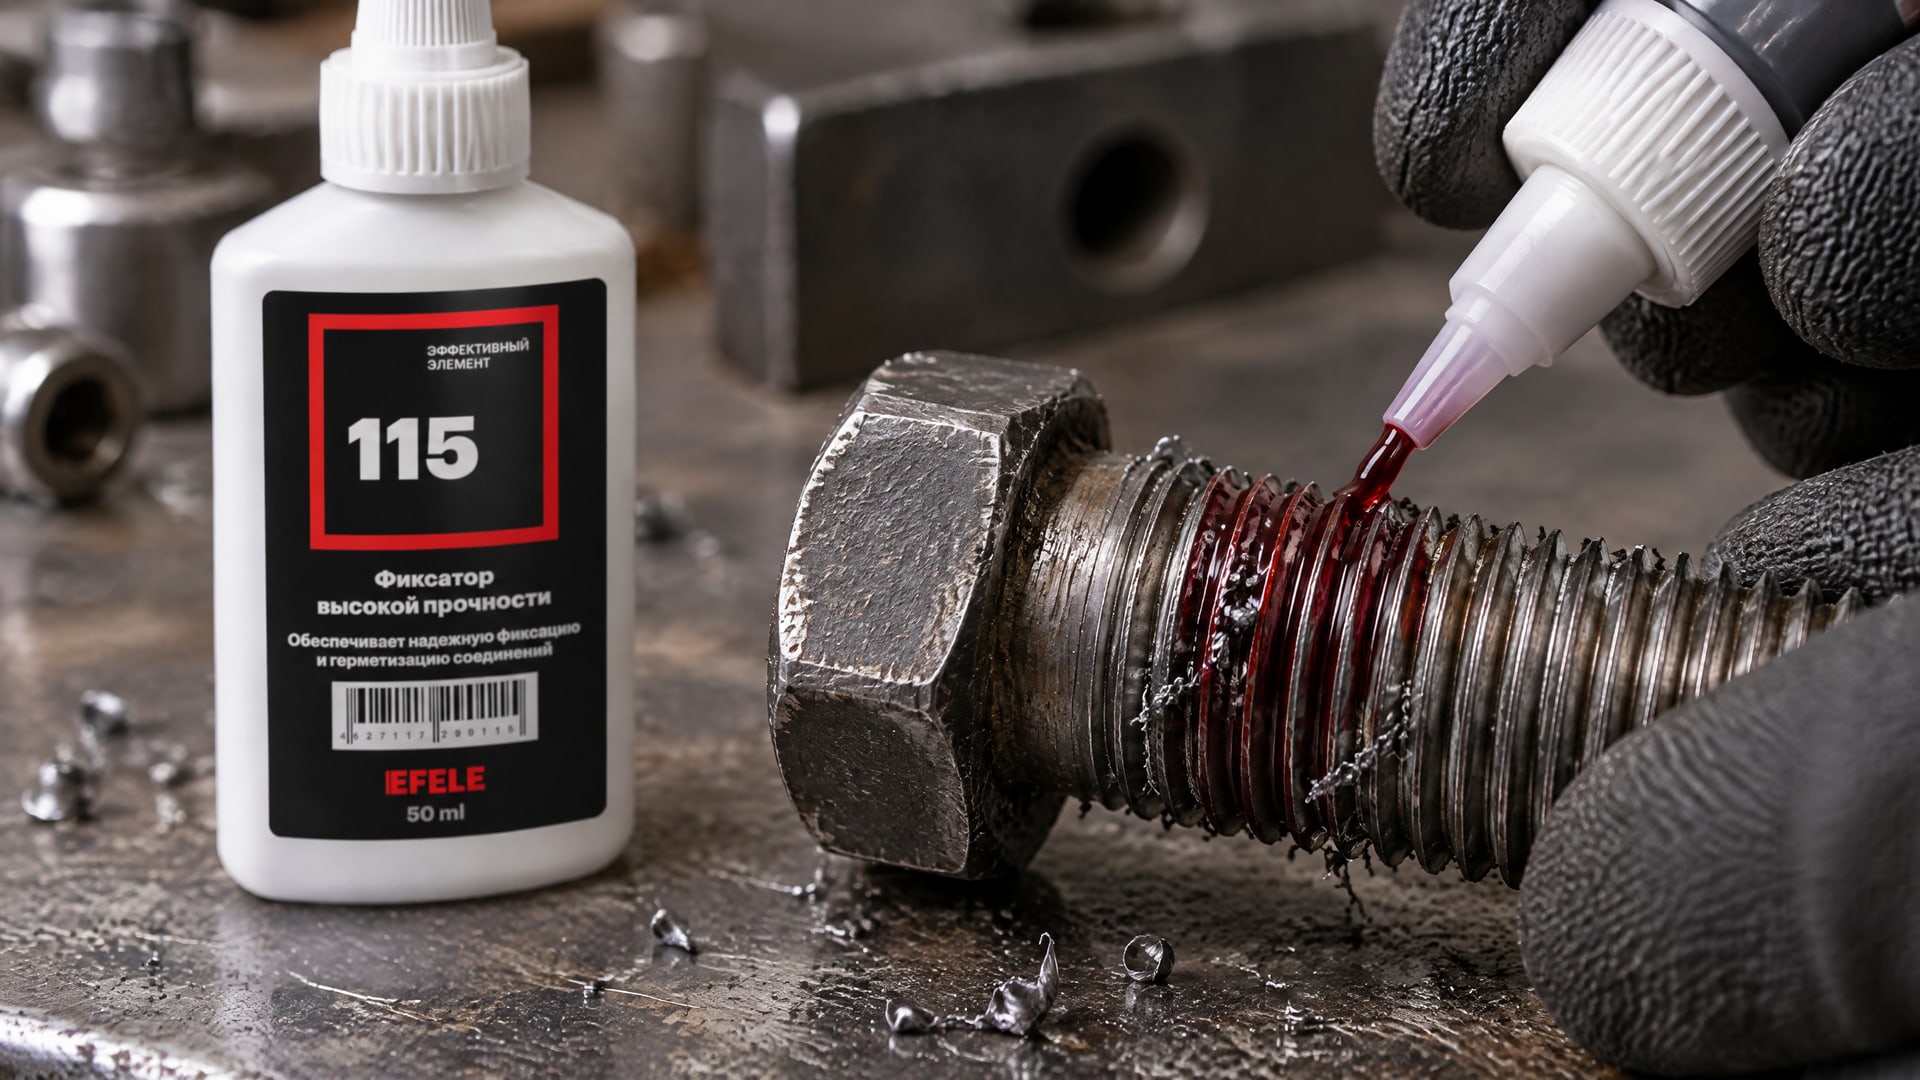
Для соединений, которым требуются высокая прочность и термостойкость и которые разбирают редко, EFELE 115 может рассматриваться как вариант выбора под заданные условия. Но корректность нанесения и результат испытаний все равно подтверждают по установленной процедуре. Выбор более прочного состава не устраняет ошибки очистки, дозирования или контроля времени отверждения.
Как организовать приемку партии на производстве
На первом этапе проверяют чистоту резьбы, подачу состава и распределение по зоне зацепления. На втором испытывают образцы после отверждения и фиксируют torque-показатели. Такая схема помогает не подменять функциональную проверку визуальным впечатлением и проследить связь между параметрами процесса и результатами приемки.
Для партии используют случайную выборку крепежа; в отраслевых рекомендациях говорится о проверке нескольких образцов, взятых из разных партий. Конкретное количество образцов, план выборки и численные пределы приемки в доступных данных не указаны. Их следует задать на уровне документации предприятия с учетом конструкции соединения и требуемой работы узла.
Срок контроля также нужно вписать в процедуру. Для химических фиксаторов ориентир полного отверждения составляет 24-72 часа при комнатной температуре. Значения момента следует сравнивать с критериями, установленными для конкретного изделия. ASTM D5649 и ISO 17025 полезны при описании лабораторного подхода, но наличие этих стандартов не заменяет внутреннюю процедуру приемки.
Что включить в план контроля
- Условия очистки и подготовки резьбы.
- Способ подачи и критерии визуальной оценки нанесения.
- Правило отбора образцов из партии.
- Время выдержки перед испытанием: ориентир 24-72 часа при комнатной температуре.
- Метод испытания и заранее утвержденные пределы приемки.
- Порядок действий при отклонении, включая запрет повторно проверять момент на отвержденном рабочем соединении.
Для снабженца и инженера удобнее сверять требования к испытаниям и прослеживаемости до запуска партии, а не после выявления отклонения. Если численные критерии еще не установлены, сначала согласуют их для конкретного соединения и фиксируют в документации. Это делает результаты контроля воспроизводимыми между партиями и операторами.
Часто задаваемые вопросы
Достаточно ли увидеть фиксатор на резьбе, чтобы подтвердить качество?
Нет. Визуальный осмотр показывает наличие и распределение состава, но не подтверждает прочность фиксации после отверждения. Для оценки работоспособности применяют испытание крутящего момента на образцах. Поэтому проверку нанесения сочетают с функциональным контролем и фиксируют оба результата в производственной документации.
Когда проверять крутящий момент после нанесения?
Испытания проводят после полного отверждения. Для химических фиксаторов отраслевой ориентир составляет 24-72 часа при комнатной температуре. Это не универсальное время для любого состава и процесса: конкретный срок нужно сверять с требованиями к применяемому материалу и закреплять в рабочей инструкции.
Можно ли повторно проверить момент на собранном соединении?
После отверждения такая проверка может разрушить сформированную связь и снизить эффект фиксации. Для оценки партии используют отдельные образцы, а не рабочее соединение, которое должно оставаться собранным. Порядок выборки и метод испытания следует заранее включить в процедуру приемки.
Какие методы контроля фиксаторов резьбы применяют на производстве?
Обычно контролируют подготовку резьбы и нанесение, а прочность оценивают по моменту срыва и установившемуся крутящему моменту. Испытания выполняют на образцах после отверждения. В зависимости от задачи также рассматривают ASTM D5649 и лабораторную проверку по ISO 17025; критерии приемки задают для конкретного соединения.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы включает осмотр рабочей зоны, контроль чистоты и стабильности дозирования, а также испытание крутящего момента на образцах после отверждения. Внешний вид состава не подтверждает прочность соединения, а повторная проверка момента на отвержденном рабочем узле может повредить сформированную связь.
Следующий шаг для производства - утвердить инструкцию с требованиями к подготовке резьбы, нанесению, выборке образцов, времени выдержки и критериям приемки. При разработке процедуры отдельно укажите, что испытания проводят после полного отверждения, ориентир которого в отраслевых материалах составляет 24-72 часа при комнатной температуре.