
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров

Узнайте, как антифрикционные покрытия снижают крутящий момент в трубопроводной арматуре большого диаметра, и что учесть при их выборе.
Сухие антифрикционные покрытия помогают снизить трение, износ и риск подклинивания в трубопроводной арматуре, а значит, уменьшить накопление крутящего момента при работе узла. Эффект зависит от конструкции арматуры, нагрузки, температуры и рабочей среды: одного факта, что покрытие снижает трение, недостаточно для выбора.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для задвижек, шаровых кранов и других узлов большого диаметра. Разберем, как работает сухая пленка, какие поверхности обрабатывают, что учитывать при выборе и нанесении и в каких условиях антифрикционное покрытие может заменить масло или пластичную смазку.
Как антифрикционные покрытия снижают крутящий момент
На усилие влияют трение между контактирующими поверхностями, износ, загрязнение и склонность деталей к заеданию. Сухая пленка создает смазывающий слой между поверхностями и помогает уменьшить трение при движении узла.
Это важно для арматуры больших диаметров, где специалисты оценивают не только пусковое усилие, но и поведение механизма после длительной работы. Если поверхности начинают двигаться рывками или подклинивать, момент может нарастать. Покрытия для клапанов и исполнительных элементов применяют, чтобы снижать stick-slip, износ и риск заедания. В отраслевых материалах также отмечается их способность уменьшать накопление крутящего момента и склонность к подклиниванию.
После нанесения и отверждения сухое покрытие образует пленку, которая не требует сохранения жидкой смазочной среды на поверхности. Ее наносят распылением, кистью, окунанием, валиком или трафаретом. Выбор метода зависит от формы детали, доступности обрабатываемой зоны и технологии конкретного покрытия.
Какие поверхности обрабатывают
Для трубопроводной арматуры важно рассматривать каждый узел отдельно. У штока, седла, шарового крана, задвижки или поворотного затвора могут различаться нагрузка, характер движения и условия контакта. Поэтому решение для одной поверхности нельзя автоматически переносить на весь механизм.
- На штоках сухая пленка может уменьшать трение в контакте с сопряженными металлическими поверхностями.
- На посадочных поверхностях важно учитывать геометрию узла и толщину покрытия.
- В подвижных соединениях следует оценивать характер движения и риск износа или подклинивания.
- Для деталей, контактирующих с рабочей средой, необходимо учитывать химическую совместимость покрытия.
Покрытие не гарантирует одинаковое снижение момента на любой арматуре. Его эффект оценивают применительно к конструкции и режиму эксплуатации. Поэтому при анализе крутящего момента больших диаметров стоит установить, где именно возникает повышенное сопротивление движению: на штоке, в запирающем элементе или на другой контактной поверхности.
Где твердосмазочное покрытие применяют вместо жидкой смазки
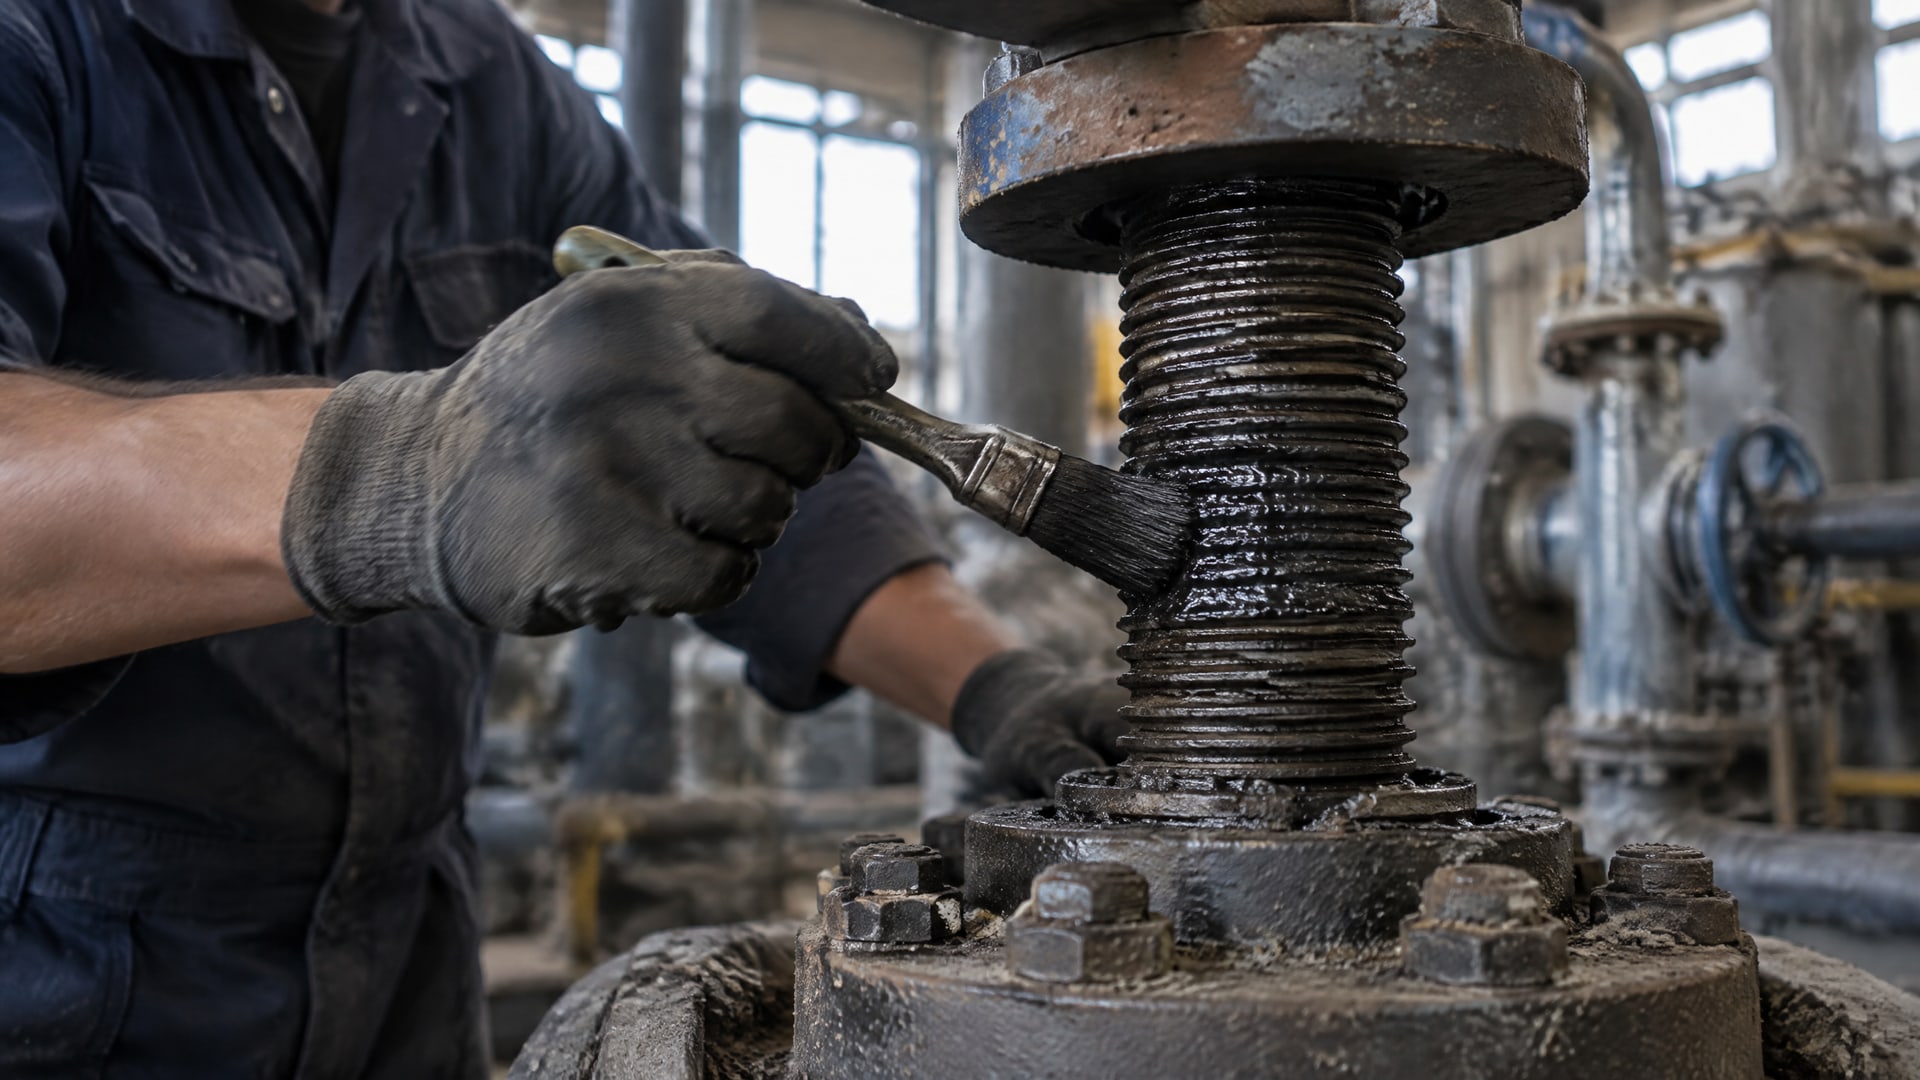
Это может быть арматура, работающая в пыли или коррозионной среде, а также труднодоступные узлы, где повторное обслуживание затруднено. Сухая пленка также подходит для ситуаций, в которых важно не притягивать к смазанной поверхности загрязнения.
Такое применение не означает, что покрытие автоматически заменяет смазку во всех узлах. Решение зависит от нагрузки, характера движения и условий контакта. Для некоторых сухих покрытий указывают применение при медленных и умеренно быстрых движениях, средних и высоких нагрузках. Конкретные пределы и совместимость нужно сверять с документацией на выбранный состав.
В нефтегазовой арматуре сухие пленки используют для снижения трения и защиты от задиров, в том числе в условиях коррозионного воздействия. При этом стойкость покрытия зависит не только от самого факта его нанесения, но и от соответствия рабочей среде. Для арматуры, которая контактирует с химически активными веществами, проверяют совместимость покрытия с процессом и стойкость к коррозии.
Что проверять до замены смазки
- Есть ли ограничения на применение масел и пластичных смазок в узле.
- Насколько доступна поверхность для повторного обслуживания.
- Присутствуют ли пыль, коррозионная среда или другие загрязнения.
- Какую нагрузку испытывает контакт и как движутся детали.
- Требуются ли испытания на коррозионную стойкость, нагрузку и химическую совместимость.
В материалах по покрытиям встречается ссылка на испытания в соляном тумане по ASTM B117. Это не универсальное подтверждение пригодности для любой среды: при выборе нужно сопоставлять испытание с реальными условиями эксплуатации арматуры.
Как выбрать антифрикционное покрытие для арматуры
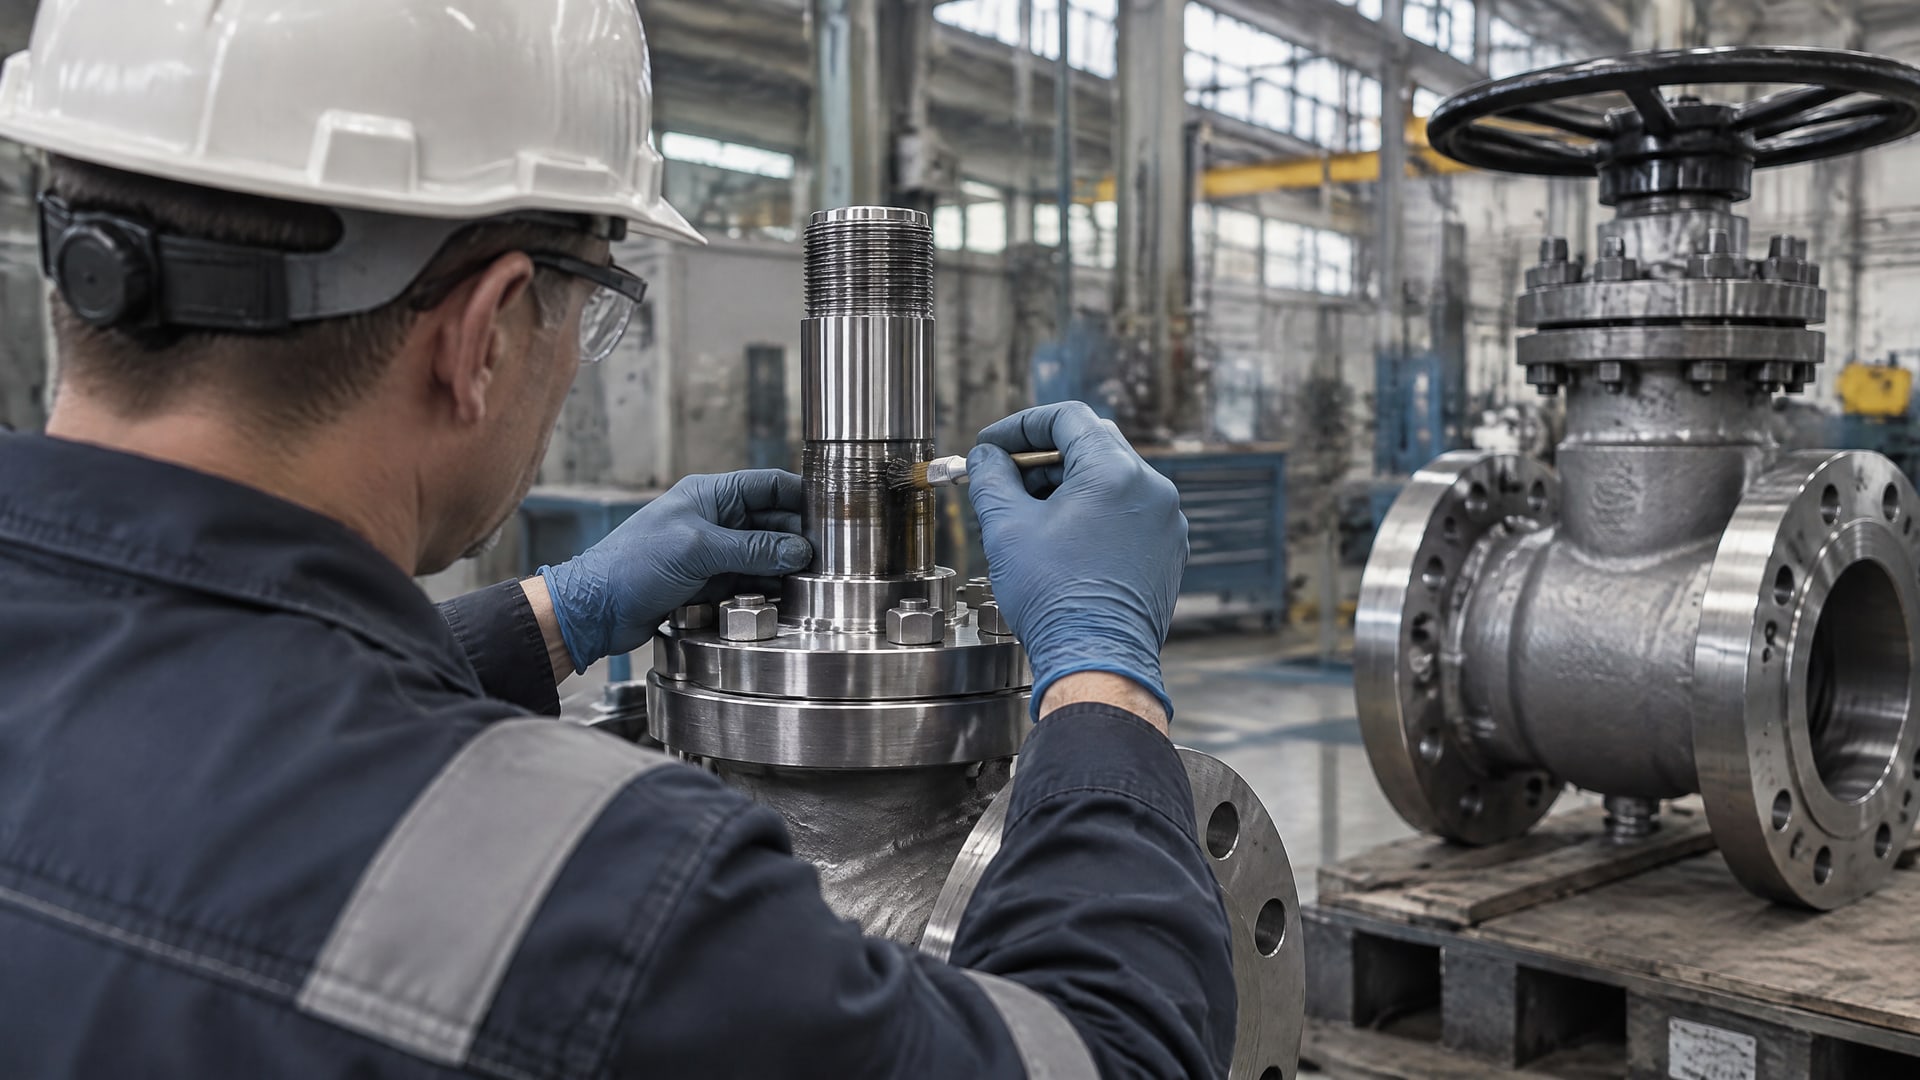
Для клапанного штока, седла и запирающего элемента могут потребоваться разные свойства, поскольку различаются условия контакта и движения. При оценке учитывают нагрузку, температурный диапазон, химическое воздействие, коррозионную стойкость и риск износа.
Для высоконагруженных контактов и риска задиров в материалах по выбору покрытий выделяют составы с дисульфидом молибдена и/или графитом в полимерной связке. Например, для одного класса MoS₂-содержащих покрытий указано содержание дисульфида молибдена 29%. Это значение относится к конкретному описанному составу и не должно переноситься на другие покрытия без проверки технической документации.
Температурные показатели также нельзя считать общими для всех антифрикционных покрытий. В технической карточке одного покрытия для клапанов указаны отверждение при 220 °C и рабочий диапазон от -70 до 300 °C. Эти параметры относятся только к описанному в карточке продукту; для другого состава условия нанесения и эксплуатации могут отличаться.
Для несущих поверхностей типовая толщина сухой пленки составляет 10-20 мкм. Соблюдение заданной толщины важно для сохранения посадок и геометрии деталей. Толстый слой не означает более надежную защиту: отклонение от рекомендуемой толщины может помешать нормальной работе сопряженных поверхностей.
Какие данные собрать для подбора
- Тип арматуры и конкретную поверхность, которую требуется обработать.
- Характер движения и нагрузку на контакт.
- Температурные условия эксплуатации и отверждения.
- Состав рабочей среды и требования к химической стойкости.
- Требования к стойкости против коррозии и износа.
- Допустимую толщину пленки и ограничения по геометрии.
Такой перечень помогает инженеру сформировать техническое задание, а закупщику - сверить предложения по применимости, а не только по общему назначению «для арматуры». Если данных о среде или нагрузке недостаточно, сначала уточняют условия работы узла, а затем сравнивают их с документацией покрытия.
Нанесение антифрикционных покрытий и контроль результата
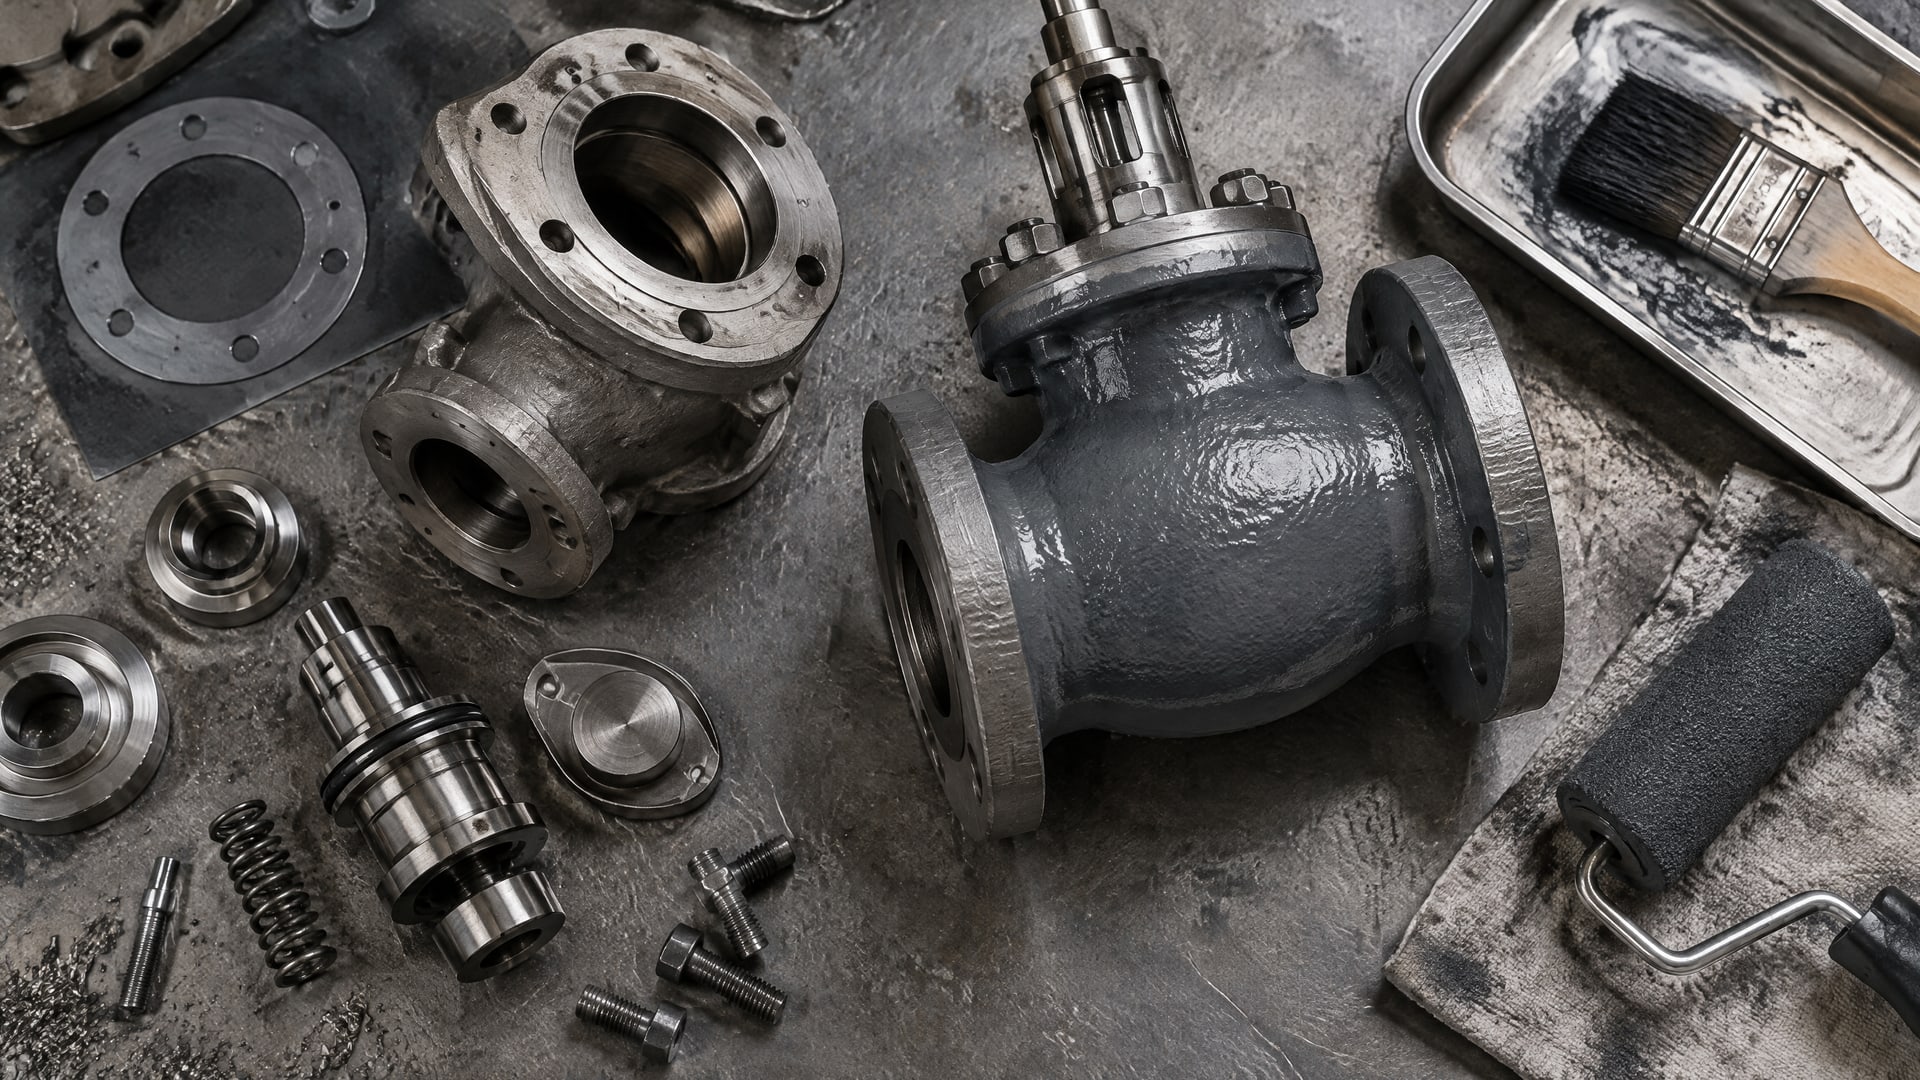
В качестве методов нанесения применяют распыление, кисть, окунание, валик или трафарет. Способ выбирают с учетом конфигурации детали и необходимости равномерно покрыть рабочую поверхность.
Перед обработкой важно определить точные границы зоны нанесения. Покрытие не должно нарушать посадки и геометрию сопряжения. Для несущих поверхностей ориентиром служит типовая толщина сухой пленки 10-20 мкм, но окончательные требования определяют по документации на конкретный состав и особенностям узла.
Режим отверждения зависит от покрытия: применяются системы с термоотверждением или отверждением на воздухе. Поэтому нельзя переносить температуру и длительность процесса с одного состава на другой. Например, температура 220 °C указана для отверждения одного покрытия для клапанов, а не как универсальный режим для всех твердосмазочных систем.
После нанесения оценивают не только внешний вид пленки, но и соответствие технологическим требованиям. В зависимости от задачи проверяют толщину, адгезию, стойкость к коррозии, нагрузке и химическому воздействию. В отраслевых материалах для оценки коррозионной стойкости упоминается ASTM B117; остальные испытания подбирают с учетом условий работы арматуры и критериев приемки.
Как организовать проверку
- Зафиксировать исходное состояние узла и участок, где требуется снизить трение.
- Сверить подготовку поверхности, способ нанесения и отверждения с документацией покрытия.
- Проверить толщину пленки и отсутствие влияния на посадки.
- Оценить работу механизма в условиях, соответствующих его реальному режиму.
- Сопоставить результат с исходным моментом и требованиями к эксплуатации.
Такая проверка помогает понять, решает ли покрытие конкретную задачу, а не просто присутствует ли оно на поверхности. Если после обработки сохраняются рывки или подклинивание, нужно повторно проверить состояние сопряжения, правильность выбора зоны и соответствие покрытия условиям эксплуатации.
Антифрикционное покрытие MODENGY для химически агрессивной среды
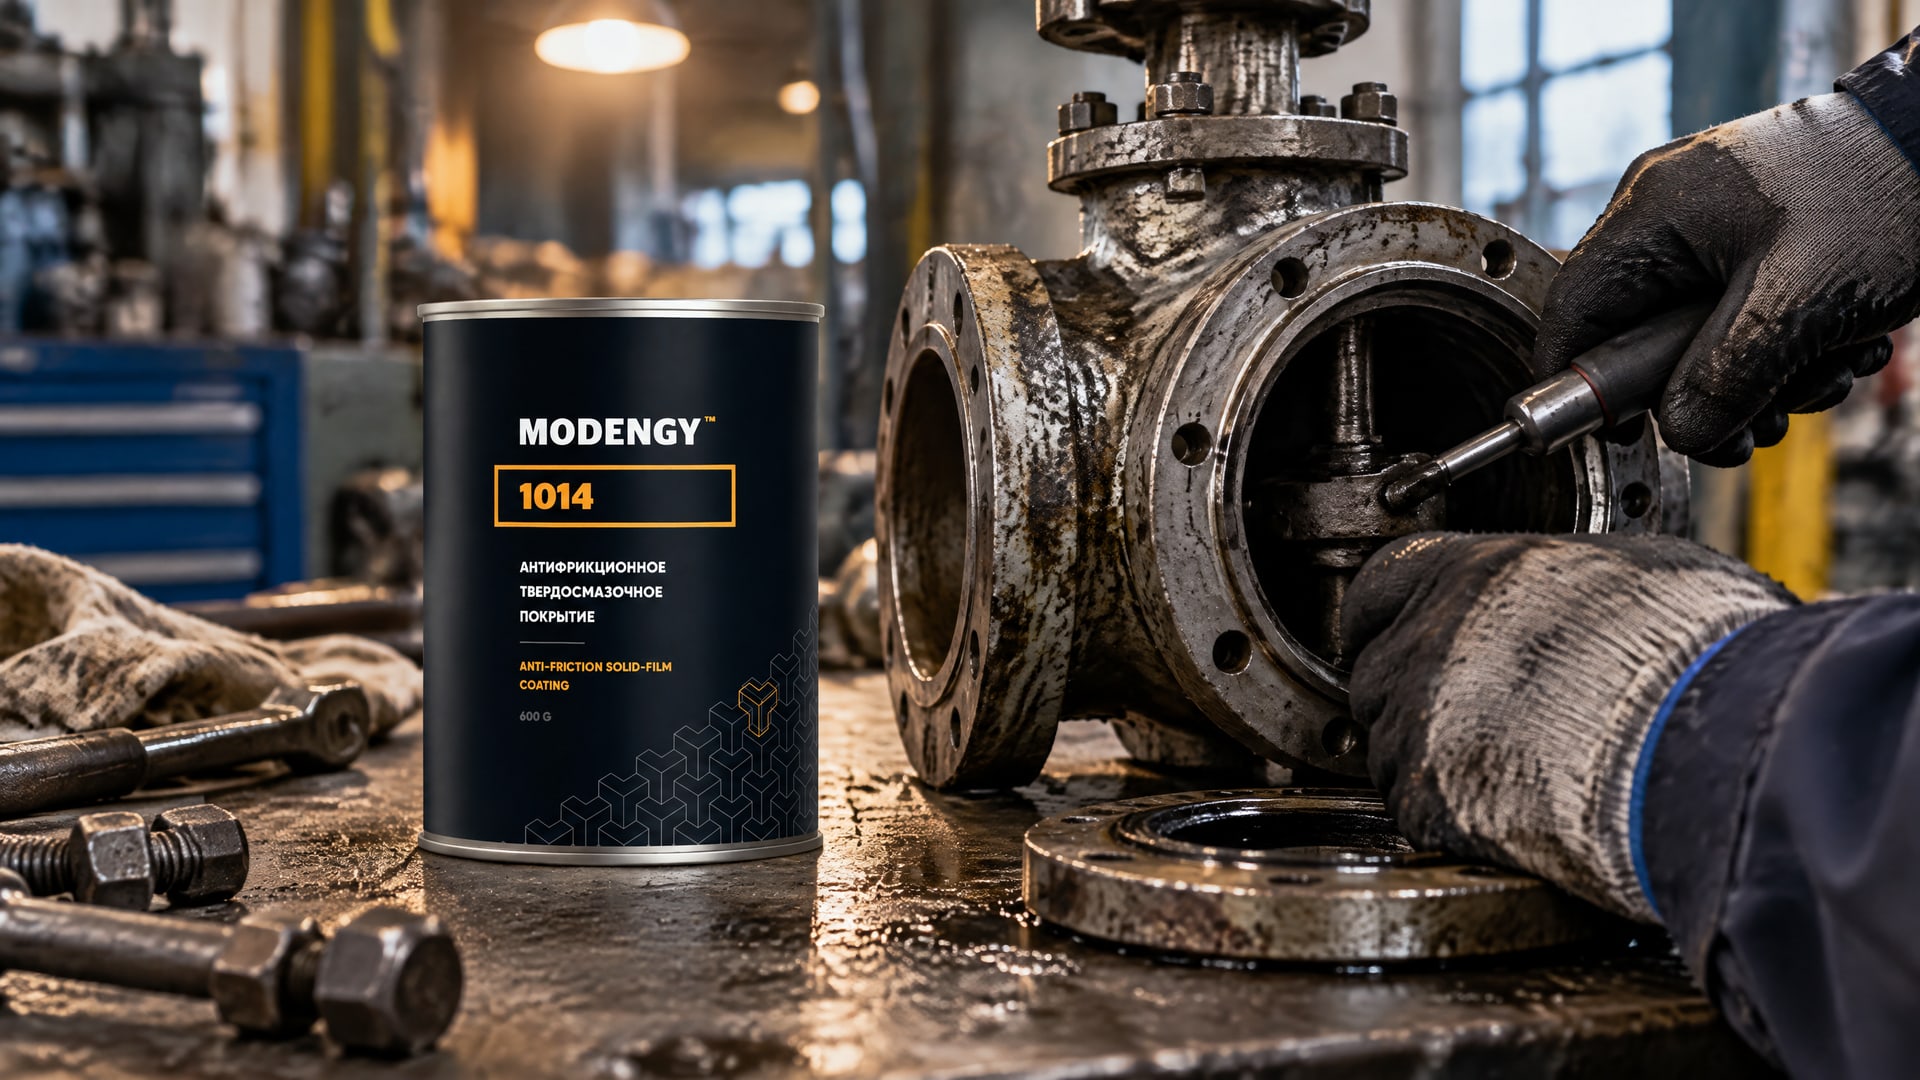
При этом обслуживание крупной арматуры может быть затруднено, а применение жидкой или пластичной смазки не всегда удобно. Поэтому при выборе важно одновременно учитывать снижение трения и химическую стойкость покрытия.
Для таких условий используют антифрикционное твердосмазочное покрытие MODENGY 1014. Его рассматривают, когда требуется сочетать низкий коэффициент трения с высокой химической стойкостью. Это решение подбирают под конкретную поверхность и рабочую среду, а применимость подтверждают по документации на покрытие и условиям эксплуатации арматуры.
До нанесения специалисты уточняют, какая деталь вызывает рост момента, какова нагрузка на ее контакт и какие химические воздействия присутствуют. Затем проверяют требования к подготовке поверхности, допустимой толщине пленки и режиму отверждения. Без этих данных название покрытия само по себе не подтверждает совместимость с конкретным узлом.
Для закупщика важно получить техническое описание с параметрами, которые можно сопоставить с условиями эксплуатации: характеристиками рабочей среды, температурой, типом движения и нагрузкой. Инженеру стоит отдельно зафиксировать обрабатываемые поверхности и критерии оценки результата. Такой порядок позволяет сравнить варианты по назначению и ожидаемой работе, а не по одному общему признаку - снижению трения.
Часто задаваемые вопросы
Помогают ли антифрикционные покрытия снизить крутящий момент больших диаметров?
Сухие покрытия помогают уменьшать трение, износ и склонность к подклиниванию, что может снизить накопление крутящего момента. Результат зависит от конструкции арматуры, обрабатываемой поверхности, нагрузки и условий эксплуатации. Поэтому эффект оценивают для конкретного узла, а не только по его диаметру.
Можно ли заменить пластичную смазку сухим покрытием?
В некоторых узлах сухую пленку применяют там, где масла и пластичные смазки нежелательны, мешают из-за пыли или затрудняют обслуживание. Но покрытие не является универсальной заменой смазки. Нужно проверить нагрузку, характер движения, температуру, химическую совместимость и рекомендации для конкретного узла.
Какой толщины должно быть антифрикционное покрытие?
Для большинства несущих применений в материалах по сухим пленкам указан типовой диапазон 10-20 мкм. Точную толщину определяют по документации конкретного покрытия и геометрии детали. Увеличивать ее без оснований не следует: чрезмерный слой может повлиять на посадки и работу сопряженных поверхностей.
Подходит ли одно покрытие для всех видов трубопроводной арматуры?
Нет. Шток, седло, шаровой кран, задвижка и поворотный затвор отличаются нагрузкой, характером движения и условиями контакта. При подборе учитывают также температуру, химическую среду и требования к коррозионной стойкости. Поэтому решение проверяют применительно к конкретной детали и режиму эксплуатации.
Заключение
Антифрикционные покрытия помогают снизить трение, износ и риск подклинивания в трубопроводной арматуре, что способствует снижению крутящего момента. Для надежного результата подбирают состав под конкретный узел, рабочую среду, нагрузку и температуру, а нанесение выполняют с учетом требуемой толщины и режима отверждения.
Следующий шаг - определить поверхность, на которой возникает повышенное сопротивление движению, собрать данные о нагрузке и рабочей среде и сверить их с документацией на покрытие. Затем следует согласовать технологию нанесения и критерии проверки результата для конкретной арматуры.