
Антикоррозийная обработка перед нанесением антифрикционного покрытия
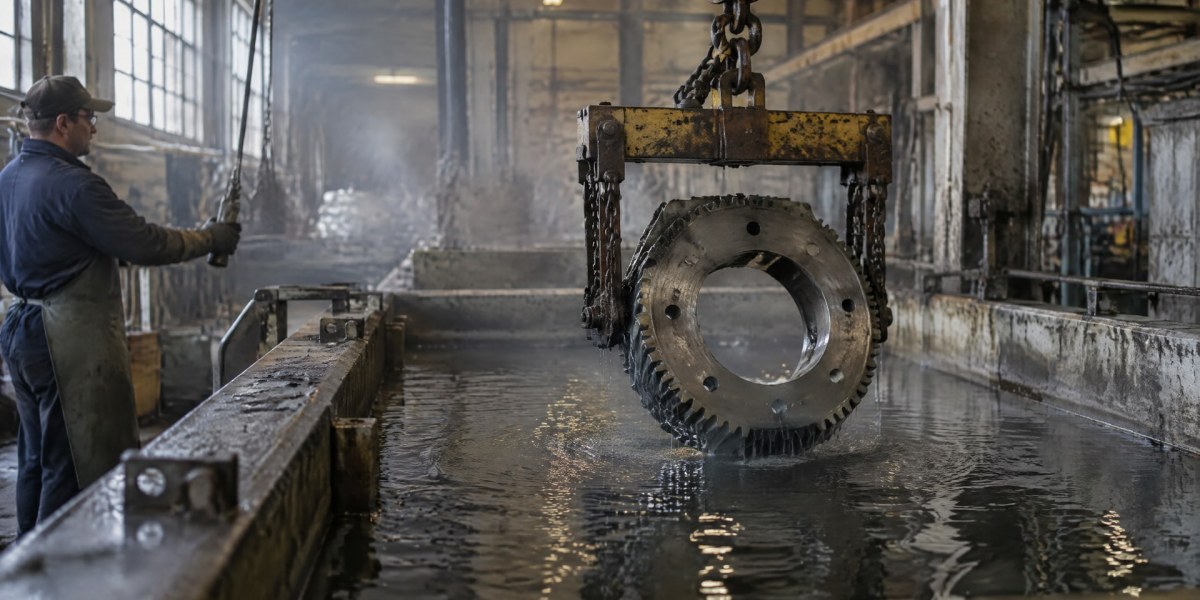
Узнайте, как антикоррозийная обработка фосфатированием улучшает адгезию и защиту деталей, и когда она оправдана.
На стальных деталях предварительное фосфатирование может повысить адгезию антифрикционного покрытия, его несущую способность и защиту от коррозии. Для нагруженных сопряжений чаще выбирают марганцевое фосфатирование, а когда важнее коррозионная защита - цинковое. Результат зависит от материала детали, подготовки поверхности и того, насколько быстро после обработки нанесено покрытие.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку для деталей оборудования и оценивают варианты замены импортных покрытий. Разберем, когда фосфатирование оправдано, как подготовить поверхность и почему для нержавеющей стали обычно требуется другой подход.
Как фосфатирование влияет на защитные свойства покрытия
Обезжиривание удаляет загрязнения, а удаление ржавчины и окалины помогает сформировать равномерный фосфатный слой. Если оставить на детали жир или продукты коррозии, конверсионное покрытие может получиться неоднородным, а последующий слой - хуже удерживаться на поверхности.
При обработке стали фосфатирование создает конверсионный слой и формирует подходящую основу для нанесения антифрикционного покрытия. В технических материалах такую предобработку связывают с повышением адгезии, несущей способности и коррозионной защиты. Это важно для деталей, где покрытие должно сохранять сцепление при нагрузке и уменьшать трение в сопряжении.
Фосфатирование не заменяет антифрикционное покрытие и не исправляет дефекты подготовки автоматически. Эффект зависит от материала основы, чистоты поверхности, вида фосфатного слоя и его равномерности. Поэтому оценивать технологию стоит по всей последовательности операций, а не только по наличию фосфатирования.
Фосфатирование и другие способы подготовки
Фосфатирование, абразивная обработка и обезжиривание относятся к применяемым способам предварительной подготовки под антифрикционные покрытия. Их выбор зависит от материала детали и требуемого баланса между адгезией, износостойкостью и защитой от коррозии. Для стальных деталей сочетание очистки, фосфатирования и своевременного нанесения покрытия часто дает более подходящую основу, чем одно обезжиривание.
При этом нельзя считать, что более выраженный или тяжелый фосфатный слой обязательно улучшит результат. Важны его тип, структура, равномерность и совместимость с последующим покрытием. Для углеродистой и легированной стали в практических рекомендациях указывают цинковое или марганцевое фосфатирование с удельной массой слоя 3-10 г/м². Это диапазон типовой обработки, а не универсальная норма для любой детали и любого покрытия.
Антикоррозийная обработка стали: последовательность операций
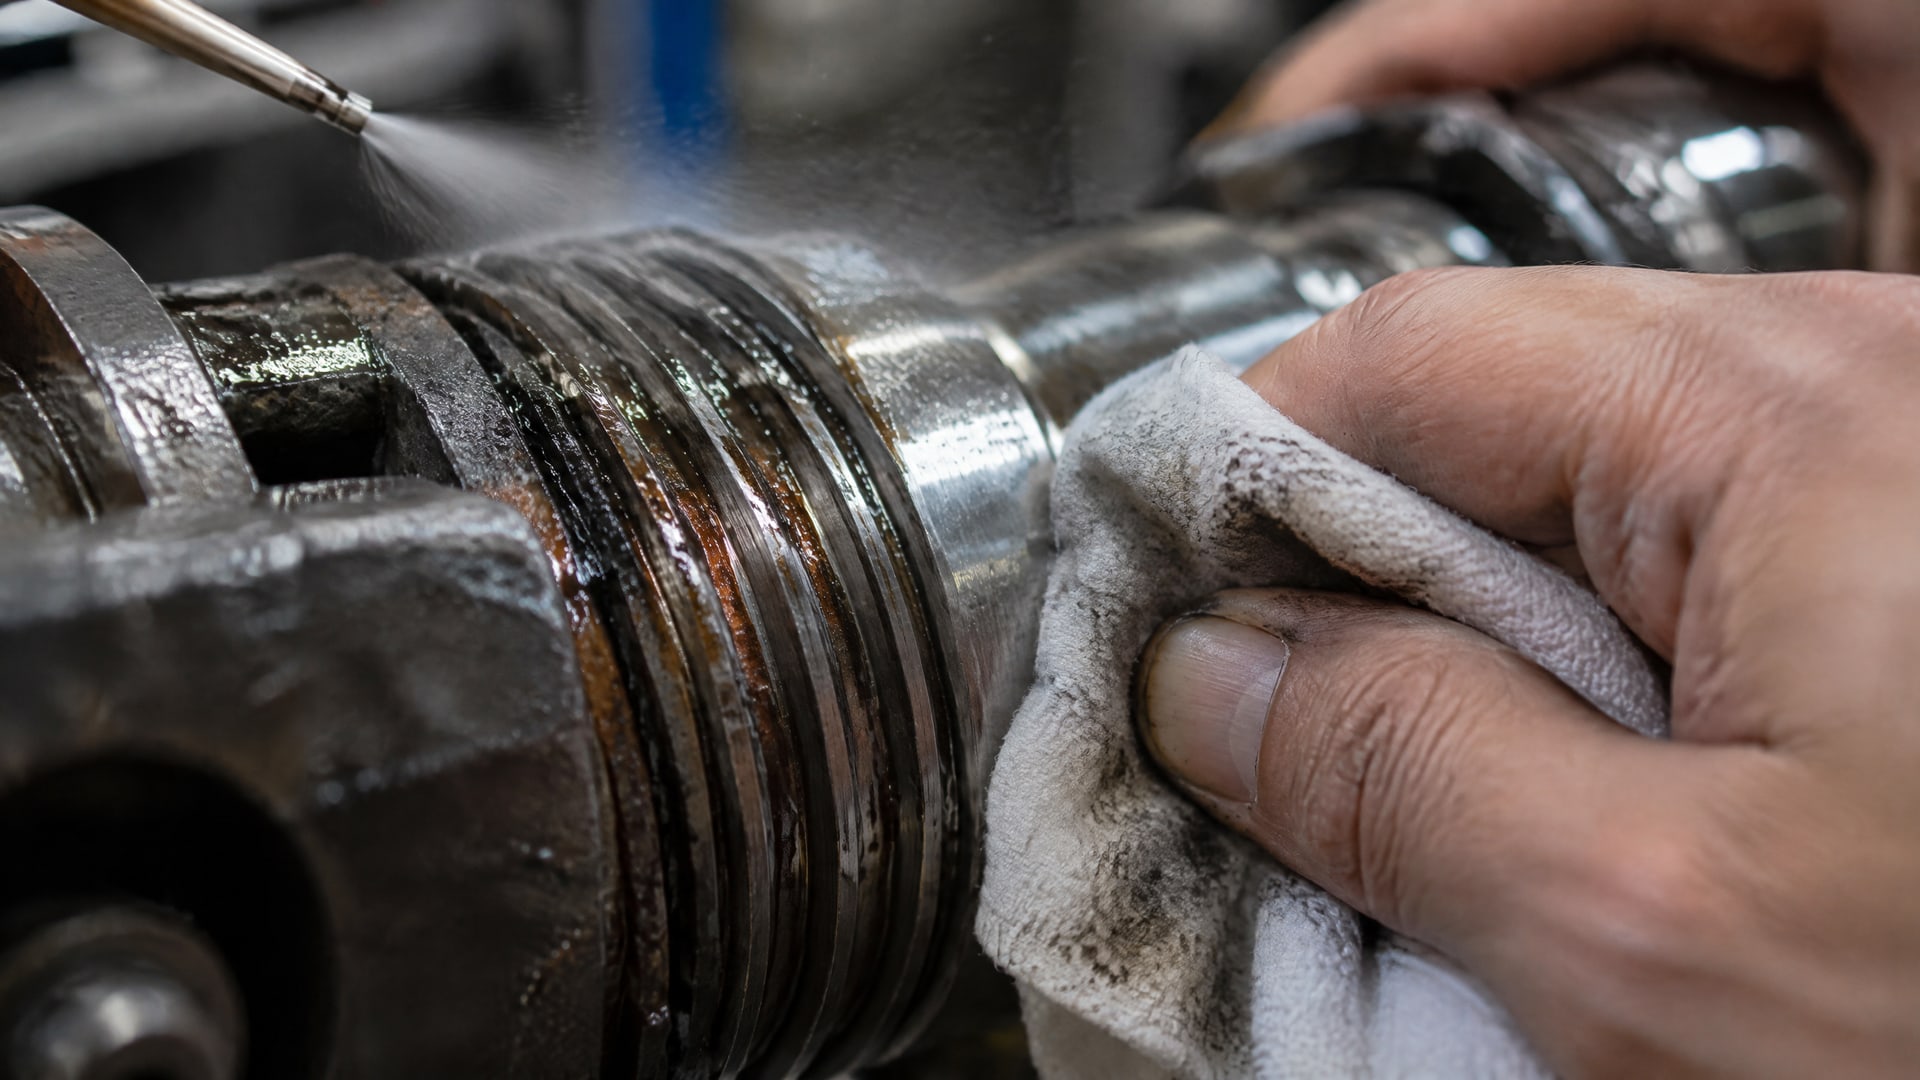
Сначала удаляют жир и загрязнения, затем ржавчину и окалину, после чего выполняют выбранную предварительную обработку и наносят антифрикционное покрытие. Если изменить последовательность или пропустить очистку, равномерное формирование слоя может оказаться затруднено.
Практическая схема для стальной детали выглядит так:
- Обезжирить поверхность и удалить технологические загрязнения.
- Очистить деталь от ржавчины и окалины.
- Провести фосфатирование либо выбрать другой подходящий способ предобработки.
- Проверить равномерность подготовленной поверхности и ее совместимость с покрытием.
- Нанести антифрикционное покрытие без неоправданной задержки.
После фосфатирования не стоит надолго оставлять сталь без последующего покрытия. В отраслевых материалах часто указывают, что его наносят в течение 24 часов, поскольку при более длительном ожидании возрастает риск вторичной коррозии. Это ориентир для организации процесса, а не гарантия одинакового результата при любых условиях хранения и производства.
Что контролировать при передаче детали между операциями
Если фосфатирование и нанесение покрытия выполняют на разных участках, важно согласовать порядок операций и время передачи детали. На результат влияют чистота поверхности, условия хранения и соблюдение заданной последовательности. Когда изготовитель покрытия задает собственные требования к подготовке, их сверяют со спецификацией применяемой системы.
Для контроля технологического процесса используют стандарты, относящиеся к фосфатным покрытиям и испытаниям на коррозию. К ним относятся DIN EN ISO 9717:2018-03 для фосфатных конверсионных покрытий и DIN EN ISO 9227:2017-07 для испытаний коррозии. Наличие стандарта помогает описать требования и методы проверки, но само по себе не подтверждает пригодность конкретной схемы для любого изделия.
Как выбрать между марганцевым и цинковым фосфатированием
Для нагруженных сопряжений марганцевую обработку связывают с повышением несущей способности антифрикционного слоя и улучшением приработки. Если приоритетом служит защита от коррозии, чаще рассматривают цинковое фосфатирование.
| Задача | Вариант предобработки | На что обратить внимание |
|---|---|---|
| Нагруженное сопряжение | Марганцевое фосфатирование | Несущая способность и условия приработки |
| Повышенная потребность в защите от коррозии | Цинковое фосфатирование | Равномерность слоя и дальнейшее нанесение покрытия |
| Нанесение покрытия на очищенную сталь без фосфатирования | Абразивная обработка или другой предусмотренный способ | Совместимость способа с основой и покрытием |
Таблица показывает общий принцип выбора, а не заменяет технологическую спецификацию. Одинаковое название обработки не означает одинаковую структуру слоя или одинаковую совместимость с разными антифрикционными материалами. Поэтому при замене импортных покрытий сопоставляют не только заявленные свойства самого материала, но и требования к подготовке поверхности.
Почему нельзя выбирать обработку только по толщине слоя
Для фосфатирования стали в практических рекомендациях приводится диапазон удельной массы 3-10 г/м². Но одно это значение не определяет защитные свойства готовой системы. На результат также влияют равномерность слоя, его структура, состояние основы и правильное нанесение антифрикционного покрытия.
При подборе учитывают, что марганцевое и цинковое фосфатирование решают разные задачи. Если важны несущая способность и приработка, рассматривают первый вариант; если основной запрос - коррозионная защита, второй. В любом случае очистка поверхности остается обязательным этапом, а параметры процесса следует согласовать с требованиями к конечному покрытию.
Фосфатирование нержавеющей стали: ограничения и альтернативы
Она мешает обычному фосфатированию, поэтому рассчитывать на тот же результат, что и при обработке обычной стали, не следует. Для нержавейки в качестве подхода к подготовке поверхности чаще рассматривают химическое пассивирование, кислотную подготовку или другие способы активации.
Для химического пассивирования нержавеющей стали в источниках указан ASTM A967. Этот стандарт относится к пассивированию, а не к фосфатированию: смешивать эти процессы не следует. Для фосфатных конверсионных покрытий указан DIN EN ISO 9717:2018-03, но его наличие не делает обычное фосфатирование подходящим для нержавеющей стали.
Антифрикционные покрытия оборудования из нержавеющей стали
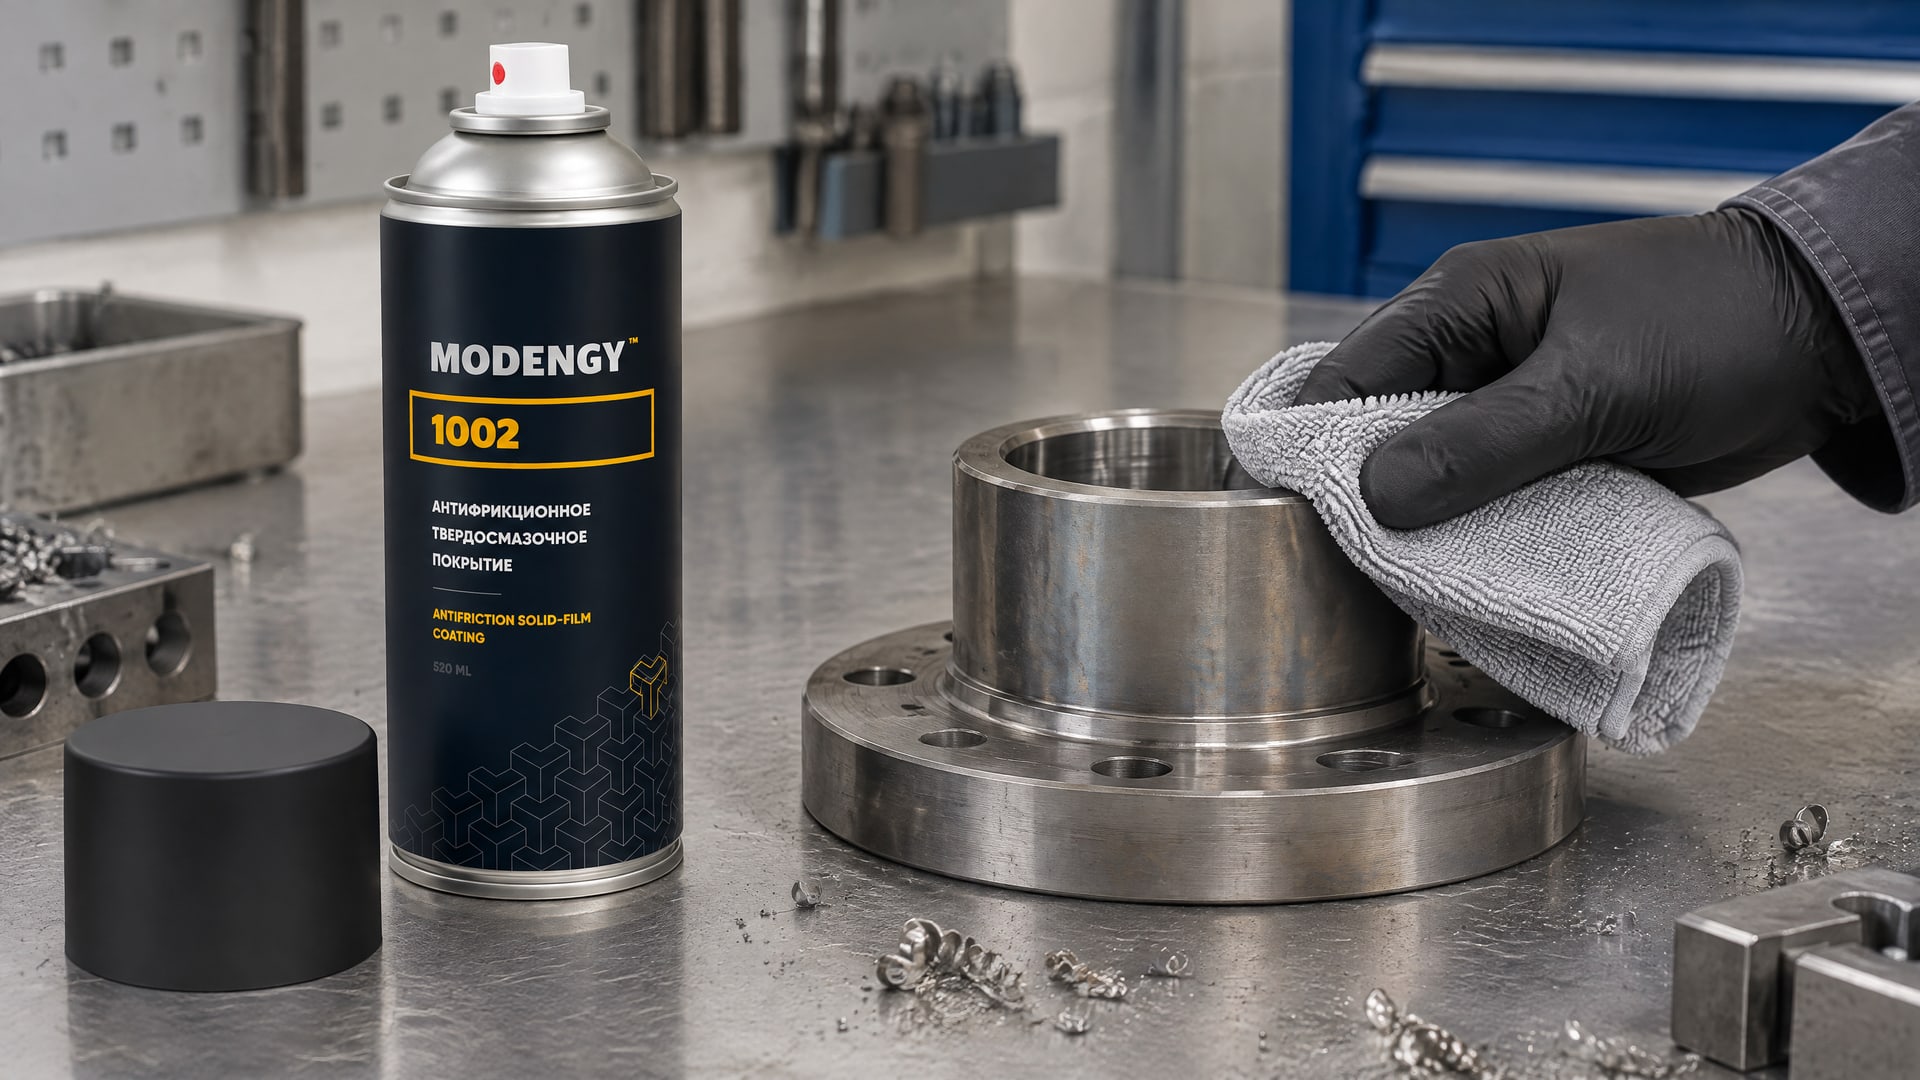
В узлах из нержавеющей стали одной коррозионной стойкости материала может быть недостаточно: сопряжению также могут требоваться сниженное трение и защита от износа. Тогда сначала выбирают подготовку, совместимую с нержавеющей основой, а затем подбирают антифрикционное покрытие под задачу. Для такого применения MODENGY 1002 сочетает низкий коэффициент трения и высокую коррозионную стойкость.
Если деталь требует именно фосфатирования, прежде чем переносить технологию с обычной стали на нержавеющую, нужно проверить ее применимость. Практически это означает, что нельзя автоматически включать фосфатирование в маршрут обработки только потому, что оно улучшает сцепление покрытия на других сталях. Для нержавейки важны выбранный способ активации и совместимость всей системы подготовки и покрытия.
Коррозионная стойкость цинковых покрытий и роль подготовки
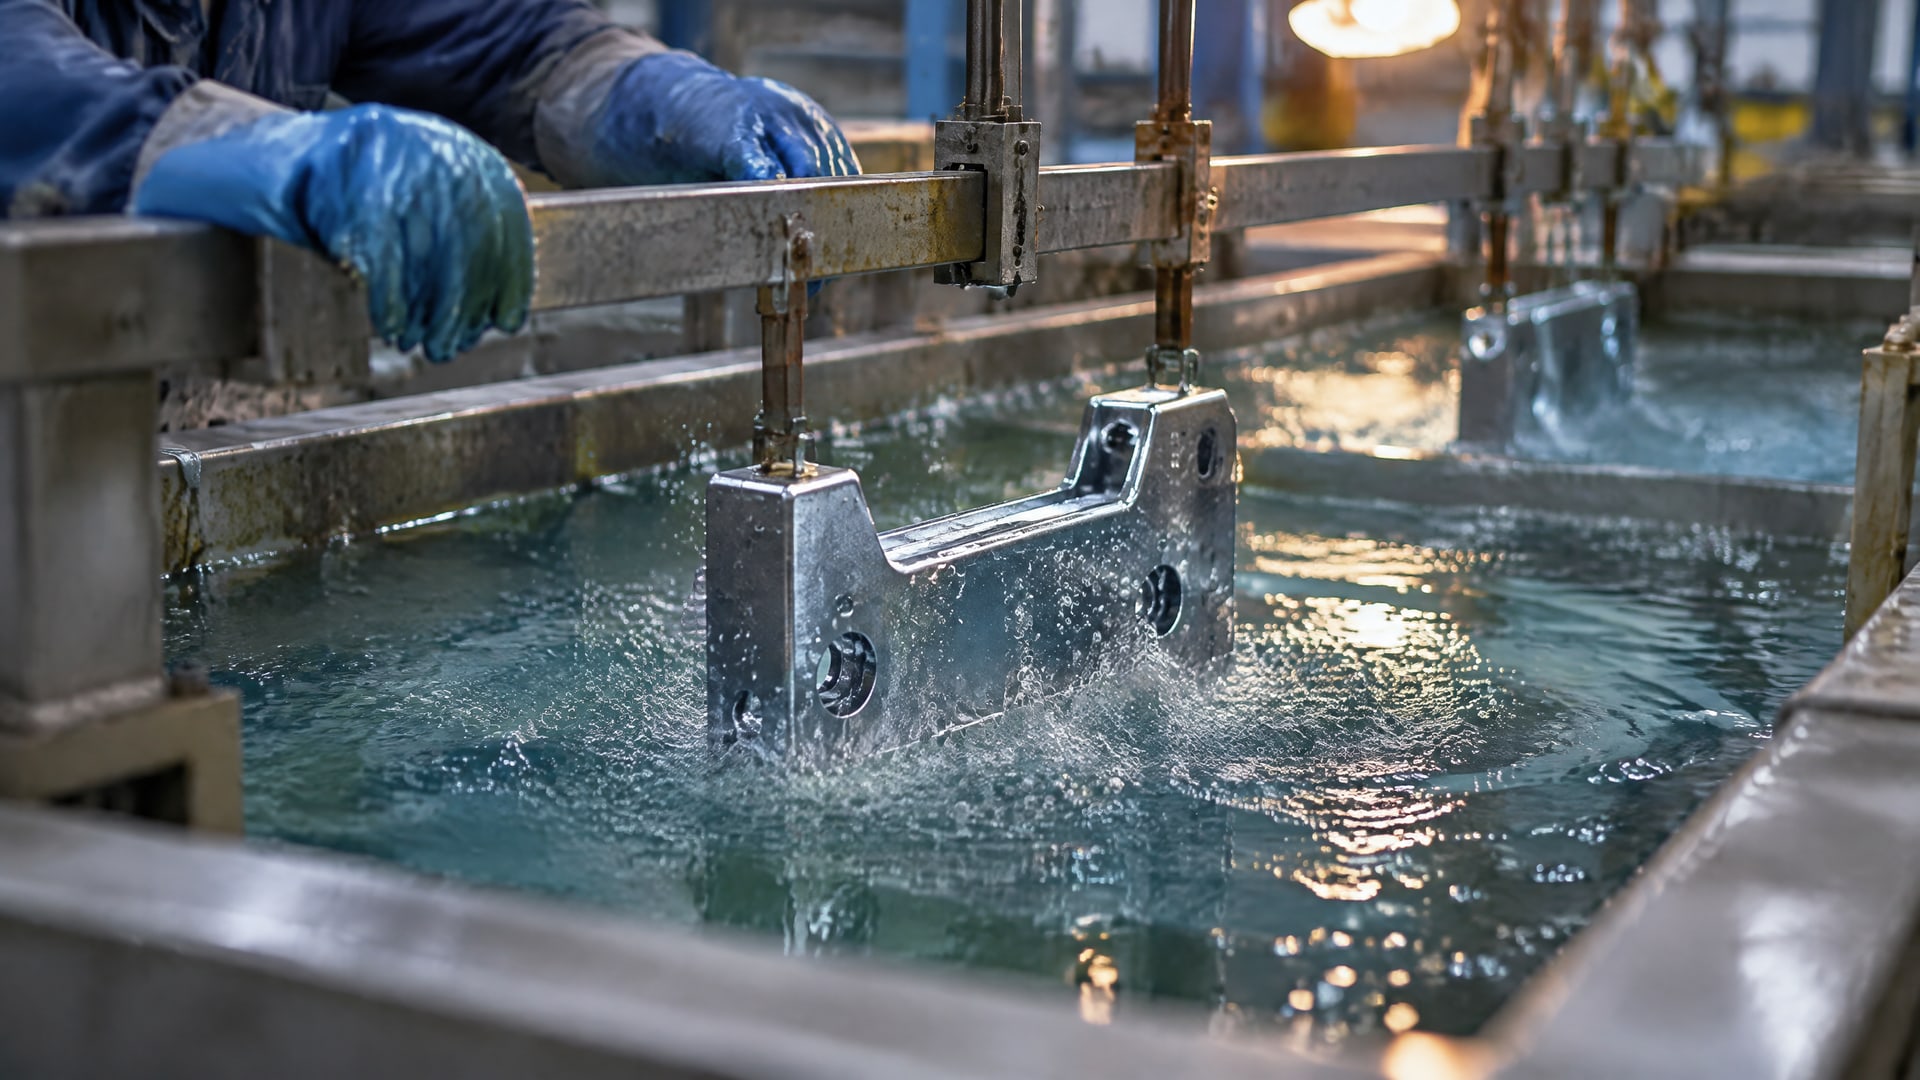
Однако наличие цинка само по себе не гарантирует одинаковую защиту во всех условиях: значение имеют состав, адгезия, равномерность и непрерывность слоя. Поэтому подготовка основания остается важной частью системы защиты.
Фосфатирование и цинкование - разные процессы. Цинковое фосфатирование формирует конверсионный слой на стали, тогда как цинк-наполненное покрытие создает отдельный защитный слой, в котором цинк обеспечивает жертвенную защиту. Их нельзя считать взаимозаменяемыми только из-за слова «цинковое» в названии.
В одном каталоге для конкретного цинк-наполненного материала заявлен срок защиты от ржавчины до 3 лет. Это значение относится к определенному продукту и режиму применения, а не к цинковым покрытиям вообще. Переносить его на другие составы, толщины слоя или условия эксплуатации нельзя.
Как оценивать систему защиты
При выборе защиты для оборудования следует рассматривать весь маршрут: подготовку основы, формирование защитного или конверсионного слоя и нанесение последующего покрытия. Для антифрикционного покрытия важна его адгезия к подготовленной поверхности, а для цинковой системы - непрерывность защитного слоя и корректное состояние основания. Так инженер и снабженец сопоставляют технологические требования, а не только названия материалов.
При сравнении решений для замены импортных покрытий полезно отдельно фиксировать материал детали, требуемые свойства и допустимый способ подготовки. Если в системе применяют фосфатирование, учитывают его тип и требуемый интервал до нанесения покрытия. Для цинковых антикоррозионных материалов проверяют, на какой основе и при каких условиях заявлена защита; частное значение срока службы не следует выдавать за универсальную характеристику.
Как проверить технологическую схему перед запуском
Для углеродистой или легированной стали фосфатирование может улучшить адгезию и защитные свойства, но тип слоя выбирают под задачу. Для нержавеющей стали обычную схему фосфатирования не переносят без проверки, поскольку пассивная пленка мешает процессу.
Затем проверяют состояние поверхности перед обработкой. На ней не должны оставаться жир, ржавчина, окалина и другие загрязнения, мешающие равномерному формированию слоя. После фосфатирования контролируют соблюдение согласованного интервала до нанесения покрытия; часто в отраслевых рекомендациях называют срок до 24 часов.
Для проверки требований к процессу и испытаниям можно свериться с DIN EN ISO 9717:2018-03, DIN EN ISO 9227:2017-07 и, для пассивирования нержавеющей стали, ASTM A967. Эти документы относятся к разным операциям и не заменяют спецификацию конкретной системы. При внедрении важно подтвердить, что выбранные подготовка, покрытие и методы контроля соответствуют материалу детали и требуемой функции.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Обычное фосфатирование нержавеющей стали обычно неэффективно: пассивная оксидная пленка мешает формированию слоя. Для нержавейки чаще рассматривают химическое пассивирование, кислотную подготовку или другие способы активации поверхности. Подход к обработке следует выбирать с учетом материала и требований к последующему антифрикционному покрытию.
Достаточно ли обезжиривания перед антифрикционным покрытием?
Обезжиривание необходимо, но оно не заменяет все этапы подготовки. Перед фосфатированием удаляют также ржавчину и окалину, иначе равномерный конверсионный слой может не сформироваться. Для стальных деталей фосфатирование или абразивная обработка могут улучшить адгезию и ресурс покрытия, если выбранный способ совместим с материалом основы.
Когда наносить покрытие после фосфатирования?
Откладывать нанесение не стоит: в отраслевых рекомендациях часто указывают интервал до 24 часов. При более длительном ожидании возрастает риск вторичной коррозии. Конкретный порядок работ следует согласовать с требованиями применяемой системы и условиями хранения деталей между операциями.
Какое фосфатирование выбрать для защиты от коррозии?
Для задач, где важнее коррозионная защита, чаще рассматривают цинковое фосфатирование. Марганцевое связывают прежде всего с повышением несущей способности антифрикционного покрытия и улучшением приработки. При выборе также учитывают материал основы, равномерность слоя и требования к последующему покрытию.
Заключение
Предварительное фосфатирование может улучшить защитные свойства антифрикционного покрытия на углеродистой и легированной стали, если поверхность очищена, тип обработки выбран под задачу, а покрытие нанесено без неоправданной задержки. Марганцевый вариант чаще ориентирован на нагруженные сопряжения, цинковый - на коррозионную защиту. Для нержавеющей стали обычное фосфатирование, как правило, не подходит: следует рассматривать пассивирование или другой способ активации.
Следующий шаг - зафиксировать материал детали, требуемые свойства покрытия и технологическую последовательность, затем сверить их со спецификацией покрытия и применимыми стандартами. Это позволит оценить антикоррозийную обработку как часть единой системы, а не как отдельную операцию.